
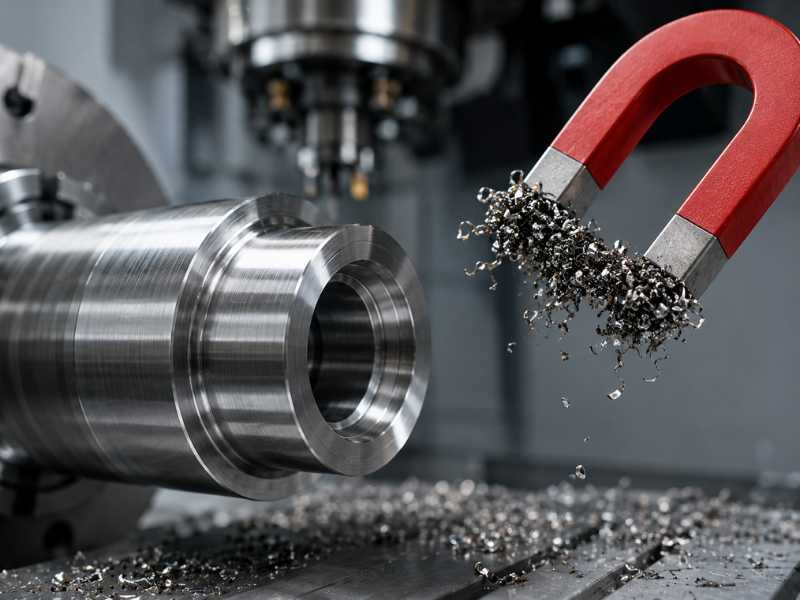
Usted recibe un lote de componentes mecanizados cabezas de articulación, rótulas o CNC de acero inoxidable especificados en 316L. Pasas un imán sobre ellos. Algunos se pegan. Su primer instinto es señalar el grado equivocado, presentar una queja de calidad y exigir certificaciones de materiales. En la mayoría de los casos, ese es el instinto equivocado.
El magnetismo posmecanizado en acero inoxidable austenítico es un fenómeno metalúrgico bien documentado. No significa que la calificación sea incorrecta. Significa que el proceso de mecanizado cambió la microestructura de una manera específica y predecible. Comprender por qué sucede le indica cuándo es aceptable, cuándo es un problema y qué hacer al respecto.
El punto de partida: Por qué el acero inoxidable austenítico no es magnético
304 y 316L son grados austeníticos. En su estado recocido, los aceros inoxidables austeníticos tienen una estructura cristalina cúbica centrada en las caras (FCC). Esta disposición de los átomos de hierro no permite que los dominios magnéticos se alineen de la forma que produce el ferromagnetismo. El resultado es una permeabilidad magnética de aproximadamente 1,003 a 1,005, apenas por encima de la permeabilidad del espacio libre (1,000). A efectos prácticos, un imán se desliza fuera de una barra recocida 316L sin ninguna atracción.
La estructura FCC se mantiene a temperatura ambiente mediante estabilizadores de austenita, principalmente níquel. ComoDocumentos de tecnología de carpinteroen su referencia de propiedades magnéticas del acero inoxidable, los grados austeníticos en estado recocido muestran permeabilidades de CC de 1,003 a 1,005 con fuerzas de magnetización estándar. 316L contiene entre un 10 y un 14 % de níquel, por lo que es más resistente a los cambios microestructurales bajo tensión mecánica que 304, que contiene entre un 8 y un 10 % de níquel.
Qué le hace el mecanizado a esa estructura
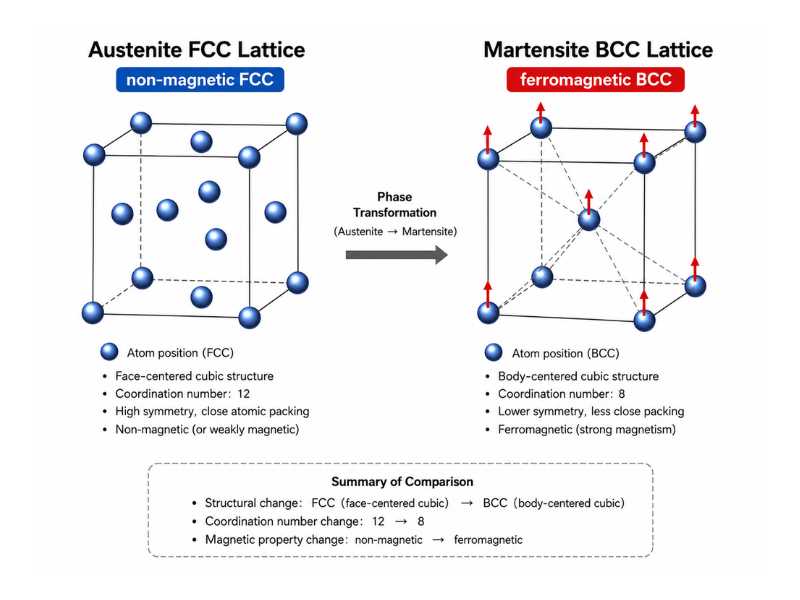
Cuando el acero inoxidable austenítico se mecaniza, muele, se forma en frío o se corta intensamente, la deformación mecánica en la interfaz herramienta-pieza de trabajo introduce una tensión plástica significativa en el material. Bajo esa tensión, la austenita FCC se vuelve termodinámicamente inestable y comienza a transformarse en martensita. Esto se llama transformación martensítica inducida por deformación.
La martensita tiene una estructura cristalina cúbica centrada en el cuerpo (BCC) o tetragonal centrada en el cuerpo (BCT). Esa estructura permite que los dominios magnéticos se alineen. La martensita es ferromagnética. Incluso una pequeña fracción de volumen de martensita en una parte austenítica produce una atracción magnética mensurable.
La transformación no es uniforme en toda la pieza. Se concentra en los puntos de mayor tensión: la propia superficie mecanizada, la zona de contacto del filo, las raíces de las roscas en piezas torneadas, los bordes de los orificios perforados y la capa superficial de los componentes rectificados. A menudo encontrará que sólo las superficies mecanizadas atraen un imán, mientras que el material a granel no. Ese es el gradiente de deformación hecho visible.
Por qué 304 transforma más que 316L
La diferencia en la susceptibilidad a la transformación entre grados se reduce a la estabilidad de la austenita, que se cuantifica mediante la temperatura Md30. Md30 es la temperatura a la que se forma un 50% de martensita bajo una tensión del 30%. La fórmula es:
Md30 (°C) = 551 − 462(C+N) − 9.2Si − 8.1Mn − 13.7Cr − 29(Ni+Cu) − 18.5Mo
Un Md30 más bajo significa austenita más estable y menos susceptibilidad a la transformación inducida por deformación. Para 304 típico, Md30 se sitúa entre 20 y 30 °C. Para 316L, el mayor contenido de níquel (10–14%) y molibdeno (2–3%) hace que el Md30 esté muy por debajo de la temperatura ambiente, a menudo a -30 °C o menos. Es por eso que puede mecanizar 316L de manera agresiva y seguir viendo solo una respuesta magnética leve, mientras que la misma operación en 304 puede producir una atracción notablemente más fuerte.
Esta es la base de ingeniería para especificar 316L sobre 304 en aplicaciones donde el magnetismo posterior al mecanizado es una preocupación, como equipos adyacentes de resonancia magnética, sensores de precisión y ciertos equipos de procesamiento de alimentos con sistemas de separación magnética posteriores.
¿El magnetismo significa que la resistencia a la corrosión ha disminuido?
Esta pregunta es importante específicamente para los compradores de componentes 316L destinados a entornos marinos o de procesamiento de alimentos. La respuesta corta es: el magnetismo posterior al mecanizado de la martensita inducida por deformación no reduce directamente la resistencia a la corrosión en la mayor parte de la pieza.
La respuesta más precisa es que hay un efecto localizado que vale la pena entender. Durante la transformación inducida por deformación, el cromo se redistribuye ligeramente en los límites de fase entre la martensita y la austenita restante. En entornos agresivos de cloruro, esa redistribución puede crear zonas microscópicas donde la capa pasiva de óxido de cromo es más delgada que en el material totalmente austenítico. Estas zonas son sitios potenciales de inicio de picaduras, aunque el riesgo es generalmente bajo para 316L en comparación con 304 porque la fracción de volumen de transformación sigue siendo pequeña incluso después del mecanizado.
El magnetismo en sí no causa corrosión, pero los cambios que crean el magnetismo pueden reducir la disponibilidad de cromo en la superficie después de la transformación martensítica, debilitando la capa protectora de óxido en ambientes ricos en cloruro. Para componentes 316L en servicios marítimos o de procesamiento de alimentos, la mitigación práctica es la pasivación después del mecanizado. La pasivación con ácido cítrico o ácido nítrico ayuda a eliminar el hierro libre y favorece la formación de una superficie pasiva limpia. ASTM A967 incluye pruebas de hierro libre para verificar que el proceso de pasivación ha sido efectivo. La pasivación mejora la condición de la superficie, pero no revierte la martensita inducida por deformación en el metal base.
Cuando el magnetismo posmecanizado es aceptable
Para la mayoría de las aplicaciones industriales, una respuesta magnética suave en los componentes mecanizados 316L es aceptable y no indica un problema de calidad o una falla de calidad.
Las aplicaciones estructurales y de soporte de carga se preocupan por el límite elástico, la vida útil a la fatiga y la resistencia a la corrosión, ninguno de los cuales se ve materialmente afectado por la pequeña fracción de volumen de martensita típica del CNC mecanizado con CNC. Aacero inoxidable cabeza de articulacióno rótula que muestra una atracción magnética débil en el orificio mecanizado o en la superficie de la rosca está funcionando exactamente como se espera según la ciencia de materiales.
La prueba magnética es una herramienta de detección, no una prueba de identificación de grados. Una pieza 304 trabajada en frío resultará magnética, por lo que una prueba de imán no identifica de manera concluyente a 304 como austenítico. Definitivamente no puede distinguir entre 304 y 316L, o entre una transformación posmecanizado aceptable y una auténtica sustitución de grado incorrecto. Si la verificación del grado es importante, utilice OES u otro método que pueda medir el carbono de manera confiable para grados de acero inoxidable con bajo contenido de carbono, como 316L. XRF es útil para la detección general de aleaciones, pero no puede medir el carbono, por lo que no puede confirmar por sí solo si una pieza es 316 o 316L. Un imán por sí solo no prueba nada excepto que hay algo de martensita presente.
Cuando el magnetismo posmecanizado es un problema
Tres categorías de aplicaciones realmente requieren una baja permeabilidad magnética en la pieza terminada.
Los entornos de resonancia magnética y de imágenes médicas son los más exigentes. La resonancia magnética y otras aplicaciones de resonancia magnética pueden imponer requisitos estrictos de propiedades magnéticas, pero el límite aceptable depende del dispositivo, la intensidad del campo, las condiciones de gradiente y el protocolo de prueba o etiquetado de resonancia magnética específico. Para estas aplicaciones, la pieza terminada debe evaluarse según la especificación real de MRI en lugar de una regla general genérica. Las piezas para estas aplicaciones deben recocerse por solución después del mecanizado para restaurar la estructura austenítica.
Los equipos de inspección de partículas magnéticas (MPI) y los sistemas sensibles de detección magnética requieren carcasas y componentes estructurales no magnéticos. La martensita inducida por deformación en piezas mecanizadas crea ruido de fondo en estos sistemas.
Las líneas de procesamiento de alimentos y productos farmacéuticos con sistemas de separación magnética aguas abajo son un caso menos obvio. Si una línea de producción utiliza separadores magnéticos para eliminar la contaminación ferrosa de los flujos de productos, los componentes mecanizados de acero inoxidable con carácter ferromagnético mensurable pueden desprender pequeñas partículas que provocan falsos positivos o pasan sin ser detectadas. En estas instalaciones, el estado magnético posterior al mecanizado de cada componente de acero inoxidable en contacto con el flujo de producto es un parámetro de especificación válido.
Restauración del comportamiento no magnético: recocido de solución
Si su aplicación requiere acero inoxidable no magnético después del mecanizado, la solución es el recocido por solución: calentar a 1040-1100 °C y enfriar rápidamente. Esto disuelve la fase martensita y restaura la estructura FCC totalmente austenítica. La pieza vuelve a tener una permeabilidad magnética cercana a 1,003-1,005.
La compensación es mecánica. El recocido por solución reduce significativamente las propiedades mecánicas: el 304 recocido puede bajar de una resistencia a la tracción de 700 MPa a alrededor de 500 MPa. Para componentes mecanizados de precisión donde las tolerancias dimensionales y el acabado superficial se establecieron antes del recocido, la distorsión durante el ciclo de tratamiento térmico también es un riesgo. Las piezas de paredes delgadas y los orificios con tolerancias estrechas requieren soporte de fijación durante el recocido para evitar deformaciones.
Para componentes donde tanto el comportamiento no magnético como la resistencia mecánica son importantes, la respuesta a la selección del material es comenzar con un grado austenítico más estable en lugar de recocerlo después. Los grados con mayor contenido de níquel y los grados con aleaciones de nitrógeno, como 316LN, se mantienen más cercanos a lo no magnético durante el mecanizado sin requerir tratamiento térmico posterior al mecanizado.
Qué significa cuando recibe piezas
Si los componentes mecanizados de acero inoxidable llegan con una leve atracción magnética a las superficies mecanizadas y la certificación del material confirma la química 316L, las piezas no son defectuosas. El magnetismo es un resultado esperado del proceso de mecanizado.
Si la atracción magnética es fuerte en toda la pieza, incluidas las superficies no mecanizadas, esa es una señal diferente. El material totalmente ferrítico (como el 430) o el material martensítico (como el 410) mostrarían este comportamiento. En ese caso, se garantiza la verificación del material por parte de OES o XRF antes de aceptar las piezas.
La distinción importa: el magnetismo superficial localizado en una pieza mecanizada es metalurgia. Un magnetismo fuerte y uniforme en todo el componente es una posible sustitución de grado. Trátalos de manera diferente.
Profab Machine fabrica precisiónCNC componentesen 304, 316L y 17-4PH. Para aplicaciones que requieren permeabilidad magnética controlada después del mecanizado, se puede analizar el tratamiento de pasivación y la orientación para la selección de grados según sus especificaciones.
