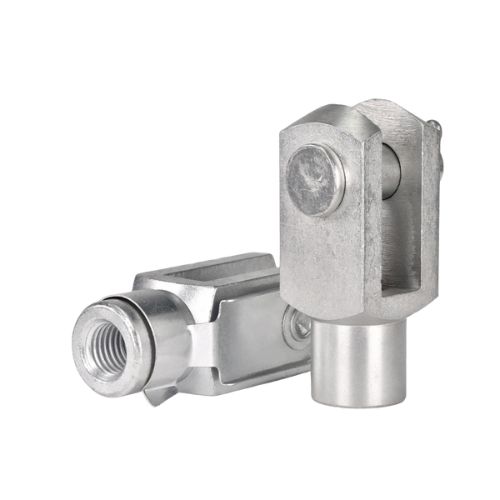
horquilla
Una varilla horquilla se enrosca en la varilla del pistón y fija el cilindro a su carga, a DIN 71752, ISO 8140 o su dibujo.
Ver producto →
Un cilindro es tan duradero como el horquilla, cabeza de articulación y el pasador en sus extremos, y el acero enchapado allí se oxida primero con la niebla salina y el lavado. Profab mecaniza varillas de acero inoxidable horquillas, cabezas de articulación, ojo de cilindro rótulas, pasadores y piezas roscadas en 316L y 17-4PH a DIN 71752, ISO 8140, o su dibujo. Fabricamos las piezas del cilindro, no el cilindro.
Abra una página de producto para conocer tamaños y grados, o envíe un dibujo de una pieza que no figura en la lista.
Una varilla horquilla se enrosca en la varilla del pistón y fija el cilindro a su carga, a DIN 71752, ISO 8140 o su dibujo.
Ver producto →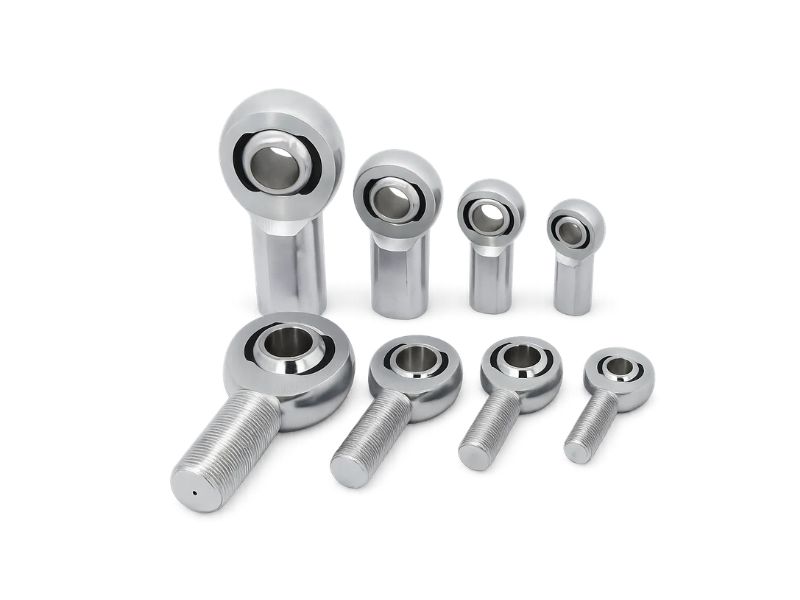
cabezas de articulación conecta una varilla de cilindro a un eslabón que oscila y absorbe la desalineación entre los dos.
Ver producto →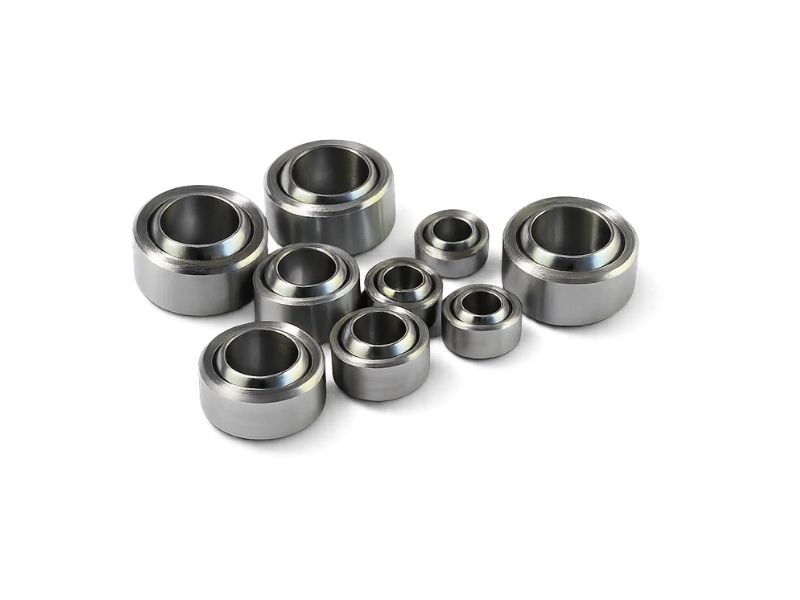
rótulas se asientan en los ojos del cilindro y horquilla se monta donde el cilindro oscila formando un arco.
Ver producto →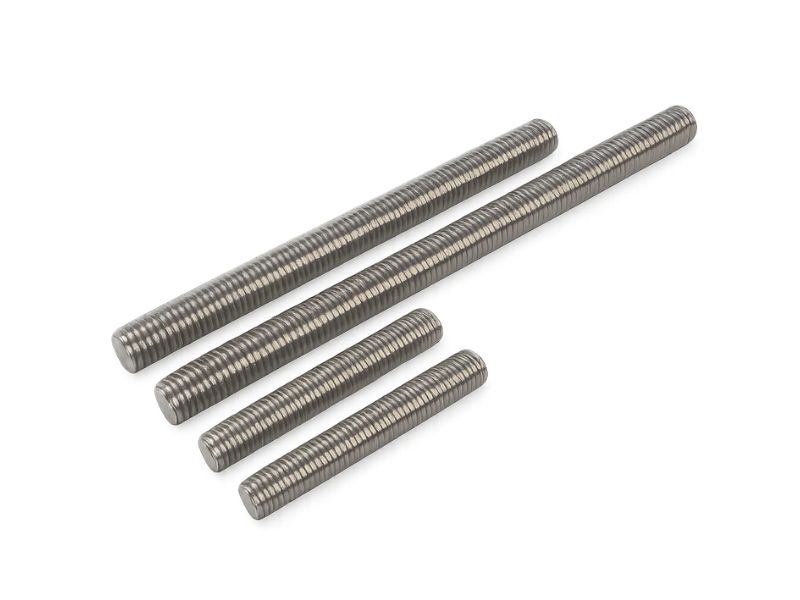
La varilla roscada y las tuercas coincidentes ajustan y bloquean la longitud de un eslabón en el cabeza de articulación.
Ver producto →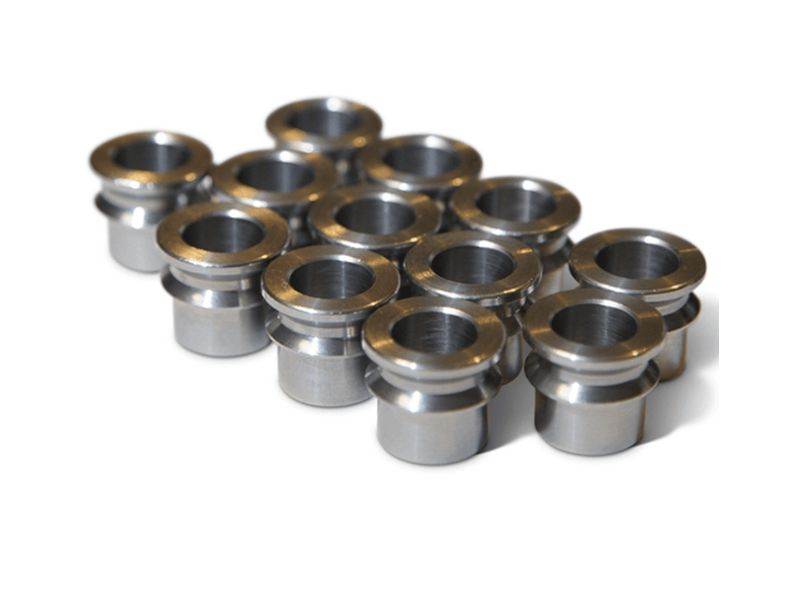
Cuando ninguna pieza listada encaja, la fabricamos según su dibujo, incluidos los pasadores y horquillas especiales.
Ver producto →Haga coincidir el grado con la sal, los productos químicos y la humedad que ve el cilindro y la carga que transporta.
Grado 304 se adapta a cilindros neumáticos y unidades hidráulicas en servicio interior seco o ligeramente húmedo. Cuesta menos que 316L, por lo que es la elección correcta cuando la sal y los productos químicos no llegan a la pieza.
El molibdeno le da a 316L una mejor resistencia a los cloruros que 304. Elija 316L para horquillas, cabezas de articulación y alfileres en niebla salina, agua de mar y lavado con productos químicos de limpieza.
El tratamiento térmico endurece el 17-4PH, por lo que un horquilla o pasador soporta más carga que en 316L. Su resistencia a las picaduras es menor, así que verifique la exposición antes de elegirlo para una posición húmeda.
| Grado | Donde encaja | Reloj para |
|---|---|---|
| 304 | Cilindros neumáticos e hidráulicos interiores secos | Spray de sal y lavado con cloruro |
| 316L | Cilindros marinos, marinos y de lavado | La primera opción cuando la sal o los productos químicos llegan a la pieza |
| 17-4PH | horquillas y pines altamente cargados | Menor resistencia a las picaduras que 316L; confirmar la exposición |
La calificación final depende de su dibujo, la carga y la exposición. Envíe los detalles y confirmamos la calificación en la cotización.
La corrosión, el ajuste y la mezcla de metales acortan la vida útil de una junta cilíndrica.
El acero chapado pierde su recubrimiento en el orificio del pasador debido a oscilaciones y lavados repetidos, y el acero desnudo se oxida. Un horquilla inoxidable sólido no tiene una capa delgada que se pueda desprender, por lo que el orificio se mantiene liso.
A horquilla debe coincidir con la rosca del vástago del cilindro, el ancho de la horquilla y el diámetro del pasador. DIN 71752 y ISO 8140 fijan esos tamaños y cortamos los orificios para pasadores H9 y las roscas 6H donde el estándar los requiere.
Un pasador de acero al carbono en un horquilla inoxidable genera corrosión galvánica en servicio húmedo. Suministramos el cuerpo horquilla y el pasador combinado en el mismo grado, como juego o por separado.
Un cilindro se conecta a su carga a través de unas pocas piezas en cada extremo. Encuentre la posición, luego abra la página del producto.
| Posición en el cilindro | Piezas típicas | Primera comprobación |
|---|---|---|
| cabeza de articulación, roscado en el vástago del pistón | Varilla horquilla con rosca hembra | Rosca, ancho de horquilla y orificio del pasador |
| cabeza de articulación con un enlace oscilante | cabeza de articulación o esférico cabeza de articulación | Ángulo de desalineación y construcción |
| Montaje de base o ojo de cilindro | rótula en el ojo | Diámetro interior, ancho y revestimiento |
| Pasador de pivote a través del horquilla o del ojo | Pasador emparejado, mismo grado que el cuerpo | Diámetro, ajuste y retenedor |
| Ajuste de longitud en la varilla | Varilla roscada y tuercas hexagonales | Paso, mano y nivelación |
Cada servicio ejerce una presión diferente sobre las mismas pocas piezas. Encuentre el suyo y luego abra la página del producto.
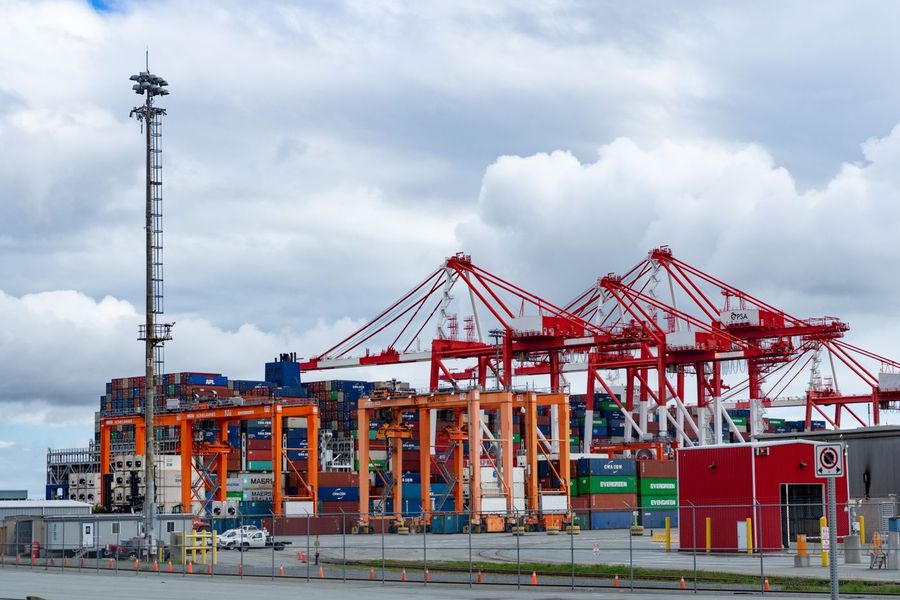
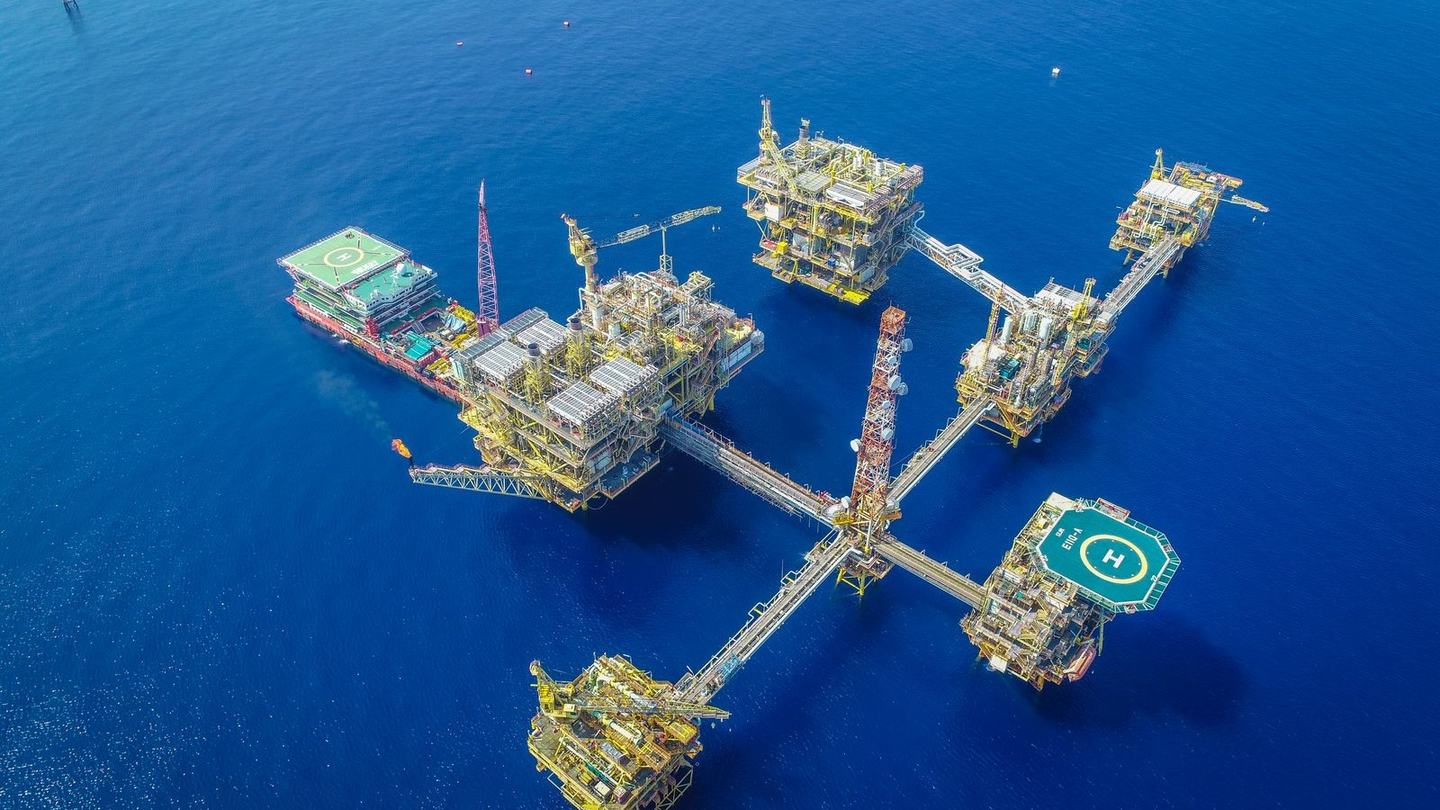
Las grúas, los cabrestantes y la maquinaria de cubierta en plataformas y embarcaciones funcionan en medio de niebla salina, donde los accesorios de los extremos chapados fallan prematuramente. 316L horquillas, cabezas de articulación y los pasadores mantienen libres las juntas del cilindro en esa exposición.
Cargadoras, excavadoras y otras máquinas móviles mueven sus cilindros a través de tierra, agua y golpes. Los rótulas se ubican en los ojos del cilindro y los varillajes del cargador, y los horquillas llevan el cabezas de articulación.
Los cilindros neumáticos e hidráulicos de las líneas de llenado y envasado se enfrentan a productos químicos de limpieza calientes en cada turno. Los cabezas de articulación y horquillas inoxidables resisten el lavado que quita el enchapado.
Los cilindros neumáticos en líneas automatizadas utilizan varilla estilo ISO 8140 horquillas, y las versiones de acero inoxidable se adaptan a áreas húmedas o lavadas. También mecanizamos horquillas especiales según su dibujo.
Tres rutas cubren la mayoría de las piezas del cilindro. Cada uno enlaza a su página.
Fresamos horquillas, ranuras y piezas multifacéticas horquilla según su dibujo. El mecanizado de 5 ejes está disponible bajo pedido cuando una pieza lo necesita.
Ver Piezas CNC →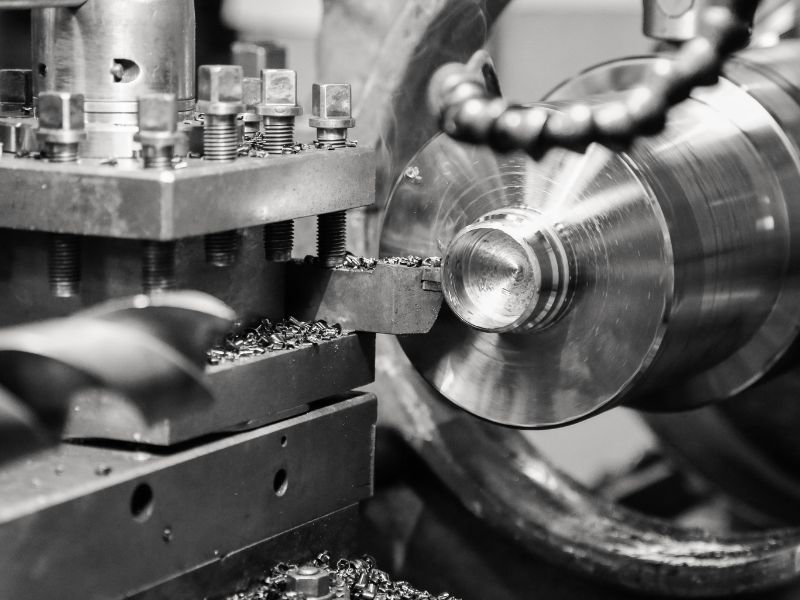
horquilla están torneados a partir de su dibujo o muestra.
Ver CNC Piezas giratorias →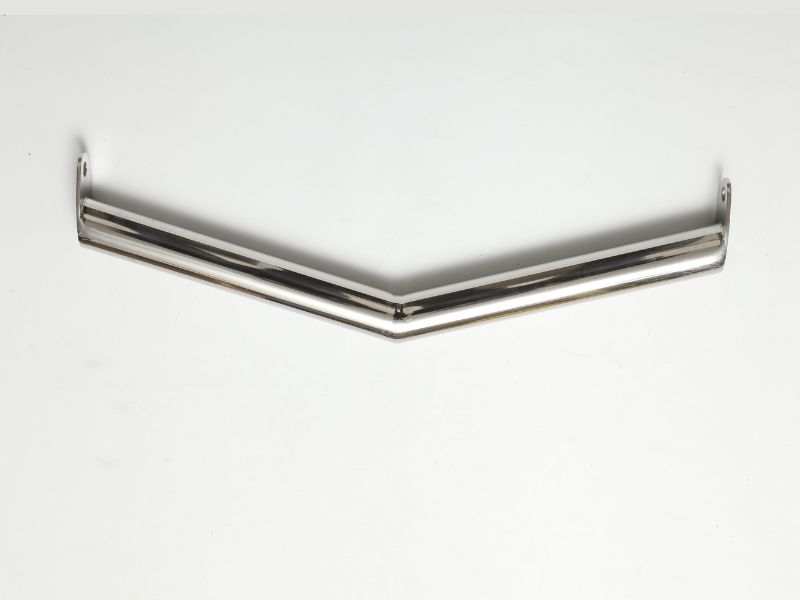
Las piezas que permanecen a la vista o en las áreas de lavado se pueden pulir como espejo y hay pasivación disponible para sitios hostiles.
Ver espejo pulido →Cuatro pasos llevan un pedido desde el dibujo hasta el envío.
Envíe un dibujo, una pieza desgastada o una muestra con los detalles en la lista de verificación a continuación.
Engineering revisa la calidad, el estándar y el ajuste y luego emite la cotización.
Se fabrican piezas de muestra para su aprobación antes de que comience la producción.
La producción sigue la muestra aprobada. Las piezas terminadas luego se envían por mar, aire o mensajería urgente.
Un cilindro que espera en una pieza detiene una máquina. Estos son los problemas que estamos preparados para eliminar.
Las piezas del extremo del cilindro a menudo se solicitan para reparar o actualizar una unidad que ya está en servicio. Cada punto a continuación responde a uno de esos problemas.
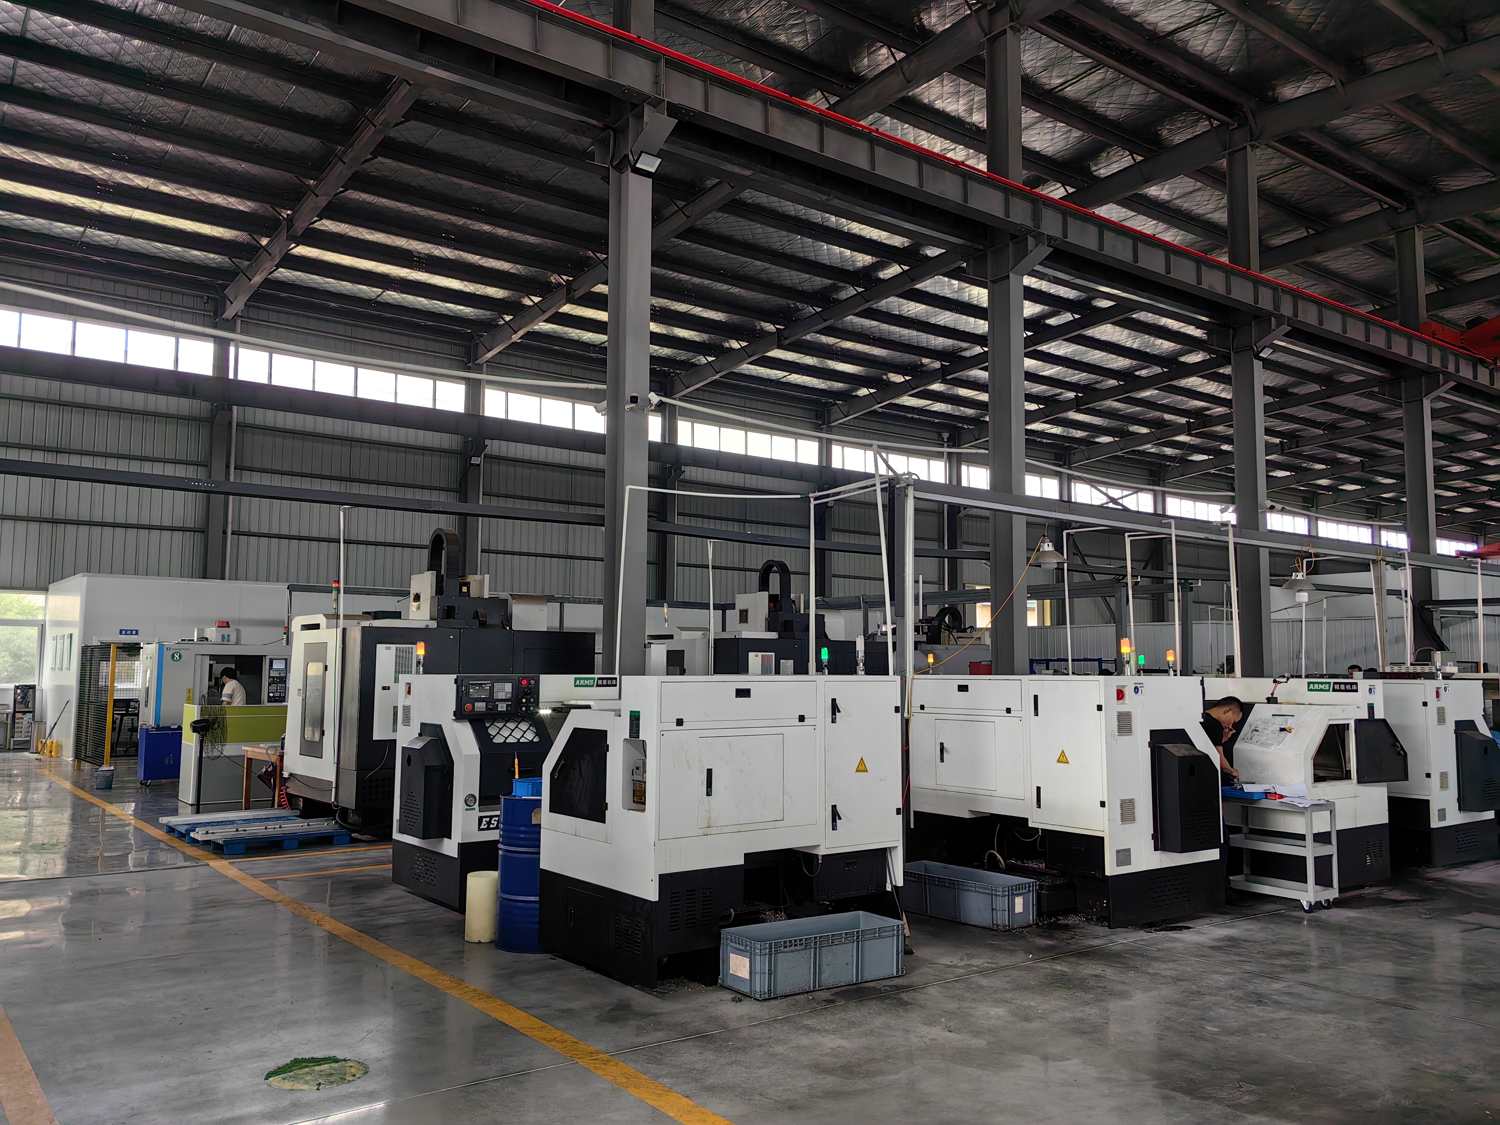
Los formatos aceptados son DXF, DWG, STEP, IGES y dibujos acotados PDF o una muestra física.
Envíe un dibujo, una foto de la pieza desgastada o una muestra con los detalles a continuación.
Verificamos el grado, el estándar y el ajuste según su exposición y luego cotizamos.
Estas breves respuestas cubren las primeras preguntas de ingeniería y compras.
No. Fabricamos las piezas que se fijan a un cilindro, como la varilla horquillas, cabezas de articulación, rótulas para ojos de cilindro, pasadores, varilla roscada, tuercas, espaciadores y bujes, no el cilindro en sí. Envía un dibujo o una pieza desgastada y la igualamos.
Mecanizamos la varilla horquillas según las dimensiones DIN 71752 y ISO 8140, o según su dibujo. Los tamaños DIN 71752 se denominan según el ancho interior y la longitud de la ranura, como G10x20. Díganos el tamaño, la rosca y el diámetro del pasador, y confirmamos las dimensiones cuando cotizamos.
La niebla salina, el agua de lavado y los productos químicos de limpieza desgastan el revestimiento de un horquilla o cabeza de articulación, y el acero expuesto luego se oxida en el orificio del pasador y la rosca. Una pieza sólida de acero inoxidable no tiene una capa fina de revestimiento que se pueda astillar, por lo que la junta sigue moviéndose y se puede reparar.
Elija 316L para piezas en niebla salina o agua de mar, porque su molibdeno resiste los cloruros mejor que 304. 17-4PH se adapta a horquillas altamente cargados y pines donde la exposición es más suave. Utilice el mismo grado para el cuerpo y el pasador para evitar la corrosión de metales mezclados.
Sí. Envíe la pieza desgastada o una foto con las medidas de rosca, orificio del pasador y ancho de la horquilla. Si solo tiene una muestra y ningún dibujo, podemos realizar ingeniería inversa por una tarifa adicional.
Las cantidades varían según el producto y se aceptan tiradas pequeñas sin un mínimo estricto. Las tiradas de prototipos suelen comenzar con alrededor de 100 piezas. Las muestras tardan unos 20 días y la producción estándar unos 30 días.
Envíe el dibujo, estándar, grado, exposición y cantidad para una cotización.
Utilizamos cookies para hacer funcionar este sitio, medir su uso y mostrar anuncios relevantes. Puede aceptar todas, rechazar todas las no esenciales o elegir por categoría. Política de privacidad