
La diferencia entre el acero inoxidable 316 y 316L es un único número: el contenido de carbono. 316 permite hasta un 0,08% de carbono. 316L lo limita al 0,03%. Eso suena como un error de redondeo en un certificado de material, pero en un conjunto soldado expuesto a productos químicos de limpieza, determina si su equipo se corroe de adentro hacia afuera en dos años o dura una década.
Este artículo explica por qué ese número es importante, dónde se utiliza mal la distinción en las adquisiciones y qué cambia realmente en la fabricación y el rendimiento en el campo.
La composición que marca la diferencia
Ambos grados comparten los mismos elementos de aleación centrales. SegúnASTM A240, el estándar que rige las placas y láminas de acero inoxidable de cromo-níquel, 316L contiene de 16 a 18 % de cromo, de 10 a 14 % de níquel y de 2 a 3 % de molibdeno. El cromo forma la capa pasiva de óxido que le da al acero inoxidable su resistencia a la corrosión. El níquel estabiliza la estructura austenítica. El molibdeno, el elemento que separa a la familia 316 de 304, proporciona resistencia directa a las picaduras inducidas por cloruro.
La única diferencia sustancial entre 316 y 316L es el techo de carbono: 0,08% máximo para 316, 0,03% máximo para 316L. También se permite que ambos grados contengan una pequeña cantidad de nitrógeno en la especificación 316L para compensar parcialmente la reducción de resistencia que se produce al reducir el carbono. En la práctica, la mayoría del material 316L producido en fábrica tiene entre 0,020 y 0,025% de carbono, muy por debajo incluso del límite máximo del 0,03%.
| Elemento | 316 | 316L |
|---|---|---|
| Cromo | 16,0 a 18,0% | 16,0 a 18,0% |
| Níquel | 10,0 a 14,0 % | 10,0 a 14,0 % |
| Molibdeno | 2,0 a 3,0% | 2,0 a 3,0% |
| Carbono (máx.) | 0.08% | 0.03% |
| Manganeso (máx.) | 2.00% | 2.00% |
| Fósforo (máx.) | 0.05% | 0.05% |
Por qué el contenido de carbono determina el rendimiento de la soldadura
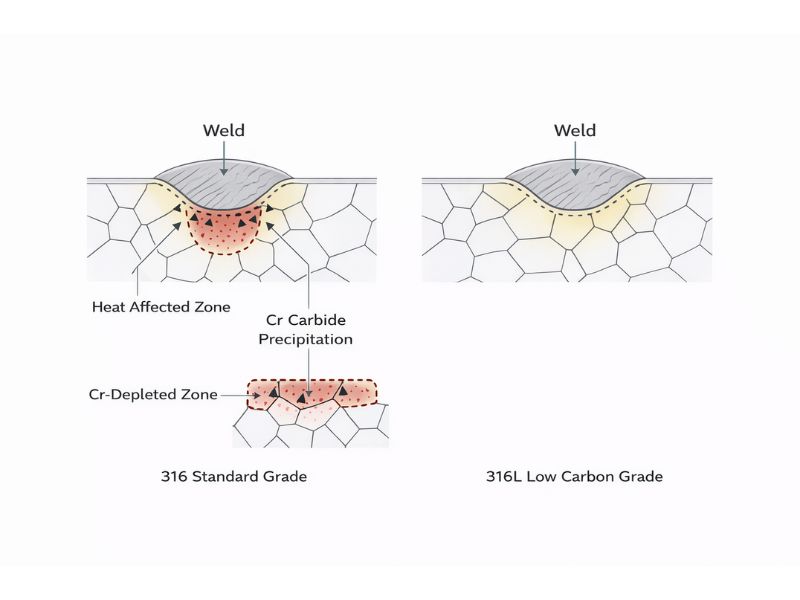
Cuando el acero inoxidable austenítico se calienta entre 450 °C y 850 °C, el carbono migra a los límites de los granos y reacciona con el cromo para formar carburo de cromo. Esto elimina el cromo de la matriz circundante, creando zonas localizadas con un contenido de cromo por debajo del umbral del 10,5% requerido para la formación de una película pasiva. El resultado es una zona afectada por el calor de la soldadura que está estructuralmente intacta pero químicamente vulnerable. El término técnico es sensibilización. El resultado práctico es la corrosión intergranular que comienza en los límites de los granos y se propaga hacia adentro sin indicación visible en la superficie.
Esto es importante en equipos alimentarios y farmacéuticos porque las uniones soldadas en recipientes de proceso, conexiones de tuberías y accesorios sanitarios pasan su vida útil en contacto con la parte más corrosiva del proceso: los productos químicos de limpieza. Los ciclos CIP (limpieza in situ) con hidróxido de sodio a una concentración del 1 al 2 % y de 60 a 80 °C son estándar en el procesamiento de alimentos. Las líneas farmacéuticas añaden pasos de pasivación con ácido nítrico. Una zona sensibilizada afectada por el calor en este entorno mostrará picaduras intergranulares dentro de los 18 a 36 meses de servicio, comenzando desde la raíz de la soldadura donde la inspección visual no puede llegar.
316L, con su techo de carbono del 0,03%, no sensibiliza en condiciones normales de soldadura. No hay suficiente carbono disponible para formar carburo de cromo a las temperaturas de soldadura. Esta es la razón por la que 316L se especifica para aplicaciones de procesamiento de alimentos, productos farmacéuticos y químicos en lugar de 316, y por qué no requiere recocido posterior a la soldadura para restaurar la resistencia a la corrosión. Ese paso de recocido, que implica calentar el conjunto soldado a más de 1050 °C y enfriarlo, agrega tiempo de entrega y costo a la fabricación. 316L elimina el requisito por completo.
"Acero quirúrgico" suele ser 304, no 316L
El término "acero quirúrgico 316L" aparece en listados de productos, correas de relojes y joyas. Implica un estándar de seguridad para el cuerpo certificado médicamente. En aplicaciones quirúrgicas y de implantes reales, la especificación del material es más específica de lo que sugiere el lenguaje de marketing.
La designación original de "acero inoxidable quirúrgico" en la fabricación de instrumentos quirúrgicos generales y ortopédicos se refería a 316L (UNS S31603) y, en algunas aplicaciones, 17-4PH para componentes de implantes de alta resistencia. El estándar ISO que rige los implantes metálicos para cirugía,ISO 5832-1, especifica el acero inoxidable forjado que se utilizará para implantes quirúrgicos como una composición 316L con controles más estrictos de azufre y fósforo que el 316L comercial.
Sin embargo, el acero inoxidable 304 también se conoce ampliamente como "acero inoxidable quirúrgico" en las industrias de consumo y de instrumentos quirúrgicos porque resiste adecuadamente los ciclos de esterilización y la corrosión de los fluidos corporales para uso sin implantes. Las tijeras quirúrgicas, fórceps y portaagujas se fabrican habitualmente con 304, no con 316L. La distinción es implante versus instrumento: los implantes en contacto directo a largo plazo con hueso y tejido requieren 316L o materiales de mayor calidad. Los instrumentos externos que se esterilizan entre usos pueden ser 304.
Si especifica hardware de "acero quirúrgico" para aplicaciones industriales o alimentarias porque parece el grado más seguro, la base del material que realmente desea es la composición 316L y la certificación ASTM A240. La etiqueta "quirúrgica" no agrega ninguna especificación química o mecánica adicional en un contexto no médico.
904L vs 316L: cuando la actualización está realmente justificada
904L (UNS N08904) es un acero inoxidable austenítico con un contenido de aleación significativamente mayor: 19 a 23 % de níquel, 4 a 5 % de molibdeno y hasta 2 % de cobre. Su número equivalente de resistencia a las picaduras (PREN) es aproximadamente de 32 a 36, en comparación con 316L de alrededor de 24 a 26. En entornos con altas concentraciones de cloruro o exposición a ácidos a temperaturas elevadas, esta brecha es significativa.
En la fabricación de alimentos y productos farmacéuticos, 316L es adecuado para la inmensa mayoría de aplicaciones. La química de CIP, incluso en concentración total, no crea el ambiente de cloruro que requiere 904L. El caso típico en el que 904L se justifica genuinamente es el servicio con ácido sulfúrico con una concentración superior al 10% a temperaturas elevadas, o la inmersión en agua de mar con ciclos de temperatura elevada. Para un cabeza de articulación, un casquillo o un componente personalizado de acero inoxidable en una línea de procesamiento de alimentos, 316L es la especificación correcta. 904L a dos o tres veces el costo del material es una especificación excesiva que no cambia el resultado de campo.
La decisión sobre la especificación es más importante en bienes de capital donde la calidad está fijada durante la vida útil del activo. Para componentes comoacero inoxidable cabezas de articulación, horquilla conjuntosy hardware de varillaje que se reemplazan periódicamente, 316L es el equilibrio adecuado entre rendimiento contra la corrosión y practicidad de adquisición.
La realidad de la doble certificación en adquisiciones
La mayoría de las láminas, barras y tubos 316L disponibles comercialmente tienen doble certificación como 316/316L. Esto no es un compromiso ni una disconformidad. Debido a que la tecnología moderna de fusión y refinación produce rutinariamente calores con carbono muy por debajo del 0,03%, el material satisface simultáneamente los requisitos de composición química 316 y 316L según ASTM A240 y ASTM A276. Un certificado de material que muestra "316/316L" es un material único que cumple con ambas especificaciones.
Qué significa esto para adquisiciones: si su dibujo exige 316L y el certificado muestra 316/316L, esto cumple. El contenido de carbono real estará en el rango de 0,020 a 0,025%, muy dentro de los límites 316L. No es necesario exigir un calor 316L con certificación única. La doble certificación es una práctica estándar e indica el pleno cumplimiento de la especificación de bajas emisiones de carbono.
El único contexto donde la certificación dual crea un problema es en la fabricación farmacéutica regulada, donde la documentación del material está sujeta a auditoría regulatoria. Algunos clientes farmacéuticos exigen que el certificado muestre 316L explícitamente sin la designación dual. En ese caso, solicite al molino un calor 316L con certificación única al momento de realizar el pedido. El material es idéntico; es un requisito de documentación, no metalúrgico.
Donde el estándar 316 (no 316L) todavía tiene un lugar
Para aplicaciones no soldadas, la diferencia en el contenido de carbono es irrelevante. Si está mecanizando componentes a partir de barras, no se crea ninguna zona afectada por el calor y la sensibilización no supone un riesgo. En este caso, las barras 316 y 316L tienen un rendimiento idéntico en cuanto a resistencia a la corrosión, y la elección se reduce a la disponibilidad del material y a si su aplicación requiere la documentación de una designación "L".
316 también ofrece un límite elástico ligeramente mayor a temperaturas elevadas en comparación con 316L. ASTM A240 enumera el límite elástico mínimo a temperatura ambiente como 170 MPa para 316L frente a 205 MPa para 316 (condición recocida). A temperaturas de servicio elevadas por encima de 300 °C, 316 conserva una mejor resistencia a la fluencia. Para aplicaciones de recipientes a presión a temperatura elevada, esta diferencia está diseñada. Para la mayoría de los equipos alimentarios y farmacéuticos que funcionan por debajo de 150 °C, no es una variable de diseño.
La conclusión práctica: para cualquier elemento soldado y expuesto a productos químicos de limpieza o fluidos de proceso, especifique 316L. Para componentes mecanizados CNC que nunca se soldarán, 316 y 316L de barras son funcionalmente equivalentes y cualquiera de los dos es aceptable.
Conclusión
Para equipos soldados en procesamiento de alimentos, fabricación farmacéutica o manipulación de productos químicos, 316L no es una actualización premium sobre 316. Es la especificación correcta. El techo de carbono al 0,03% elimina el riesgo de sensibilización en la zona afectada por el calor de la soldadura, elimina el requisito de recocido posterior a la soldadura y le brinda un material que funciona según lo diseñado en cada ciclo CIP durante la vida útil del equipo.
Profab Machinesuministra y maquina componentes 316L según la certificación compatible con ASTM A240. Admitimos configuraciones estándar y personalizadas para aplicaciones industriales y de procesamiento de alimentos.
Preguntas frecuentes
¿Puedo usar 316L en lugar de 316 en todas las aplicaciones?
Sí, en casi todos los entornos industriales, ya que previene la corrosión de la soldadura sin recocido posterior a la soldadura. La principal excepción son los entornos de alta temperatura superiores a 300 °C, donde el mayor contenido de carbono de 316 proporciona una mejor resistencia a la fluencia. Para las industrias alimentaria, farmacéutica y marina, 316L es el estándar preferido.
¿El acero inoxidable 316L es seguro para alimentos y cumple con FDA?
Sí, 316L cumple con FDA y cumple con los estándares sanitarios 3-A. La seguridad alimentaria también depende del acabado de la superficie: para evitar el crecimiento bacteriano y la biopelícula, las superficies en contacto con los alimentos deben especificarse con una rugosidad superficial de Ra ≤ 0,8 μm, y se recomienda el electropulido para productos viscosos para mantener la superficie higiénica y fácil de limpiar.
¿Cuál es la diferencia de precio real entre 316 y 316L?
En la práctica, normalmente no existe un sobreprecio constante para 316L, ya que la mayoría de los materiales modernos tienen doble certificación como 316 y 316L. Las variaciones de precios generalmente provienen de tolerancias dimensionales, acabado superficial o nivel de certificación del material, más que del grado de aleación en sí.
