
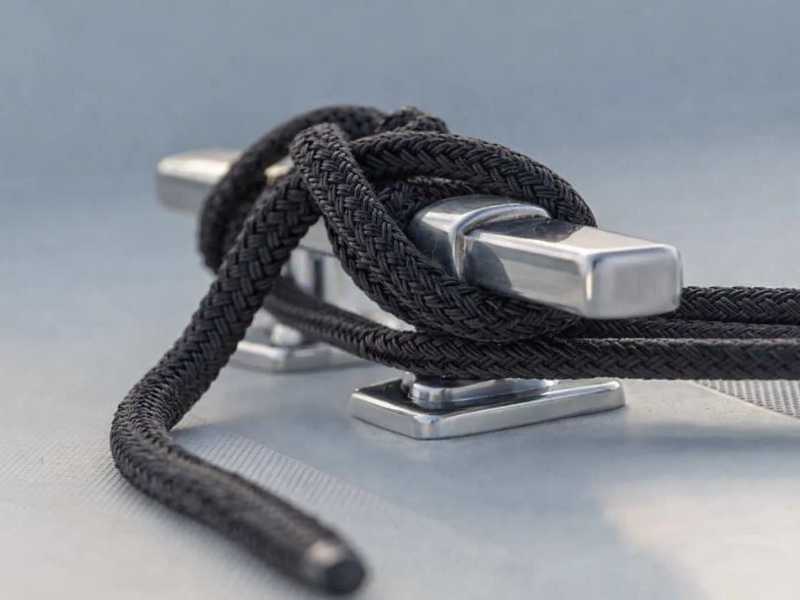
Un barco a la deriva rara vez se anuncia. La cornamusa del barco aguanta toda la temporada y luego falla. A las 2 de la madrugada, en un oleaje creciente, o en el momento en que un barco comercial que pasa envía una estela a través de un puerto deportivo que de otro modo sería tranquilo. Después del incidente, la causa casi siempre se remonta a los herrajes, no al nudo: una cornamusa de barco de tamaño insuficiente, un accesorio fundido con porosidad interna, un perno pasante asentado en fibra de vidrio sin placa de respaldo. La decisión sobre el hardware se toma una vez y rara vez se revisa, razón por la cual merece más atención de la que suele recibir. Esto cubre cómo funciona realmente una cornamusa para barco, qué significa la decisión sobre el material para el servicio a largo plazo y qué verificar antes de instalar o pedir una.
Qué hace una cornamusa para barco y cómo funciona su mecánica
Una cornamusa para barco es un accesorio de dos cuernos que sujeta una línea de muelle, una línea de amarre o un ancla utilizando una secuencia de vueltas y enganches en lugar de cualquier mecanismo de bloqueo. El diseño se ha mantenido como hardware marino estándar durante siglos porque resuelve un problema real con una complejidad mínima: ¿cómo se sujeta una cuerda flexible bajo cargas dinámicas variables usando un accesorio rígido que una sola persona sujeta y suelta rápidamente?
La respuesta es la distribución de la fricción. Un enganche de cornamusa para barco correctamente atado envuelve la línea alrededor del cuerpo de la cornamusa primero, creando una zona de fricción de contacto total que soporta la mayor parte de la carga máxima. La figura de ocho sobre los cuernos agrega resistencia direccional. El medio enganche con bloqueo asegura la cola. Sin mecanismos de leva, sin fuerza de sujeción, sin piezas móviles. Sólo geometría y fricción contra el cuerpo de la cala. Esta simplicidad es la fortaleza del diseño: no hay nada mecánico que pueda fallar más allá de la integridad estructural del propio accesorio y la calidad de su montaje.
Una cornamusa de cuerno estándar tiene tres elementos estructurales. La base es la plataforma de montaje plana atornillada a la plataforma o superficie del muelle. Bajo carga de sobretensión o viento, transfiere fuerza a los sujetadores y, a través de ellos, a la placa de respaldo y al sustrato estructural que se encuentra debajo. El cuerpo es la sección central elevada alrededor de la cual se forma el giro inicial (aquí es donde la fricción hace la mayor parte de su trabajo, razón por la cual el perfil del cuerpo y el acabado de la superficie son importantes para el agarre de la línea bajo carga). Los cuernos son los dos brazos salientes sobre los que discurre el ocho. La geometría de la bocina, específicamente la longitud de proyección, el ángulo y el perfil de la punta, determina qué tan limpiamente se asienta la figura en ocho y con qué confiabilidad se libera sin atascarse después de una carga sostenida. Los orificios de montaje o los huecos escariados en cada extremo de la base aceptan los pernos pasantes; Algunas cornamusas para embarcaciones incluyen una ranura o ranura central para facilitar el enhebrado de la línea para aplicaciones de liberación rápida.
ElEntrada de Wikipedia sobre cornamusas náuticasdocumenta el rango histórico de configuraciones en todos los tipos de embarcaciones. La cornamusa sigue siendo el accesorio dominante para muelles y líneas de amarre porque ningún diseño más simple logra la misma combinación de capacidad de carga, fijación confiable y liberación rápida. Estas cualidades importan más en condiciones adversas que en condiciones de calma.
Las cornamusas también vienen en varias variantes especialmente diseñadas además de la cornamusa estándar: cornamusas emergentes y empotradas para embarcaciones críticas para la cubierta, cornamusas de leva y almeja para aparejos flotantes en lugar de amarres, y cornamusas de muelle más pesadas para instalaciones fijas. Cuál se adapta a un determinado diseño de plataforma o muelle es su propia decisión; consulteGuía de Profab sobre los tipos comunes de cornamusas para embarcacionespara obtener el desglose completo de la aplicación y los límites de cada tipo.
La decisión material: Por qué 316 es lo mínimo, no lo premium
La cuestión de la calidad de las cornamusas para barcos no es una cuestión de prima frente a presupuesto. Se trata de qué aleaciones permanecen estructuralmente intactas en qué entornos después de años de servicio. Los modos de falla del grado incorrecto no son visibles hasta el evento de carga que los expone.
Puertos de agua dulce y protegidos:304 El acero inoxidable (18 % de cromo, 8 % de níquel) y el aluminio anodizado funcionan adecuadamente. 304 forma una capa de óxido pasiva estable en ambientes con bajo contenido de cloro, y el enjuague regular con pasivación periódica mantiene su integridad sin dificultad.
Entornos costeros, de mareas y marinos:La concentración de cloruro del agua de mar ataca sistemáticamente la capa pasiva de 304 a través decorrosión por picaduras. Los iones de cloruro penetran la capa de óxido en defectos microscópicos de la superficie e inician picaduras que se profundizan debajo de la superficie mientras parecen superficialmente estables desde arriba. La consecuencia estructural es lo que importa: las picaduras reducen la sección transversal que soporta carga desde el interior antes de que aparezca una degradación visible de la superficie. Los herrajes pueden parecer aceptables y ya estar comprometidos en los orificios de los pernos pasantes y en las secciones de la raíz del cuerno, que son los lugares de mayor tensión en el accesorio.
316 inoxidable soluciona este problema agregando de 2 a 3 por ciento de molibdeno a la composición de la aleación. El molibdeno estabiliza la capa pasiva en ambientes de cloruro al aumentar el potencial crítico de picaduras, reduciendo la probabilidad de que se inicien picaduras en las concentraciones de tensión inherentes a cualquier accesorio estructural. ASTM A276 316 (la especificación de barras y formas que cubre productos mecanizados a partir de sólidos) es el grado mínimo para aplicaciones costeras y de mareas. Las alternativas fundidas se incluyen en ASTM A743 Grado CF8M; Al comparar cotizaciones de proveedores, confirme qué estándar se aplica, porque esto le indica el método de fabricación y la estructura de grano detrás de la pieza.
316 frente a 316L:La "L" significa bajo contenido de carbono: un máximo de 0,03 por ciento frente al 0,08 por ciento en 316 estándar. Esta distinción es importante específicamente para conjuntos soldados. La soldadura calienta el metal circundante a través del rango de temperatura de sensibilización, lo que hace que el carburo de cromo precipite en los límites de los granos y agote el cromo disponible para la pasivación en la zona afectada por el calor. 316L previene esta precipitación, manteniendo la resistencia a la corrosión a través de la zona de soldadura. Para listones mecanizados a partir de barras sólidas sin juntas soldadas, 316 y 316L son equivalentes en servicio de agua salada. Si los cuernos están soldados a la placa base, especifique 316L.
Fundido versus mecanizado:Los tacos de fundición a la cera perdida se forman vertiendo una aleación fundida en un molde cerámico. La estructura del grano resultante puede presentar porosidad, segregación y defectos adyacentes a la superficie que el posprocesamiento puede no abordar por completo. Los tacos mecanizados CNC se cortan a partir de barras sólidas, lo que produce una estructura de grano uniforme sin defectos de fundición. La diferencia es más importante en los orificios para pernos pasantes y en las secciones transversales de la raíz del cuerno, que son los puntos de mayor tensión en el accesorio bajo carga dinámica de la línea del muelle.
Pasivación:Incluso las barras 316 pueden recoger contaminación de hierro libre de las herramientas de corte CNC durante el mecanizado. El tratamiento de pasivación posterior al mecanizado según ASTM A967 elimina esta contaminación de la superficie y optimiza la capa pasiva de óxido de cromo. Para los equipos de adquisiciones, confirmar que las piezas terminadas estén pasivadas después del mecanizado es un punto de control de calidad importante. Distingue las piezas mecanizadas que funcionarán según lo especificado de aquellas que parecen correctas pero que tienen problemas químicos superficiales latentes.
Selección de materiales por entorno:
- Agua dulce/puerto protegido: 304 el aluminio inoxidable o anodizado es adecuado
- Costero y de marea: 316 mínimo de acero inoxidable (ASTM A276 para mecanizado; ASTM A743 CF8M para fundido)
- Anclajes marinos y expuestos: 316 para componentes mecanizados; 316L para cualquier conjunto soldado
- Sujetadores: A4-70 o A4-80 (ISO 3506; equivalente a ASTM F593 Grupo 2 en especificaciones norteamericanas). NO utilice pernos A2 (grado 304) con cornamusas para embarcaciones 316; el desajuste provoca rayas de óxido en la cubierta que se atribuyen incorrectamente a la cornamusa
- Pasivación posterior al mecanizado según ASTM A967: confirma la integridad de la capa pasiva después del procesamiento de CNC
Dimensionamiento, instalación y verificación
La longitud de la cornamusa debe escalar con el diámetro de la línea del muelle, no solo con la longitud del barco; la regla general marina estándar y sus límites se tratan en detalle enProfab Guía de tallas de cornamusas para barcos. Obtener el tamaño correcto es tan importante como elegir el material correcto: una cornamusa de tamaño insuficiente falla bajo carga máxima, y una de gran tamaño combinada con una línea de tamaño insuficiente coloca las vueltas de la cuerda en la geometría incorrecta para sujetarse correctamente.
: Lo que hay debajo de la plataforma
Las plataformas de GRP (fibra de vidrio) y de madera no son sustratos de sujetadores estructurales bajo carga dinámica sostenida. Un tornillo clavado en fibra de vidrio se mantiene hasta que la carga cíclica se concentra en la cabeza del tornillo y el laminado falla en soporte o corte, generalmente sin previo aviso y, a menudo, con daños colaterales a la estructura de la plataforma circundante. Los pernos pasantes distribuyen la carga a una placa de respaldo en la parte inferior de la plataforma, transfiriéndola a un área de soporte más grande y evitando fallas puntuales. Para cualquier cornamusa de barco que transporte línea de muelle, línea de amarre o carga de anclaje, los pernos pasantes no son opcionales.
Las placas de respaldo deben distribuir la carga en un mínimo de 4 pulgadas cuadradas por sujetador. La placa debe apoyarse sobre una superficie plana; La geometría irregular o curvada de la plataforma requiere un bloque de respaldo para crear un contacto de soporte adecuado antes de apretar. Una cornamusa marina atornillada a través de fibra de vidrio sin respaldo se atravesará bajo una carga fuerte y, por lo general, arrastrará consigo el laminado circundante.Profabcubre el tamaño de la placa y la selección de materiales con más profundidad.
Cuando se montan cornamusas para embarcaciones de acero inoxidable en cascos o estructuras de cubierta de aluminio (común en embarcaciones de trabajo comerciales y en algunas embarcaciones recreativas de alto rendimiento), el contacto directo de metal con metal crea un par galvánico que corroerá el sustrato de aluminio con el tiempo. Interponga una junta de aislamiento o aplique Tef-Gel entre la base de la cornamusa de la embarcación y la superficie de aluminio, y utilice casquillos de aislamiento de nailon en los ejes de los pernos pasantes para romper el camino eléctrico. Esto se aplica tanto en agua dulce como salada; La corrosión galvánica requiere sólo un electrolito en contacto con metales diferentes, no específicamente sal.
Qué confirmar antes de realizar el pedido
Los equipos de adquisiciones que especifican cornamusas para embarcaciones para OEM construcciones, reacondicionamiento de embarcaciones o instalaciones de muelles comerciales necesitan tres cosas confirmadas: certificación de materiales, método de fabricación y tratamiento posterior al procesamiento.
Certificación de material significa un Informe de prueba de material (MTR) que confirma el número de calor, la composición química y las propiedades mecánicas de la barra o palanquilla específica utilizada para fabricar la pieza. Las marcas de calidad estampadas en el accesorio no son un sustituto. Identifican la especificación prevista, no la composición verificada de la pieza entregada. Para 316 o 316L en servicio de agua salada, un MTR es la forma más confiable de verificar el contenido real de molibdeno. Esto es especialmente importante cuando se abastece de instalaciones donde múltiples aleaciones comparten equipos de producción.
El método de fabricación (mecanizado a partir de barra sólida versus fundición a la cera perdida) determina la estructura del grano y la exposición a defectos descritos anteriormente. Para aplicaciones de carga alta y críticas para la seguridad, confirme que están mecanizados a partir de barras sólidas antes de aprobar el pedido. Las piezas mecanizadas CNC harán referencia a ASTM A276; Las piezas fundidas harán referencia a ASTM A743 CF8M.
La pasivación posterior al mecanizado según ASTM A967 confirma que se ha eliminado el hierro libre que contamina la superficie y se ha optimizado la capa pasiva después del procesamiento de CNC. Los proveedores que pasivan como práctica estándar lo documentarán; aquellos que no lo hacen es poco probable que lo mencionen a menos que se les pregunte.
Para los equipos de adquisiciones y los constructores OEM que obtienen accesorios marinos mecanizados con precisión, Profab Machine fabricacornamusas para barcos de acero inoxidableen acero inoxidable 304 y 316, mecanizado con CNC a partir de barras sólidas en sus instalaciones de Ningbo y pasivado a ASTM A967.
Conclusión
Las cornamusas para barcos son hardware simple con modos de falla consecuentes. Especifique 316 para cualquier aplicación de agua salada o marea, 316L si el conjunto está soldado y confirme la calidad con la documentación del material en lugar de solo con una marca de superficie. Tamaño según el diámetro de la línea de atraque en lugar de la eslora del barco. Perno pasante con placas de respaldo. Aísle metales diferentes en cascos de aluminio. Pregunte específicamente por pasivación mecanizada a partir de sólidos y posmecanizado cuando la aplicación lo requiera. La decisión sobre el hardware se toma una vez; las consecuencias del error llegan en el peor momento posible.
