
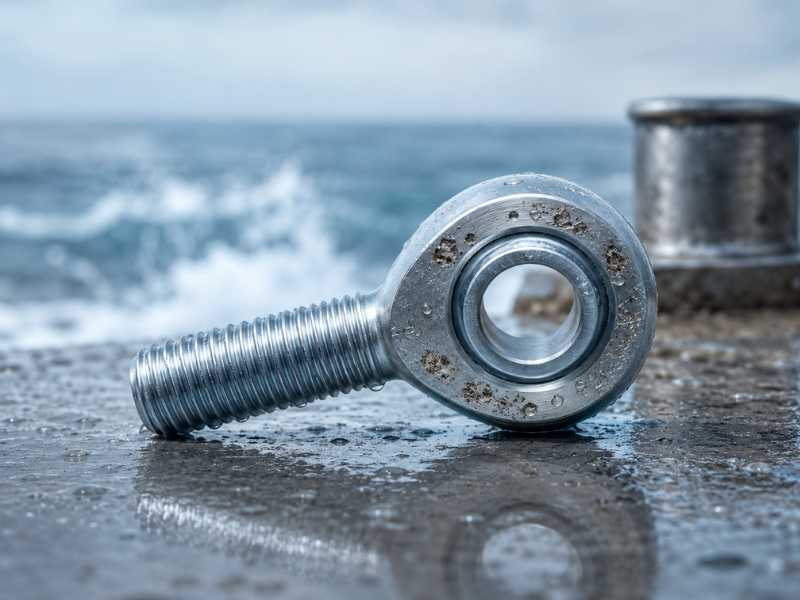
Un cabeza de articulación especificado en acero inoxidable 316 e instalado en un ambiente de agua salada aún puede presentar picaduras en una sola temporada. La selección del grado fue correcta en principio, pero no se abordaron dos variables que determinan si se inician las picaduras: la geometría y la condición de la superficie. Ambos son específicos de los conjuntos cabeza de articulación y ambos se ignoran habitualmente en especificaciones que se detienen en la calidad del material.
Este artículo cubre cómo se inicia la picadura en el acero inoxidable, por qué la geometría cabeza de articulación la acelera en ubicaciones predecibles, cómo utilizar PREN como herramienta de selección de calidad más allá del binario 316 versus 304 y qué decisiones de tratamiento de superficies realmente cambian el resultado.
El mecanismo de picadura en acero inoxidable
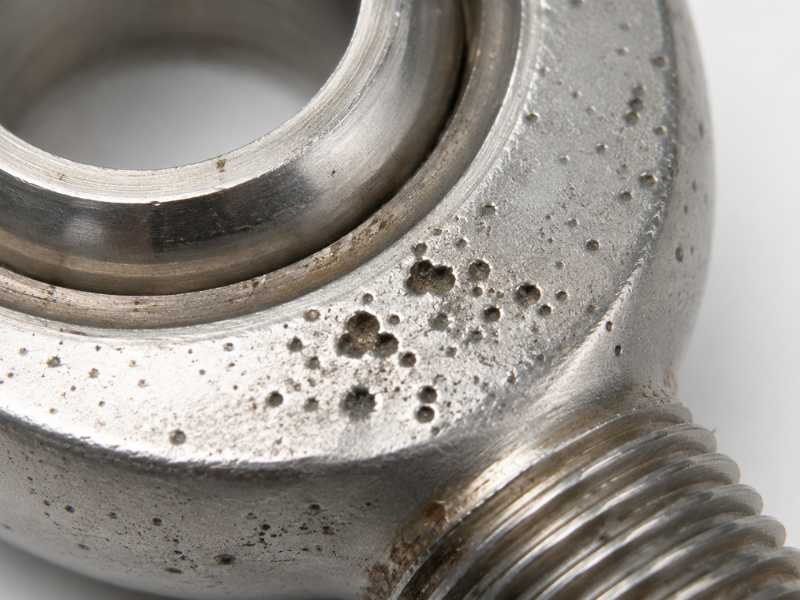
El acero inoxidable resiste la corrosión a través de una capa pasiva de óxido de cromo, de unos pocos nanómetros de espesor, que se forma espontáneamente en la superficie en presencia de oxígeno. La capa se repara sola en la mayoría de las condiciones. En ambientes de cloruro, los iones de cloruro compiten con el oxígeno en los sitios de la superficie donde la película pasiva es delgada o está localmente alterada. Cuando el cloruro gana esa competencia en un punto específico, la película se rompe localmente, el metal desnudo debajo se disuelve y se inicia un hoyo.
La geometría del foso acelera su propio crecimiento. El interior de una fosa activa está agotado en oxígeno y es ácido, condiciones que impiden la reforma de la película pasiva. Los iones de cloruro migran hacia el pozo para mantener el equilibrio de carga, aumentando aún más la concentración de cloruro local. La superficie circundante permanece pasiva y actúa como cátodo, impulsando la disolución anódica en la fosa. Una vez que un pozo está activo, para detenerlo es necesario eliminar la fuente de cloruro o alterar físicamente la química del pozo mediante una intervención en la superficie.
Dos variables de material determinan en qué lugar de la escala PREN se ubica un grado de acero inoxidable. El contenido de cromo contribuye directamente a la estabilidad pasiva de la película. Molibdeno, por un factor de 3,3 por ciento en peso en elestándar PREN fórmula(PREN = %Cr + 3.3 x %Mo + 16 x %N), estabiliza específicamente la película pasiva contra el desplazamiento de cloruro. El nitrógeno proporciona una contribución adicional del 16 por ciento en peso, pero está presente en niveles bajos en la mayoría de los grados estándar. La consecuencia práctica es que 316 (aproximadamente 16,5% Cr, 2,1% Mo) alcanza un PREN de aproximadamente 24 a 26, significativamente por encima de 304 (PREN 18 a 20), pero muy por debajo de lo que exige el servicio de inmersión y en alta mar. Para la inmersión en agua de mar, un PREN superior a 40 es el umbral general citado en la práctica de la ingeniería marina. 316 no alcanza ese umbral.
Por qué la geometría cabeza de articulación crea sitios de picaduras específicos
La mayoría de las comparaciones de grados de acero inoxidable para uso marino tratan barras planas o tubos como geometría de referencia. Un cabeza de articulación no es una superficie plana. Contiene varias características geométricas que concentran cloruro y crean zonas localizadas sin oxígeno que no existen en formas simples.
El espacio anular entre la bola y la carcasa es el más importante de ellos. La bola se asienta dentro del orificio de la carcasa con un pequeño espacio libre ocupado por el revestimiento. En el borde de la carcasa, por donde la bola sale de la abertura del orificio, hay un espacio circunferencial entre la cara de la bola y el borde de la carcasa. Este espacio es lo suficientemente estrecho como para impedir la circulación de electrolitos, pero lo suficientemente ancho como para llenarlo con agua de mar. Una vez lleno, el oxígeno se agota por reacciones lentas de corrosión dentro del espacio y no se repone con el movimiento del fluido a granel. La concentración de cloruro aumenta. Esta es la condición de libro de texto para la corrosión en grietas, que se inicia con concentraciones de cloruro más bajas y temperaturas más bajas que las picaduras en superficie abierta en el mismo grado.
La raíz del vástago roscado es el segundo sitio crítico. Las raíces de las roscas son concentradores de tensiones geométricas y también son geometrías de grietas. La humedad atrapada en las raíces de los hilos combinada con el acceso restringido al oxígeno crea la misma química localizada que la brecha entre la carcasa de la bola. En cabezas de articulación, donde el vástago ingresa a una carcasa o acoplamiento bajo una ligera presión de contacto sin una profundidad de enganche de rosca completa, la zona parcialmente engranada crea una geometría de hendidura adicional a lo largo de los flancos de la rosca.
El orificio del perno a través de la bola es el tercer sitio. El perno o pasador pasa a través del orificio de la bola y el pequeño espacio entre el perno y el orificio se llena con agua de mar en servicio de inmersión o salpicadura. El acoplamiento galvánico entre el material del perno y la bola puede agregar una fuerza impulsora a la reacción de corrosión si se utilizan metales diferentes. Un perno de acero al carbono o galvanizado a través de una bola de acero inoxidable 316 crea un par galvánico que acelera la corrosión del sujetador de acero y, en ciertas configuraciones, puede comprometer la película pasiva en la superficie de acero inoxidable adyacente.
⚠️ La corrosión en grietas se inicia con menor gravedad que las picaduras en el mismo grado.
Una superficie de acero inoxidable 316 que resiste picaduras en superficie abierta en un entorno marino determinado aún puede sufrir corrosión por fisuras en el espacio del alojamiento de bolas en las mismas condiciones. PREN predice la resistencia a las picaduras en superficies abiertas. No predice directamentecorrosión por grietasiniciación. Para geometrías con espacios reducidos como los conjuntos cabeza de articulación, la temperatura de corrosión en grietas (CCT, medida según ASTM G48) es el criterio más relevante. 316 tiene un CCT de aproximadamente 0 °C en pruebas agresivas de cloruro férrico, lo que significa que tiene una resistencia limitada a la corrosión en grietas en ambientes con cloruro concentrado.
PREN como herramienta de selección de grado para aplicaciones marinas cabezas de articulación
La elección binaria entre 304 y 316 cubre sólo dos puntos en una escala continua de resistencia al cloruro. Para cabezas de articulación marino, el marco de selección debe utilizar PREN como criterio principal junto con la condición de exposición específica.
Valores aproximados de PREN para grados relevantes para aplicaciones cabeza de articulación:
304 / 304L: PREN 18 a 20. Adecuado para ambientes no marinos con humedad ocasional. No apto para servicio costero o marítimo.
316 / 316L: PREN 24 a 26. Adecuado para ambientes costeros protegidos, agua dulce con contaminación por cloruro y procesamiento de alimentos con limpieza con cloro. Se corroe en inmersión directa en agua de mar durante períodos prolongados. La especificación marina más común y la elección correcta para una gran proporción de aplicaciones marinas donde la inmersión directa es limitada y el acceso para mantenimiento está disponible.
Dúplex 2205 (UNS S31803): PREN 32 a 36. Resistencia al cloruro significativamente mejorada sobre 316. Adecuado para zona de salpicaduras y contacto intermitente con agua de mar. Un límite elástico más alto que 316 también permite una sección transversal más pequeña con una capacidad de carga equivalente.
Super Duplex 2507 (UNS S32750): PREN 40 a 43. El grado umbral para el servicio de inmersión en agua de mar en la práctica de ingeniería costa afuera. Mayor coste y disponibilidad de stock de mecanizado más limitada que 316 o 2205. Apropiado para aplicaciones cabeza de articulación en alta mar, submarinas y de inmersión continua en agua de mar.
17-4PH (UNS S17400): PREN aproximadamente 24 a 30 dependiendo de la condición del tratamiento térmico y el contenido de nitrógeno. Resistencia al cloruro comparable a 316 en la mayoría de los entornos. La ventaja de resistencia a la corrosión de 17-4PH sobre 316 no es motivo para seleccionarlo para aplicaciones marinas. La razón es mecánica: límite elástico de 1000 a 1170 MPa en condición H900 versus 205 MPa para 316 recocido. Para enlaces marinos de carga alta donde 316 no puede cumplir con la clasificación de carga en la sección transversal requerida, 17-4PH en condición H1025 o H1075 proporciona la resistencia sin sacrificar significativamente la resistencia a la corrosión. La condición H900 (envejecimiento máximo) no debe especificarse para los componentes 17-4PH expuestos al agua de mar porque la susceptibilidad a SCC es mayor en la resistencia máxima; Las condiciones excesivas de H1025 o H1075 sacrifican una parte de la resistencia máxima para mejorar sustancialmente la resistencia de SCC en entornos de cloruro, según una investigación publicada en Transactions of the Indian Institute of Metals (Bhambroo et al., 2023).
Paraacero inoxidable cabezas de articulaciónen aplicaciones marinas, la ruta de selección es: confirmar la condición de exposición (costa protegida, zona de salpicaduras o inmersión), asignarla a un umbral PREN y especificar el grado que cumple o supera ese umbral. Para la mayoría de los herrajes de cubiertas marinas recreativas y comerciales en entornos costeros o protegidos, 316 es correcto. Para contacto continuo con agua de mar en alta mar o submarino, 2205 o 2507 es la opción técnicamente defendible.
Cómo la condición de la superficie cambia el resultado
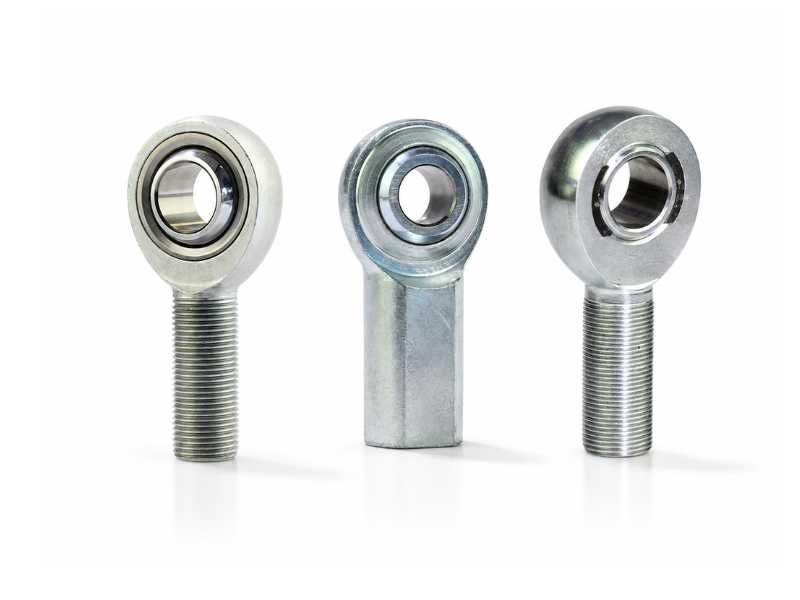
Dos cabezas de articulación mecanizados a partir de la misma barra 316 pueden tener una resistencia a las picaduras significativamente diferente según el acabado de su superficie. La calidad de la película pasiva, no sólo la composición de la aleación, determina la facilidad con la que los iones cloruro desplazan el óxido de cromo en la superficie.
Las superficies mecanizadas de torneado o fresado CNC tienen marcas de herramientas, zonas afectadas por el calor en los bordes cortantes y partículas de hierro incrustadas por el contacto de las herramientas. La contaminación por hierro en una superficie de acero inoxidable crea microceldas galvánicas que inician la picadura en concentraciones de cloruro mucho más bajas que las que requeriría una aleación limpia. La pasivación según ASTM A967 elimina el hierro libre de la superficie, reforma la capa pasiva de manera uniforme y es el estándar mínimo de tratamiento de superficie para componentes marinos de acero inoxidable. No cuesta casi nada en relación con el valor de la pieza y se omite en las especificaciones con una frecuencia sorprendente.
El electropulido va más allá. El proceso de eliminación de material electroquímico ataca selectivamente las asperezas de la superficie, dejando una superficie más lisa con menos sitios de inicio de picaduras y una película pasiva más espesa y rica en cromo que la que puede producir el pulido mecánico o la pasivación por sí solos. En las superficies de bolas cabeza de articulación y los orificios de la carcasa, el electropulido reduce adicionalmente la geometría de las microgrietas en los picos de rugosidad de la superficie, abordando directamente una de las condiciones de iniciación descritas anteriormente. Para cabezas de articulación marino en zona de salpicaduras o servicio de exposición continua, el electropulido a Ra 0,4 µm o mejor en las superficies de contacto de la bola y la carcasa es una mejora significativa con un efecto cuantificable en el umbral de inicio de picaduras.
El granallado es relevante para la fatiga de ciclo alto cabezas de articulación en el servicio marítimo. La capa de tensión residual de compresión introducida por el granallado se opone a la tensión de tracción requerida para el inicio del agrietamiento por corrosión bajo tensión en las fosas. No previene la formación de picaduras, pero interrumpe la progresión desde la picadura hasta la grieta, que es el modo de falla catastrófica dominante en los grados de acero inoxidable de alta resistencia en servicio con cloruro.
Intervalo de mantenimiento y lógica de inspección
La corrosión por picaduras en cabezas de articulación marino es manejable con un régimen de mantenimiento que apunta a los sitios de iniciación específicos descritos anteriormente. La inspección después de la puesta en servicio, después de eventos de exposición a tormentas y en intervalos de servicio estacionales debe examinar tres ubicaciones: la circunferencia del espacio del alojamiento de bolas para detectar manchas o irregularidades en la superficie que indiquen actividad en las grietas, la raíz de la rosca en el vástago para detectar picaduras en el diámetro menor y el interior del orificio del perno si el perno es removible.
Las picaduras en una etapa temprana, cuando aparecen como manchas oscuras o rugosidades superficiales menores en lugar de agujeros visibles, se pueden detener secando completamente el conjunto, aplicando un inhibidor de corrosión y volviendo a pasivar si la pieza se puede retirar para un tratamiento químico. Las fosas que han progresado hasta una profundidad mensurable requieren una evaluación con respecto a la sección transversal que soporta la carga. Un hoyo en la raíz de la rosca del vástago reduce el área de tensión efectiva de la rosca y no puede evaluarse únicamente mediante inspección visual; Se requiere una medición dimensional o una inspección con tinte penetrante para confirmar si la pieza sigue siendo útil.
Los criterios de reemplazo para cabezas de articulación marinos con picaduras deben incluir cualquier picadura en la raíz de la rosca del vástago con una profundidad superior al 10 % de la profundidad de la rosca, cualquier grieta visible que se origine en una picadura (que indica la progresión de SCC) y cualquier picadura en la superficie de la bola que produzca aspereza audible o táctil durante la rotación manual de la bola en la carcasa, lo que indica que se ha producido daño en el revestimiento por contacto abrasivo con la superficie de la bola picada.
Profab Machinesuministroscabezas de articulación de calidad marina con pasivación y electropulido disponibles bajo pedido. ¡No dudes en contactarnos!
