
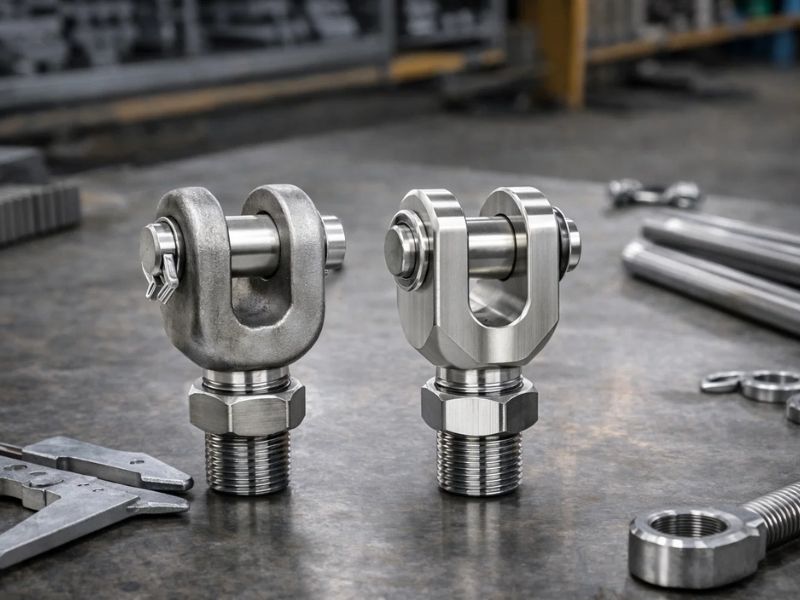
Pregunte qué proceso hace que un horquilla cabeza de articulación sea "más fuerte" y obtendrá una respuesta diferente dependiendo de quién vende qué. La respuesta honesta es que la fuerza no es realmente la variable en la mayoría de los casos. La variable es el flujo de grano y si su aplicación aplica suficiente carga cíclica en el orificio del pasador para que valga la pena pagar esa diferencia.
Por qué el flujo de grano es la verdadera diferencia
A horquilla cabeza de articulación comienza como una pieza de barra redonda o como una pieza en bruto de forja. Mecanícelo a partir de barras y la forma final se corta a partir de un material cuya estructura de grano interno corre en una dirección, establecida cuando la barra se laminó en el laminador. Dondequiera que el contorno de la pieza terminada se aparte del eje de la barra original, más obviamente alrededor de la horquilla horquilla y el orificio del pasador, el proceso de mecanizado corta las líneas de grano en lugar de seguirlas.
La forja funciona al revés. La pieza en bruto se trabaja bajo presión hasta darle aproximadamente la forma final antes del mecanizado final, por lo que el grano se deforma y fluye alrededor del contorno de la pieza en lugar de cortarse a través de él. Alrededor de un radio o una transición de horquilla, una pieza forjada mantiene un flujo de grano continuo mientras que una pieza mecanizada tiene extremos de grano que terminan en la superficie.
Esto es importante específicamente en los puntos de inicio de grietas por fatiga, y el orificio de un pasador horquilla bajo carga lateral cíclica es exactamente ese tipo de punto. AEstudio de fatiga revisado por pares de 2023 sobre acero forjado en calienteinformó que las muestras forjadas en caliente con flujo de grano orientado a lo largo de la dirección principal de deformación tenían una vida de fatiga más larga que otras orientaciones de flujo de grano en pruebas de fatiga por flexión rotacional. La ventaja de la forja no fue uniforme en todas las condiciones de prueba y el documento no afirmaba un solo porcentaje fijo. La mejora es real, pero varía según el tipo de carga y la orientación del grano, que es una forma más honesta de describirla que un solo número limpio.
Nada de esto significa que un pasador mecanizado horquilla sea propenso a fatigarse. Significa que el modo de falla bajo un servicio de alto ciclo y alta carga tiende a originarse de manera diferente, y la falsificación es una forma legítima de impulsar ese punto de falla aún más cuando la aplicación realmente vive en ese régimen.
Lo que la forja realmente soluciona y lo que no
La segunda ventaja real de la forja es la consolidación de defectos. Las barras pueden contener pequeños huecos internos o inclusiones sobrantes del proceso de fundición y laminación. La presión de la forja cierra gran parte de esa porosidad a medida que el material se deforma, lo cual es un beneficio metalúrgico genuino y una de las razones por las que las piezas forjadas son comunes en los enlaces automotrices aeroespaciales y de seguridad crítica.
Lo que la forja no hace es entregar una pieza terminada. Una superficie forjada es rugosa, dimensionalmente suelta en comparación con un dibujo y aún necesita mecanizado secundario en el orificio, las roscas y cualquier cara de contacto que deba mantener una tolerancia. Una pieza en bruto horquilla forjada no sustituye al mecanizado. Es un material de partida diferente que aún termina en una máquina CNC por las características que realmente necesitan adaptarse a algo.
El mecanizado de acero inoxidable 316 es más duro que lo que sugiere la especificación de tolerancia
El otro lado de esta comparación es lo que realmente cuesta el mecanizado de acero inoxidable en tiempo de taller, y es una verdadera limitación si el material en bruto proviene de barras o de una pieza forjada. Los grados austeníticos como 316 tienen una clasificación de maquinabilidad en el rango de aproximadamente 36 a 45 por ciento en relación con la base del 100 por ciento del acero de mecanizado libre B1112, segúnReferencia técnica del Nickel Institute sobre mecanizado de inoxidable. Se trata de un rango amplio y honesto porque el número depende de la geometría de la herramienta, el refrigerante y los parámetros de corte, no de una sola cifra fija.
La razón está en la metalurgia. 316 se endurece rápidamente bajo un filo, su conductividad térmica es lo suficientemente baja como para que el calor se concentre en la punta de la herramienta en lugar de disiparse en el chip, y su ductilidad significa que tiende a mancharse en lugar de cortarse limpiamente. Los tres apuntan a una vida útil más corta de la herramienta, velocidades de avance más bajas y un control del proceso más cuidadoso que un trabajo comparable con acero al carbono. Esto es cierto ya sea que esté terminando una pieza forjada o cortando una pieza de una barra sólida, y es la razón por la que el mecanizado de precisión de acero inoxidable es su propia especialidad, en lugar de un proceso de acero al carbono que se ejecuta más lentamente.
Por qué la forja solo da resultados en volumen
Un troquel de forjado es un costo de herramientas real y dedicado, y solo se amortiza una vez que se amortiza en suficientes piezas. El diseño y el mecanizado de troqueles personalizados para una forja con troquel cerrado suponen un coste significativo que depende de la complejidad de la pieza, y ese coste se distribuye a lo largo de la producción, por lo que la suma de herramientas por pieza es elevada en una tirada corta y pequeña en una larga.
Para una ejecución única, una cantidad de prototipo o una pieza que cambia de revisión cada uno o dos años, esas matemáticas rara vez se cierran. La forja gana su costo con piezas que se fabrican por miles con una geometría fija y estable, que describe gran parte del mundo automotriz y de equipos pesados y muy poco del hardware industrial personalizado o de bajo volumen.
Cuando el acero inoxidable mecanizado es la mejor opción, llame a
Nada de esto es un argumento en contra de forjar lo que corresponde. Es un argumento para hacer coincidir el proceso con la aplicación en lugar de optar por el que suene más impresionante en una hoja de especificaciones.
El acero inoxidable maquinado es la mejor opción cuando la ejecución es personalizada o de bajo volumen, cuando las tolerancias de orificio y rosca deben mantenerse más ajustadas de lo que ofrece una pieza forjada sin trabajo secundario de todos modos, o cuando la geometría de la pieza cambia con suficiente frecuencia como para que una matriz quede inactiva entre ejecuciones. También es el camino más sencillo cuando la resistencia a la corrosión, no la vida por fatiga cíclica, es la razón por la que se especificó el acero inoxidable en primer lugar, lo que describe la mayoría de las aplicaciones fuera del servicio continuo de ciclo pesado.
Profab Machine máquinasacero inoxidable horquilla cabezas de articulaciónde 316 y barra de acero inoxidable 17-4 enCNC equipoconstruido para las tolerancias y el acabado superficial que este material realmente necesita, sin una inversión en el troquel ni un pedido mínimo vinculado a la amortización. Para las aplicaciones que realmente requieren un espacio en blanco falsificado, ese es un servicio que podemos obtener y coordinar en lugar de uno que ejecutamos internamente, y lo diremos claramente en lugar de desdibujar la línea.
Si su aplicación ejecuta un servicio de ciclo alto y carga lateral alta y no está seguro de en qué lado de esa línea se encuentra, vale la pena conversar antes de especificar la pieza de cualquier manera.
