
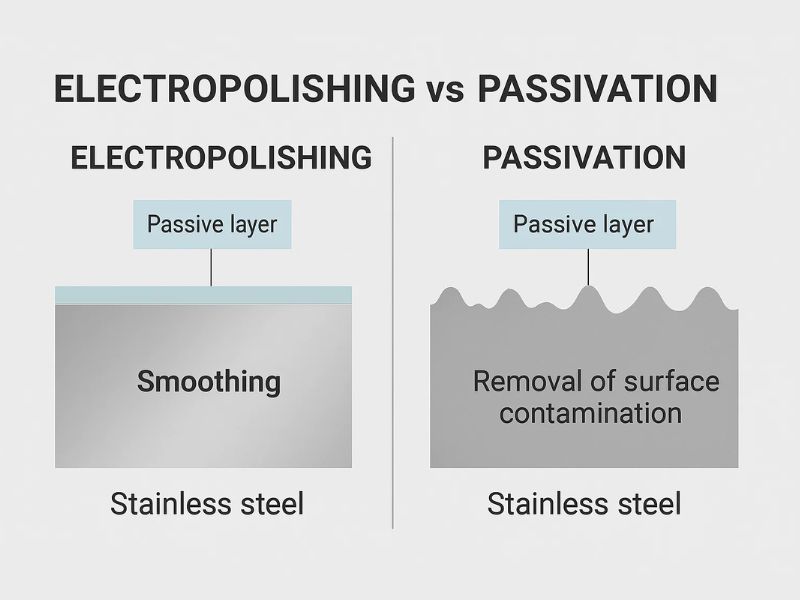
La pasivación elimina el hierro libre de una pieza de acero inoxidable y deja su tamaño y su textura superficial como estaban. El electropulido disuelve una capa fina de la superficie, lo que la alisa, suaviza las rebabas y elimina la decoloración de la soldadura, y la norma ASTM B912 lo considera un método de pasivación por derecho propio. En piezas mecanizadas de uso habitual, la pasivación suele ser suficiente. El electropulido merece su costo adicional en piezas soldadas, en piezas con rebabas o huecos que una muela no puede alcanzar y en piezas que deben ser fáciles de limpiar. Ambos procesos solo se suelen especificar juntos cuando una especificación lo exige.
Qué hace la pasivación en el acero inoxidable
La pasivación es un tratamiento químico. La pieza se limpia y se coloca en un baño de ácido nítrico o cítrico que disuelve el hierro libre que dejan en la superficie las herramientas de corte, los medios de rectificado y la manipulación. El hierro libre no forma la capa protectora de la que depende el acero inoxidable, así que se convierte en un punto donde empieza la oxidación.
Una vez eliminado el hierro y enjuagada la pieza, el cromo de la aleación reacciona con el oxígeno del aire y forma una película fina de óxido de cromo. El resultado es una superficie limpia y rica en cromo, con las mismas dimensiones y la misma textura que antes. El tratamiento está normalizado en ASTM A967, que cubre varios tratamientos químicos de pasivación y los ensayos que confirman que funcionaron.
La pasivación también tiene límites claros. No elimina metal base, por lo que no puede alisar la superficie, darle brillo ni quitar rebabas. No es eficaz sobre la coloración térmica de la soldadura ni sobre la cascarilla de la zona afectada por el calor, y las aleaciones con bajo contenido de cromo y níquel pueden sufrir un ataque súbito (flash attack) en el baño ácido.
Qué hace el electropulido en el acero inoxidable
El electropulido es un proceso electroquímico. La pieza cuelga de un bastidor como ánodo en un electrolito ácido, y la corriente continua disuelve metal de su superficie. La corriente se concentra en los puntos altos, así que los picos y las rebabas desaparecen primero y la superficie se nivela.
Solo se elimina una capa fina. Las cifras publicadas para la capa eliminada van de unas 0.0001 a 0.003 inch, según el tiempo en el baño y la pieza. La rugosidad superficial (Ra) mejora con el proceso y puede reducirse hasta un 50 %, con mejoras típicas de entre 25 % y 40 %. La mejora depende del acabado inicial y es menor en piezas que ya son lisas. El proceso también elimina rebabas, microfisuras, coloración térmica y cascarilla de óxido, y llega a huecos, taladros transversales y escalones internos que una rueda de pulido no alcanza.
En condiciones adecuadas, la pasivación ocurre al mismo tiempo, por eso la ASTM B912 se titula como una norma de pasivación que utiliza electropulido. La superficie resultante es rica en cromo y no tiene hierro superficial, así que una pieza electropulida no necesita un paso de pasivación aparte para alcanzar una superficie pasiva.
Los límites provienen de esa misma eliminación de material. Un rayado profundo, una abolladura o un defecto de soldadura permanecen, porque el acabado sigue la superficie de partida. El bastidor toca cada pieza para transportar la corriente y deja una pequeña marca de contacto. Una pieza que no puede permitirse perder unas 0.0002 inch de material puede no ser adecuada para este proceso.
Electropulido frente a pasivación, lado a lado
La tabla compara los dos procesos según los puntos que determinan una nota de plano. El costo depende de la manipulación: la pasivación procesa las piezas en cestas, mientras que el electropulido requiere bastidores a medida y control de proceso para cada pieza.
| Punto | Pasivación | Electropulido |
|---|---|---|
| Cómo funciona | Baño ácido, sin corriente | Baño de electrolito con corriente continua |
| Metal eliminado | Ninguno | Una capa fina, de unas 0.0001 a 0.003 inch |
| Acabado superficial | Sin cambios | Más liso y brillante, con Ra reducido hasta un 50 % en un punto de partida rugoso |
| Rebabas y microfisuras | No se eliminan | Eliminadas o suavizadas |
| Coloración térmica y cascarilla de soldadura | No es eficaz | Eliminadas |
| Hierro libre en la superficie | Eliminado | Eliminado |
| Elementos de tolerancia estrecha | Sin cambio de tamaño | Puede no ser adecuado para elementos con menos de 0.0002 inch de material disponible |
| Manipulación y costo | Cestas por lotes, costo por pieza menor en volumen | Bastidores a medida, normalmente costo por pieza mayor, menor cuando sustituye al desbarbado y pulido por separado |
| Norma | ASTM A967 | ASTM B912 |
| Ideal para | Piezas mecanizadas de uso habitual, tolerancias estrechas, volumen | Piezas soldadas, rebabas y huecos, superficies fáciles de limpiar |
Cuándo basta la pasivación
La pasivación es la opción predeterminada correcta para piezas mecanizadas de acero inoxidable en servicio normal. Después del torneado y el fresado, el hierro libre de las herramientas queda en la superficie, y un tratamiento ácido corto lo elimina sin tocar la geometría.
También es adecuada para piezas cuyo tamaño no debe cambiar. Una rosca, un ajuste a presión o un taladro con tolerancia estrecha conserva sus dimensiones, porque la pasivación no quita metal. Procesada en cestas, es la opción de menor costo para lotes grandes de rótulas, separadores, abrazaderas y racores, siempre que la pieza no tenga decoloración de soldadura ni rebabas importantes.
Cuándo vale la pena el electropulido
La coloración térmica de la soldadura es el caso más claro. La pasivación no elimina la cascarilla decolorada en la zona afectada por el calor, mientras que el electropulido sí, así que una estructura soldada, un racor fabricado o un conjunto de soportes con soldaduras visibles son buenos candidatos. Primero rectifique el cordón de soldadura para dejarlo liso, ya que el electropulido nivela la rugosidad fina y no repara una soldadura deficiente.
El segundo caso es la geometría. El electropulido funciona sin contacto mecánico, así que acaba taladros transversales, escalones internos y formas curvas que una rueda no alcanza, y no deja abrasivo en la superficie. El tercero es la facilidad de limpieza: una superficie más lisa ofrece menos lugares donde se acumule la contaminación, por eso las piezas higiénicas y las de servicio húmedo se electropulen.
El precio depende de la manipulación por pieza. Cada pieza se monta en bastidor y se procesa bajo control, así que un lote pequeño cuesta más por unidad que una cesta de piezas pasivadas. Especifíquelo cuando se cumpla una de estas tres razones, no como acabado general.
Qué acabado conviene a cada pieza de acero inoxidable
En una rótula de acero inoxidable, el cuerpo y el vástago son las superficies que vale la pena acabar, mientras que el taladro y el asiento del rodamiento conservan su tamaño mecanizado. La pasivación cubre el caso habitual. El electropulido se ajusta a una rótula que trabaja en servicio húmedo o marino y necesita un cuerpo más liso, con el taladro enmascarado o dejado tal como se mecanizó.
Las piezas conformadas y cortadas, como las abrazaderas de acero inoxidable, presentan rebabas finas por el corte y el conformado, y las estructuras de abrazadera soldadas tienen coloración térmica. El electropulido resuelve ambos casos, y la rosca se enmascara cuando su ajuste es importante. Una abrazadera sencilla, sin soldadura y sin rebabas visibles, solo necesita pasivación.
Los racores de tubo de acero inoxidable torneados tienen taladros transversales y escalones internos, que una rueda no puede pulir. El electropulido llega a ellos mejor que una rueda, aunque un taladro transversal profundo se pule de forma menos uniforme, y cada cara expuesta pierde un poco de metal. Las caras de sellado conservan su tamaño mecanizado solo si se enmascaran, así que indique qué caras deben enmascararse.
Los soportes y las placas de piezas CNC personalizadas con muchos agujeros pequeños siguen la misma lógica: electropula después del último corte si las rebabas importan, y pasiva si no importan.
¿Cuál resiste mejor la corrosión?
Ambos mejoran la resistencia a la corrosión, y el electropulido suele dar el resultado más alto porque elimina los contaminantes incrustados y deja una superficie lisa y rica en cromo. La pasivación lleva una pieza mecanizada al mínimo necesario, que es una superficie limpia sin hierro libre.
Ningún acabado sustituye al grado de material adecuado. Una pieza de 316L en un ambiente con cloruros parte con ventaja frente a una pieza de 304 con cualquier acabado, así que defina primero el grado y use el acabado para proteger el rendimiento de ese grado. Los multiplicadores que anuncian algunos proveedores, como «30 veces», provienen de sus propias probetas de ensayo, así que léalos como una orientación y no como un dato de diseño.
¿Necesita ambos?
Con frecuencia no, y la respuesta depende de la especificación. La ASTM B912 considera el electropulido un método de pasivación, así que una pieza terminada según B912 ya tiene una superficie pasiva. Algunas especificaciones siguen exigiendo ambos, y el orden habitual es electropulir primero y luego pasivar para eliminar el hierro libre que quede expuesto en el primer paso.
Dos normas industriales pueden exigir ambos: SEMI, en equipos de semiconductores, y ASME BPE, en equipos de bioprocesos y farmacéuticos. Normas como ASTM y SAE suelen permitir cualquiera de los dos procesos. Si su plano cita una norma, lea lo que exige antes de elegir. Si no cita ninguna, elija según las necesidades de la pieza y no pague ambos por costumbre.
Cómo se ensaya una superficie pasivada
La ASTM B912 incluye métodos de ensayo que confirman que el hierro libre ha desaparecido, tomados de la ASTM A967 y de la ASTM B117 para la niebla salina. Cuatro de ellos se usan en piezas de acero inoxidable.
- Inmersión en agua. La pieza se sumerge en agua destilada durante 1 hora y se seca durante 1 hora, repetido en doce ciclos (24 horas en total). El óxido rojo o las manchas la hacen fallar.
- Humedad. La pieza permanece 24 horas al 100 % de humedad y a 38 °C en una cámara de humedad. El óxido rojo o las manchas la hacen fallar.
- Niebla salina. La pieza se expone durante al menos 2 horas en una cámara de niebla salina acreditada. El óxido rojo o las manchas la hacen fallar.
- Sulfato de cobre. La superficie se frota con un hisopo impregnado en una solución acidulada de sulfato de cobre, y las manchas de color cobre indican que queda hierro libre. Este ensayo no se usa en aceros inoxidables martensíticos de la serie 400.
Si un cliente necesita una prueba de pasivación, indique el ensayo en el plano. Los ensayos se organizan a través de nuestra red de producción bajo petición y no son un paso estándar en todos los lotes.
Qué revisar antes de elegir
Seis verificaciones de la pieza y del plano determinan si el electropulido dará el resultado esperado.
- Tolerancia. El electropulido elimina metal de todas las superficies expuestas, así que un elemento con tolerancia debe tener material de sobra o estar enmascarado.
- Grado. Los aceros inoxidables de las series 300 y 400 responden bien. Los grados de mecanizado fácil, como el 303, las piezas fundidas y los conjuntos de materiales mixtos, se pulen de forma irregular.
- Soldaduras. Rectifique las soldaduras para que queden lisas antes del baño, de modo que se integren con el metal base.
- Cavidades. Una cavidad cerrada o un taladro ciego profundo se pulen mal. Añada un orificio de ventilación o de drenaje cuando el diseño lo permita.
- Puntos de contacto del bastidor. El bastidor deja una pequeña marca donde toca. Indique una zona aceptable, como una rosca interna o una cara oculta.
- Superficie de partida. El baño sigue la superficie de la que parte, así que un mecanizado liso da un resultado más brillante y las marcas de herramienta profundas siguen siendo visibles.
Cómo indicarlo en el plano
Una nota de acabado que nombre el proceso y la norma se cotiza una sola vez y de forma correcta. Para la pasivación, nombre el proceso y cite la ASTM A967, con el tipo de tratamiento (nítrico o cítrico) cuando se requiera uno específico. Para el electropulido, nombre el proceso y cite la ASTM B912. Después añada los detalles que cambian el trabajo: el grado, las caras visibles, los elementos que deben enmascararse, dónde se permite una marca de bastidor y si un elemento con tolerancia se mide después del acabado.
Una nota completa se lee así: electropulir según ASTM B912, 316L, solo caras visibles, enmascarar la rosca M8, marca de bastidor permitida en la cara frontal. Si se necesitan ambos acabados, indique cada uno en una línea aparte para que cada paso quede cotizado.
Conclusión
Elija la pasivación para piezas mecanizadas de uso habitual, tolerancias estrechas y volumen. Elija el electropulido cuando las soldaduras, las rebabas, las cavidades o la facilidad de limpieza determinen el resultado. Especifique ambos solo cuando una norma del plano lo exija.
Profab Machine mecaniza piezas de acero inoxidable según plano y ofrece electropulido de acero inoxidable y pasivación como servicios de acabado. Envíe el plano con el grado, la nota de acabado y los elementos que deben protegerse, y un ingeniero lo revisará antes de la cotización.
