
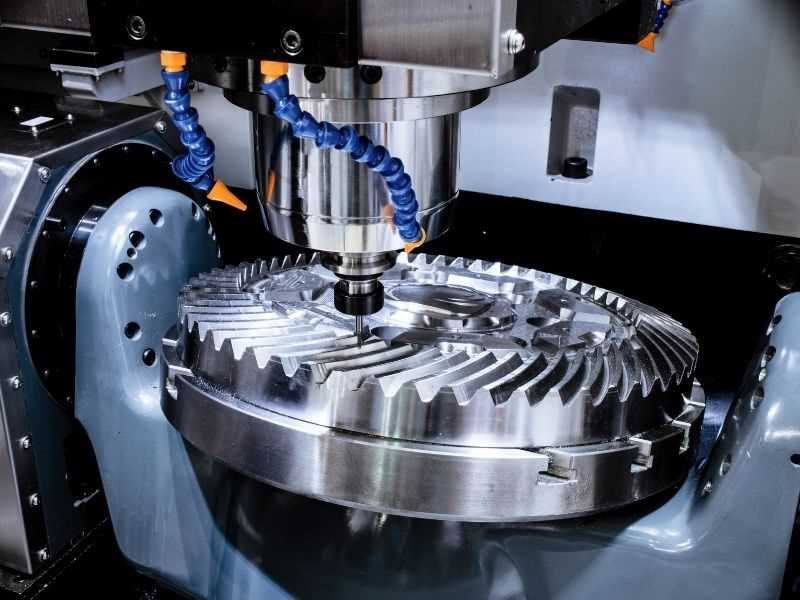
Un taller CNC normalmente sostiene aproximadamente ±0,1 mm (±0,004 in) en elementos de acero inoxidable sin esfuerzo especial. Mantiene entre ±0,025 y ±0,05 mm (±0,001 y ±0,002 in) en las características que usted marca y ±0,01 mm (±0,0004 in) en algunas características críticas que necesitan una mirada más cercana al proceso y la inspección. Cada paso más ajustado cuesta más, por lo que el trabajo práctico es ajustar sólo las funciones que lo necesitan.
| Nivel de tolerancia | Valor típico | Úselo para | Costo relativo |
|---|---|---|---|
| Estándar | ±0,1 a ±0,125 mm ±0,004 a ±0,005 pulgadas | Orificios de paso, caras no coincidentes, dimensiones totales | 1x |
| Apretado | ±0,025 a ±0,05 mm ±0,001 a ±0,002 pulgadas | Ajustes a presión de cojinetes, orificios para pasadores, piezas de acoplamiento | 1,5x a 2x |
| Precisión | ±0,01 mm o más apretado ±0.0004 pulgadas o más apretado | Caras de sello, ejes de precisión | 4x o más |
Los niveles y los múltiplos de costos provienen de una guía de costos publicada, que ubica el rectificado en el nivel de precisión. Trate los múltiplos como la forma de la curva de costos, no como una cotización. En nuestra práctica, el acero inoxidable se sitúa en el extremo cauteloso de cada nivel, por las razones que se explicarán en las siguientes secciones. Los números de referencia detrás de los niveles (capacidad de proceso, ajustes ISO 2768, ISO 286) los siguen.
Profab Machine mecaniza características a ±0,01 mm. En ese nivel revisamos la característica, su tamaño y la calidad antes de cotizar, porque de ellos depende el recorrido (mecanizado solo o un paso de acabado).
Por qué el acero inoxidable es más difícil de sujetar que otros metales
Los grados de acero inoxidable austenítico como 304 y 316 se endurecen bajo el corte y conducen mal el calor. La dimensión puede entonces variar desde la primera parte hasta la última. Una guía de mecanizado de acero inoxidable publicada proporciona el mecanismo. Si una pasada no corta limpiamente, la siguiente pasada encuentra una capa más dura de lo planeado, por lo que la guía solicita avances más constantes, inserciones afiladas y cortes de acabado más ligeros.
La misma guía señala que un tiraje largo cambia lentamente a medida que cambian el calor, el desgaste del inserto y la tensión de sujeción, y la solución son controles regulares de compensación durante el tiraje. Para una característica de ±0,01 mm, eso significa que el proceso no se configura una vez al inicio. Se verifica parte por parte, y de ahí proviene el múltiplo de costo en la tabla de niveles.
Sólo la temperatura importa a ±0,01 mm. El tipo 304 se expande 9,6 µpulg/pulg/°F, que es aproximadamente 17,3 µm por metro por kelvin, según una tabla de expansión publicada. Una característica de 50 mm que es 10 K más cálida que su temperatura de referencia crece 50 × 17,3 × 10/1000 = 0,009 mm. Eso utiliza la mayor parte de una tolerancia de ±0,01 mm.
Cómo cambia la calificación Lo que puede contener
El grado que usted pide cambia la facilidad con la que se mantiene un tamaño ajustado, así que nombre el grado antes de establecer la tolerancia.
303 Inoxidable
303 es el grado más fácil para un tamaño ajustado y un acabado fino. La adición de azufre o selenio rompe el chip, lo que mantiene el corte estable, y el precio es ligeramente más bajo en resistencia a la corrosión que 304. En una comparación publicada, 303 tiene una calificación del 78 % y 304 tiene una calificación del 45 % en maquinabilidad. Los porcentajes de diferentes fuentes no son directamente comparables, pero el orden es consistente.
304, 316 y 316L Inoxidable
304 es el grado de referencia para los niveles en este artículo y se endurece en trabajo, por lo que la herramienta necesita un corte constante. Máquinas 316 y 316L muy parecidas a 304, con una calificación ligeramente inferior en la mayoría de las tablas publicadas. Por lo general, planificamos el mismo nivel que 304 y confirmamos las características estrictas antes de cotizar.
17-4PH se maquina en estado recocido y se encoge cuando envejece, lo que se cubre con el tratamiento térmico a continuación.
Los límites irritantes de lo ajustado que puede ser un ajuste para correr
Un ajuste más ajustado no siempre es mejor en acero inoxidable, porque el acero inoxidable contra el acero inoxidable puede irritarse. La capa pasiva de óxido de los grados austeníticos tiene sólo unos pocos nanómetros de espesor y la tensión de contacto puede romperla más rápido de lo que se reforma. Luego, el metal desnudo toca el metal desnudo y se suelda en frío en los puntos altos. Nuestroguía de rozamiento de roscasexplica el mecanismo.
Un ajuste continuo H7/g6 de 18 a 30 mm (las bandas de ajuste se tabulan a continuación) deja un espacio libre de 7 a 41 µm. Llevar el espacio libre hacia cero para eliminar el juego hace que sea más probable que un par de acero inoxidable seco se atasque. Antes de apretar el ajuste, mantenga grasa o un casquillo revestido en la junta, o combine el eje con una aleación o dureza diferente. Nuestroguía de ajuste del casquillomuestra qué pares de ajuste se adaptan a un casquillo de acero inoxidable.
Tratamiento térmico y acabado Cambiar el tamaño
Cualquier proceso posterior al mecanizado puede mover la dimensión final, por lo que la tolerancia debe cumplirse después del último paso, no después del corte.
Envejecimiento 17-4PH
17-4PH se contrae cuando envejece a partir de la condición de recocido.Una hoja de referencia para maquinistasproporciona de 0,0004 a 0,0006 pulg/pulg para recocido a H900 y de 0,0009 a 0,0012 pulg/pulg para recocido a H1150. En una característica de 100 mm, es de 0,04 a 0,06 mm en H900 y de 0,09 a 0,12 mm en H1150. Cualquier número es tan grande o mayor que toda la banda de 0,05 mm de una tolerancia de ±0,025 mm. Por lo tanto, la pieza se mecaniza sobredimensionada y se termina después del envejecimiento, o se incorpora el margen al tamaño previo al envejecimiento.
Pasivación y Electropulido
La pasivación elimina los contaminantes de la superficie y cualquier cambio dimensional suele ser insignificante en comparación con el electropulido. El electropulido elimina metal:Especificación de electropulido de la NASAestablece la eliminación de metal en 0,0002 a 0,0005 pulgadas (5 a 13 µm) por superficie. Por lo tanto, el diámetro exterior se reduce al doble, de 10 a 25 µm. En un eje h6 de 20 mm con una banda de 13 µm, la parte superior de ese rango utiliza casi dos bandas de tolerancia total. Primero acuerde la eliminación con el finalizador y coloque el tamaño final en el dibujo.
Números de referencia: proceso, tolerancia general y ajustes
Estos son valores generales de CNC y ISO, no específicos de acero inoxidable. Úselos para ver qué operación fuerza una tolerancia y qué tan ancha es una banda de ajuste, luego aplique los límites de acero inoxidable anteriores.
Tolerancia por proceso
El proceso que finaliza una característica establece la tolerancia que puede mantener. Las cifras provienen de una tabla de tolerancia CNC publicada.
| Proceso | Estándar | Precisión |
|---|---|---|
| Molienda | ±0,13 mm (±0,005 pulg.) | ±0,025 a ±0,051 mm (±0,001 a ±0,002 pulg.) |
| Torneado | ±0,13 mm (±0,005 pulg.) | ±0,025 mm (±0,001 pulg.) |
| Perforación | ±0,13 mm (±0,005 pulg.) | ±0,051 mm (±0,002 pulg.) |
| Escariado | ±0,025 mm (±0,001 pulg.) | ±0,013 mm (±0,0005 pulg.) |
| Mandrinado | ±0,025 a ±0,051 mm (±0,001 a ±0,002 pulg.) | ±0,013 mm (±0,0005 pulg.) |
| Rectificado | ±0,013 a ±0,025 mm (±0,0005 a ±0,001 pulg.) | Por debajo de ±0,013 mm (por debajo de ±0,0005 pulg.) |
Un orificio perforado solo sirve hasta aproximadamente ±0,13 mm, por lo que se debe escariar o perforar un asiento de rodamiento o un orificio para pasador después de perforar. En 304 y 316, un taladro que frota en lugar de cortar puede dejar una pared endurecida, por lo que el escariador o la herramienta perforadora deben realizar un corte limpio y positivo. Un diámetro exterior torneado alcanza ±0,025 mm, pero un eje h6 de 20 mm tiene una banda total de 13 µm (aproximadamente ±0,0065 mm), lo que requiere esmerilado o una pasada de acabado fino.
Conversión de un dibujo en pulgadas: 1 pulg. = 25,4 mm, por lo que ±0,005 pulg. es ±0,127 mm, ±0,001 pulg. es ±0,0254 mm y ±0,0005 pulg. es ±0,0127 mm. Una indicación de ±0,0001 pulg. (2,5 µm) va más allá de lo que admite una configuración normal de torneado o fresado.
Tolerancia general en el bloque de título
Escriba la clase de tolerancia general en el dibujo, de modo que cada dimensión sin su propia tolerancia tenga un límite definido. ISO 2768-1 establece cuatro clases (f, m, cyv); Los valores a continuación son la desviación permitida en mm para los tres más utilizados, de una tabla publicada ISO 2768.
| Tamaño nominal | Multa (f) | Medio (m) | Grueso (c) |
|---|---|---|---|
| 0,5 hasta 3 mm | ±0.05 | ±0.1 | ±0.2 |
| Más de 3 hasta 6 mm | ±0.05 | ±0.1 | ±0.3 |
| Más de 6 hasta 30 mm | ±0.1 | ±0.2 | ±0.5 |
| Más de 30 hasta 120 mm | ±0.15 | ±0.3 | ±0.8 |
| Más de 120 hasta 400 mm | ±0.2 | ±0.5 | ±1.2 |
Marcar la clase como ISO 2768-m en una característica de 20 mm permite ±0,2 mm. Si esa característica debe cerrarse sobre un rodamiento, necesita su propia tolerancia.
y ajuste H7/h6
Se adapta a los grados de tolerancia ISO 286, escritos IT6, IT7, etc. La calificación establece el ancho de la banda, y ese ancho crece con el tamaño de la característica. Para un orificio H7 que funciona con un eje h6, el juego siempre comienza en cero y termina en la suma de las bandas IT7 y IT6. Los anchos a continuación provienen de la tabla de grados publicada ISO 286.
| Tamaño nominal | IT6 (µm) | IT7 (µm) | IT8 (µm) | H7/h6 espacio libre (µm) |
|---|---|---|---|---|
| 6 a 10 mm | 9 | 15 | 22 | 0 a 24 |
| 10 a 18 mm | 11 | 18 | 27 | 0 a 29 |
| 18 a 30 mm | 13 | 21 | 33 | 0 a 34 |
| 30 a 50 mm | 16 | 25 | 39 | 0 a 41 |
| 50 a 80 mm | 19 | 30 | 46 | 0 a 49 |
| 80 a 120 mm | 22 | 35 | 54 | 0 a 57 |
Un H7 con tolerancia de diámetro interior de 20 mm va de 20 000 a 20 021 mm, y un eje h6 con tolerancia de 20 mm va de 19 987 a 20 000 mm. De 18 a 30 mm, la banda H7 tiene 0,021 mm de ancho. Esto es más estrecho que la banda de 0,026 mm de un orificio escariado o perforado con precisión (±0,013 mm), por lo que la columna de precisión de la tabla no garantiza un orificio H7. H7 es una banda unilateral de 0 a +0,021 mm. El taller apunta al centro, aproximadamente +0,0105 mm, y comprueba el orificio acabado con un calibre.
Posición, apilamiento y medición
Una tolerancia de tamaño por sí sola no controla la forma o la ubicación. La posición muestra la diferencia. Un agujero situado a ±0,1 mm en X e Y deja que su centro se asiente en un cuadrado de 0,2 mm, cuya esquina está a √(0,1² + 0,1²) = 0,141 mm del punto nominal. Una tolerancia de posición de Ø0,2 mm no permite más de 0,1 mm en cualquier dirección. Está más apretado en las esquinas y decide si un patrón de pernos se alinea. Cuesta más sujetarlo, porque el accesorio debe sujetarse sin deformar la pieza.
Cuando varias características se encuentran en una cadena, sus tolerancias se suman. Cuatro características a ±0,05 mm dan un peor caso de ±0,20 mm, o ±0,10 mm estadísticamente (√4 × 0,05) cuando las características varían de forma independiente en un tramo grande. Utilice el peor de los casos para lotes pequeños y ajustes críticos para la seguridad, y ajuste la característica que domina la cadena.
Una tolerancia no significa nada hasta que ambas partes acuerden cómo se verifica. ISO 1 establece 20 °C como temperatura de referencia y el ejemplo térmico anterior muestra por qué una pieza de acero inoxidable caliente tiene una lectura grande. Nombre el instrumento para cada característica ajustada, por ejemplo, un calibre de tapón para un orificio H7 o un micrómetro para un diámetro torneado. Se pueden organizar mediciones coordinadas y pruebas similares a pedido a través de nuestra red de producción, y el plan se acuerda antes de realizar el pedido.
Qué enviar para una revisión de tolerancia
Envía el dibujo depiezas personalizadas CNCy verificamos qué funciones se pueden mantener y a qué costo, antes de comprometerse con una cotización. Estos detalles ayudan:
- Las dos o tres características que conllevan tolerancias estrictas, con el ajuste o función de cada
- La clase de tolerancia general que desea en todo lo demás
- Grado del material, tratamiento térmico, acabado superficial y método de inspección que utilizará para aceptar la pieza
- Cantidad, por lo que el costo de instalación se puede distribuir a lo largo de la ejecución
Conclusión
Mantenga ±0,1 mm como valor predeterminado, apriete entre ±0,025 y ±0,05 mm solo en las funciones de acoplamiento y reserve ±0,01 mm para una o dos funciones que lo necesiten. Si está buscando un nuevo proveedor de piezas CNC de precisión de acero inoxidable, envíe su plano a Profab Machine y revisaremos cada tolerancia con usted antes de cotizar.
