
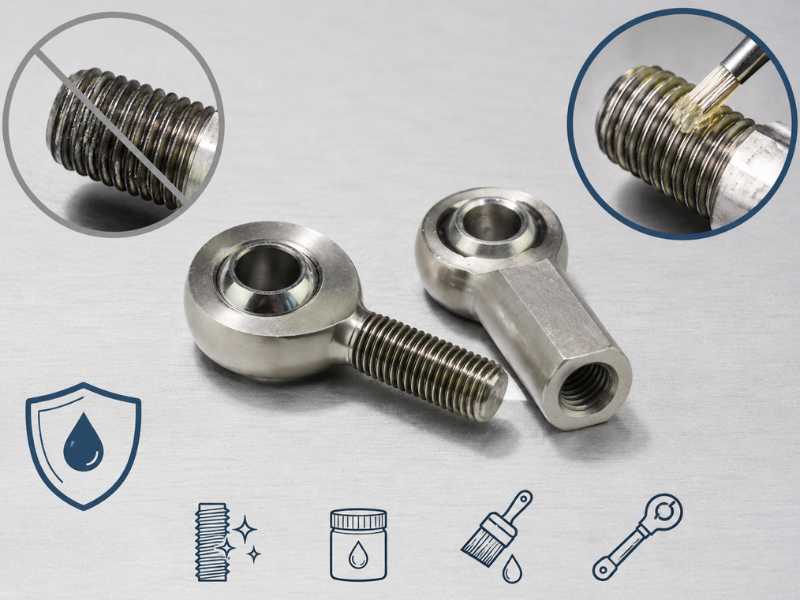
Una heim joint de acero inoxidable que sufre agarrotamiento durante la instalación no siempre es una pieza defectuosa. En la mayoría de los casos, se trata de un fallo predecible causado por un mecanismo conocido, que puede evitarse con el lubricante adecuado, la velocidad de instalación correcta y una comprensión de por qué el acero inoxidable se comporta de forma distinta al acero al carbono en la interfaz roscada.
Galling destruye subprocesos en segundos. Una vez que comienza, el desmontaje normalmente requiere cortar la junta del cabeza de articulación. El costo no es sólo el hardware. Lo que sigue es la mano de obra, el tiempo de inactividad y, en una instalación marítima o de procesamiento de alimentos, el problema de programación.
Este artículo cubre específicamente las causas del desgaste de roscas en acero inoxidable cabezas de articulación y las medidas de prevención que funcionan en la práctica.
Por qué las agallas de acero inoxidable y el acero al carbono no
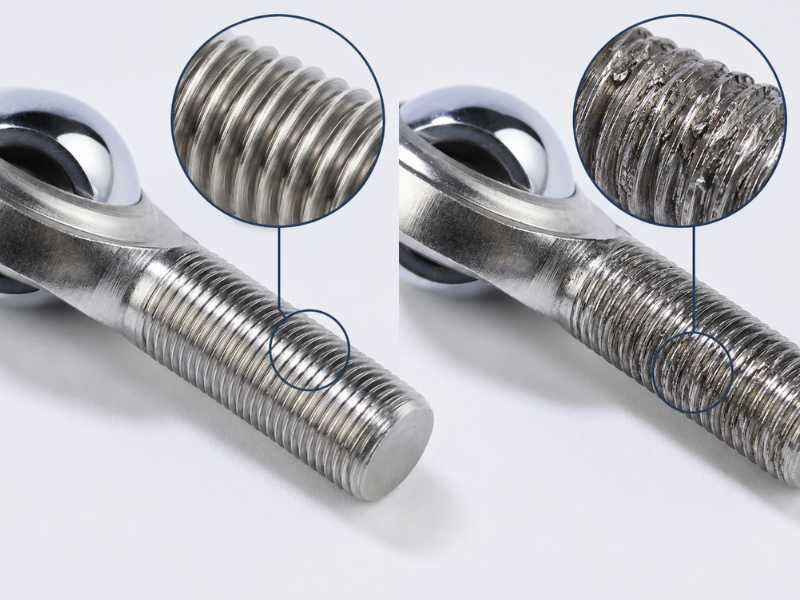
La misma propiedad que hace que el acero inoxidable sea resistente a la corrosión crea su tendencia al irritamiento. La capa pasiva de óxido de cromo sobre el acero inoxidable austenítico (304, 316, 316L) es delgada, del orden de unos pocos nanómetros, y se reforma rápidamente cuando se expone al oxígeno. Bajo la tensión de contacto y la fricción del enganche del hilo, esa capa se rompe más rápido de lo que puede reformarse. Cuando el metal desnudo entra en contacto con el metal desnudo bajo presión, la matriz austenítica dúctil se suelda en frío en los picos de aspereza, un proceso llamadosoldadura fase sólida.
El acero al carbono no tiene una capa pasiva que pueda alterar. Su superficie se oxida continuamente y esa oxidación en realidad proporciona cierto grado de lubricación en la interfaz de la rosca. El acero al carbono endurecido (grado 8, 10,9) resiste además la deformación plástica que impulsa la soldadura en frío en acero inoxidable austenítico.
Tres características del material hacen que 304 y 316 sean particularmente susceptibles:
Alta ductilidad.Los grados austeníticos se encuentran entre los metales de ingeniería más dúctiles. Bajo tensión de contacto de la rosca, el material en los picos de aspereza se deforma y se transfiere a la rosca coincidente en lugar de fracturarse limpiamente.
Endurecimiento durante el encaje.A medida que las roscas se enganchan y el material en los puntos de contacto se deforma, el acero inoxidable austenítico se endurece rápidamente. Luego, el material endurecido genera más fricción en el contacto posterior, acelerando el ciclo de adhesión.
Baja conductividad térmica.El acero inoxidable disipa el calor más lentamente que el acero al carbono. El calor generado por la fricción se concentra en la interfaz del hilo, aumentando la tendencia a la unión adhesiva.
El resultado práctico es que unheim joint de acero inoxidableroscado en un ajustador cabeza de articulación de acero inoxidable o contratuerca puede irritarse casi instantáneamente en condiciones incorrectas, especialmente si se instala con una herramienta eléctrica o sin lubricación.
Dónde se produce el agarrotamiento en un conjunto de heim joint
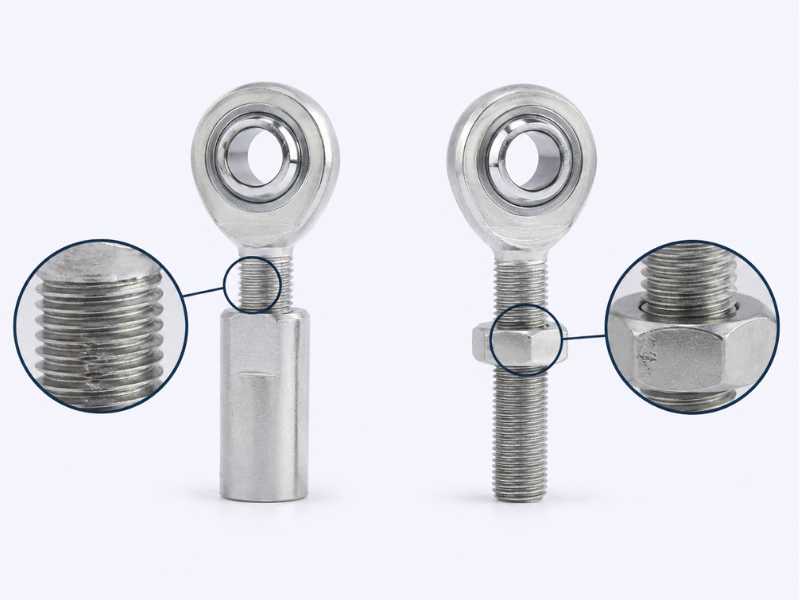
El agarrotamiento de roscas en los conjuntos de heim joint se produce en dos puntos:
El vástago cabeza de articulación roscado en la carcasa o horquilla.Al ensamblar un cabeza de articulación con rosca macho en una carcasa con rosca hembra, la rosca del vástago se engancha bajo un par creciente a medida que la junta se asienta. Sin lubricación, este es un punto de compromiso de alto riesgo en acero inoxidable 316.
El contratuerca contra el vástago cabeza de articulación.contratuerca es la ubicación de mayor riesgo. Por lo general, es una tuerca de acero inoxidable 316 que se ejecuta en una rosca de acero inoxidable 316. El emparejamiento de materiales idénticos, las capas pasivas delgadas en ambas superficies y la tendencia a ejecutar contratuercas rápidamente para ahorrar tiempo de instalación se combinan para hacer de este el punto de falla por excoriación más común en los conjuntos cabeza de articulación de acero inoxidable.
El fastidio en el contratuerca no siempre se anuncia de inmediato. A veces, la tuerca avanza normalmente durante varias vueltas y luego se bloquea abruptamente cuando la sección irritada alcanza el contacto total. En ese momento, el hilo ya está dañado. Intentar retirar la tuerca normalmente empeora el daño.
Prevención: qué funciona
La lubricación no es opcional
La medida de prevención más eficaz es aplicar un compuesto antiagarrotamiento a las roscas antes de la instalación. Esta no es una precaución para montajes difíciles. Es una práctica estándar para cualquier conexión roscada de acero inoxidable.
El tipo antiagarrotamiento importa. Hay tres formulaciones de uso común:
Antiagarrotamiento a base de níquel.El más utilizado para roscas de acero inoxidable en aplicaciones industriales y marinas. El níquel proporciona una resistencia de película efectiva en la interfaz de la rosca y no promueve la corrosión galvánica de la misma manera que lo hacen los compuestos a base de cobre cuando se usan con acero inoxidable 316 en ambientes húmedos. Clasificado para temperaturas de hasta aproximadamente 1200 °C, aunque ese techo es irrelevante para aplicaciones cabeza de articulación.
Antiagarrotamiento de disulfuro de molibdeno (MoS2).MoS2 proporciona un coeficiente de fricción excepcionalmente bajo en la interfaz de la rosca y reduce la tendencia al irritamiento de manera efectiva. Es apropiado para ambientes industriales secos. En aplicaciones marinas o de lavado, los compuestos MoS2 pueden retener la humedad en la interfaz de la rosca de manera que aceleran la corrosión de las grietas en el acero inoxidable 316 con el tiempo. Verifique la compatibilidad del compuesto con el entorno operativo antes de especificarlo.
Grado alimenticio / PTFE Antiagarrotamiento.En equipos de procesamiento de alimentos o instalaciones farmacéuticas donde la lubricación de roscas debe cumplir con FDA H1, los compuestos de níquel o MoS2 no son aceptables. Los compuestos antiagarrotamiento blancos o a base de PTFE de calidad alimentaria brindan una protección adecuada contra el agarrotamiento para ensambles cabeza de articulación de bajo torque en estos entornos. Tienen una película de menor resistencia que los antiadherentes a base de metal y no se debe confiar en ellos en instalaciones de alto torque o alta vibración sin la confirmación del proveedor del compuesto.
Método de aplicación: recubrir ligera pero completamente la rosca macho. El exceso de compuesto no es más protector y crea problemas de contaminación en entornos aptos para alimentos. Es suficiente con una película fina y uniforme en los primeros pasos de rosca.
Selección de lubricante por entorno
Marino/costero (exposición al agua salada): antiagarrotamiento a base de níquel, libre de metales cuando sea posible para evitar el acoplamiento galvánico con 316 en inmersión continua.
Seco industrial/interior: antiagarrotamiento de níquel o MoS2, cualquiera de los dos es apropiado.
Procesamiento de alimentos/farmacéutico: FDA H1 de grado alimenticio PTFE antiagarrotamiento únicamente. Confirme la clasificación del compuesto con el fabricante.
Procesamiento químico: confirme la compatibilidad antiagarrotamiento con el químico de proceso específico antes de su uso. Algunos compuestos no son adecuados para ambientes ácidos fuertes o oxidantes.
Velocidad de instalación
Las herramientas eléctricas son la causa más común de agarrotamiento de roscas en conjuntos cabeza de articulación de acero inoxidable. Un controlador de alta velocidad genera calor de fricción en la interfaz del hilo más rápido de lo que la película antiadherente puede disiparlo. Una vez que la temperatura de contacto aumenta lo suficiente, comienza la adhesión independientemente de la lubricación.
El enfoque de instalación correcto para cualquier conexión roscada de acero inoxidable es comenzar a roscar a mano durante las primeras vueltas, confirmar que la rosca esté engranando correctamente sin resistencia ni rosca cruzada y luego usar una herramienta manual o una llave dinamométrica para el enganche y asiento finales.
Si se debe utilizar una herramienta eléctrica para lograr eficiencia en la producción, ajuste el embrague al ajuste práctico más bajo y deténgase muy antes del torque final, finalizando con una herramienta manual. Esta es una práctica estándar en el ensamblaje de hardware marino y la fabricación de equipos alimentarios, donde los sujetadores de acero inoxidable son la norma y el retrabajo relacionado con el desgaste es un costo de producción reconocido.
Ajuste de rosca: el problema de especificación que nadie menciona
El riesgo de agarrotamiento aumenta significativamente cuandoajuste de roscaestá apretado. Un ajuste de 6 g/6H (tolerancia comercial estándar) proporciona un espacio libre adecuado para la mayoría de las aplicaciones. Las roscas de tolerancia estricta (4g/6H o ajuste ajustado personalizado) reducen la holgura en los flancos de la rosca, aumentan la presión de contacto durante el acoplamiento y aumentan la probabilidad de agarrotamiento incluso con lubricación.
Para conjuntos cabeza de articulación que requieren precisión posicional, confirme con el proveedor qué clase de tolerancia de rosca se está mecanizando. Si la aplicación puede tolerar un ajuste ligeramente más holgado, especifique una tolerancia estándar en lugar de ajustada. La diferencia de ajuste no tiene ningún efecto sobre la resistencia del ensamblaje bajo las cargas típicas que soporta cabezas de articulación, pero tiene un efecto mensurable sobre la confiabilidad de la instalación.
El acabado superficial de la rosca también importa. Una rosca finamente rectificada o laminada con Ra por debajo de 0,8 µm tiene menos picos de aspereza que una rosca cortada con parámetros de trayectoria de herramienta estándar. Los hilos enrollados, que se forman en lugar de cortarse, tienen además una capa superficial endurecida que resiste el mecanismo de adhesión. Para ensamblajes cabeza de articulación de producción de gran volumen donde el desgaste de la instalación es un problema recurrente, especificar roscas laminadas en lugar de roscas cortadas vale el costo de fabricación adicional.
Emparejamiento de materiales diferentes
Cuando el diseño lo permita, combinar un vástago 316 de acero heim joint de acero inoxidable con un contratuerca o una carcasa de un material diferente reduce el riesgo de agarrotamiento. Opciones comunes:
316 inoxidable con acero inoxidable 303.Las inclusiones de sulfuro en 303 (el grado de mecanizado libre) alteran la superficie homogénea que promueve la soldadura en frío. El riesgo de agarrotamiento es menor que 316-on-316, aunque no se elimina. Tenga en cuenta que el 303 no debe usarse en agua salada o ambientes clorados; las inclusiones de sulfuro son sitios de iniciación de picaduras.
316 inoxidable con latón o bronce.Un contratuerca de latón sobre una rosca de acero inoxidable 316 elimina eficazmente el agarrotamiento en esa interfaz. El latón tiene menor dureza que el acero inoxidable y no forma una capa pasiva, por lo que no se aplica el mecanismo de soldadura en frío. La desventaja es que el latón es más blando y no debe usarse donde el contratuerca esté sujeto a cargas de impacto o donde el conjunto se ajuste con frecuencia.
Roscas recubiertas.PTFE El recubrimiento de rosca aplicado a la rosca macho o hembra reduce significativamente el coeficiente de fricción y evita el contacto directo de metal con metal en los picos de la rosca. Algunos proveedores de cabeza de articulación ofrecen roscas recubiertas de PTFE como una opción de producto para ensamblajes marinos y de calidad alimentaria. Esto es particularmente efectivo para contratuercas, que requieren ajustes frecuentes durante la vida útil del conjunto.
No utilice roscas para colocar el conjunto en su posición
Un error de instalación común es utilizar la rosca cabeza de articulación para cerrar un espacio entre dos puntos de conexión. Si la varilla no alcanza a cubrir la distancia, la tentación es enroscar el cabeza de articulación más hacia adentro en un lado para tensar la holgura. Esto aplica tensión axial a las roscas acopladas durante la instalación, aumentando la tensión de contacto incluso antes de que el conjunto esté bajo carga. El agarrotamiento en estas condiciones es casi segura sin una lubricación intensa.
cabeza de articulación deben instalarse con ambos extremos aproximadamente en la mitad del recorrido de su rango de ajuste de rosca, con el espacio estructural cerrado por otros medios (ajustando la longitud del tensor, reposicionando el punto de anclaje) antes del torque final de la rosca. Los hilos son para ajustar la tensión y bloquear el atasco, no para colocar la estructura en su posición.
Qué hacer cuando ya se ha producido agarrotamiento
Si una heim joint de acero inoxidable sufre agarrotamiento durante la instalación y no avanza ni retrocede:
No aplique torsión adicional en ninguna dirección. La sección irritada ya ha comenzado a soldarse en frío. Un mayor torque extiende la zona de soldadura y hace que el desmontaje sea más difícil, no más fácil.
Aplique generosamente aceite penetrante a la interfaz de la rosca y déjelo reposar durante un mínimo de 30 minutos. En condiciones de campo, la penetración nocturna es más fiable.
Aplique calor suave a la carcasa o tuerca (no al vástago) con una pistola de calor. La expansión térmica diferencial entre la tuerca exterior y el vástago interior puede romper la unión de adhesión lo suficiente como para que la rosca retroceda. Mantenga las temperaturas por debajo de 300 °C para evitar la sensibilización del acero inoxidable 316 en la interfaz de la rosca.
Si no se puede liberar la rosca, cortar el contratuerca con una herramienta rotativa suele ser menos destructivo que continuar aplicando torsión. La rosca del vástago a menudo se puede recuperar si el desgaste se limita a la cara de la tuerca.
Para conjuntos instalados en ubicaciones accesibles, documentar qué juntas se desgastaron y en qué punto de la instalación permite identificar la causa y corregir el procedimiento de instalación. El desgaste recurrente en el mismo lugar en un ensamblaje de producción es un problema de especificación o proceso, no una falla aleatoria del hardware.
Inspección antes de la instalación
El estado del hilo a su llegada desde el proveedor es un punto de control de calidad legítimo, no un paso opcional. Las rebabas, las marcas de mecanizado o la contaminación de la superficie en los flancos de la rosca crean concentraciones de fricción durante el acoplamiento que inician el desgaste antes que las roscas limpias en condiciones idénticas.
Antes de instalar cabezas de articulación de acero inoxidable en cualquier aplicación donde se requiera un desmontaje posterior, inspeccione visualmente la rosca para ver si:
Marcas de herramienta que corren transversalmente a la hélice del hilo (rebabas de mecanizado de la herramienta de roscado). De este modo se crean líneas de alta fricción a lo largo de los flancos de la rosca.
Oxidación superficial u oxidación ligera en la rosca debido al almacenamiento en condiciones de humedad. Si bien el acero inoxidable austenítico no se oxida en el sentido convencional, la contaminación durante el almacenamiento puede dejar depósitos que aumentan la fricción de la rosca.
Cualquier deformación en la entrada de la rosca (el primero o los dos primeros pasos). El daño de entrada debido a un manejo brusco durante el transporte es el defecto de rosca más común en las piezas recibidas y también es la sección donde se inicia con mayor frecuencia el irritamiento.
Una rosca limpia, ligeramente engrasada y en buenas condiciones es la base para una instalación confiable. Rechace los hilos que no cumplan con esa línea base antes de la instalación, no después.
Profab Machinesuministra acero inoxidable cabezas de articulación mecanizado según la clase de rosca y la tolerancia que requiere la aplicación. Configuraciones de roscas personalizadas, roscas laminadas y opciones de roscas recubiertas con PTFE disponibles bajo pedido.
