
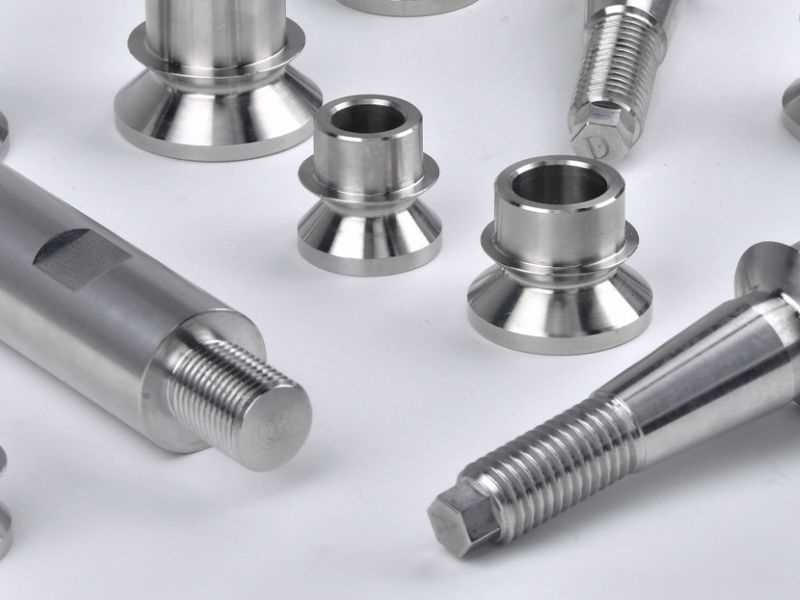
Un casquillo que no encaja correctamente rara vez falla el primer día. El eje gira un poco bruscamente, el orificio se desgasta de forma ovalada con el paso de los meses o el casquillo comienza a girar dentro de su alojamiento en lugar de quedarse quieto. Para entonces, la causa generalmente se establece en la etapa de dibujo. Es una de tres cosas: una clase de ajuste incorrecta en el diámetro interior, una clase de ajuste incorrecta en el diámetro exterior o acero inoxidable especificado donde se necesitaba un buje revestido o de bronce.
Especifique un casquillo de acero inoxidable en cuatro pasos. Presiónelo dentro de la carcasa con un ajuste de interferencia (H7/p6 o H7/s6) y pase el eje con un ajuste de holgura (H7/g6). Luego elija el material entre la carga, la velocidad y el entorno, y verifique la presión multiplicada por la velocidad antes de asumir que un revestimiento seco durará.
| Decisión | Respuesta típica | Qué sale mal si te lo pierdes |
|---|---|---|
| Diámetro exterior en la carcasa | Ajuste de interferencia, H7/p6 o H7/s6 | El casquillo gira en la carcasa y desgasta el orificio de la carcasa |
| Orificio alrededor del eje | Ajuste de holgura, H7/g6 | Uniones demasiado apretadas o agallas; demasiado flojo desarrolla el juego temprano |
| Material | Inoxidable donde decide la corrosión; revestido o de bronce donde la carga o la lubricación lo decida | El material incorrecto se desgasta rápidamente o se corroe en el ciclo de lavado |
| Presión multiplicada por velocidad (PV) | Por debajo de la clasificación del revestimiento | Un revestimiento seco se sobrecalienta incluso cuando la carga máxima parece pequeña |
| Grado | 304 seco, 316/316L de lavado y marino, 17-4PH carga cíclica superior | Picaduras o superficie de desgaste demasiado blanda para el trabajo |
Qué hace realmente un buje de acero inoxidable
Un casquillo es un cojinete deslizante liso. Un eje gira o se desliza directamente contra la superficie del orificio del casquillo, y el casquillo toma esa fricción para que el orificio de la carcasa no se desgaste. Se trata de un mecanismo diferente de un rodamiento de elementos rodantes o un rótula, que transportan la carga a través de bolas, rodillos o una junta de rótula. Un casquillo no puede reemplazar a ninguno de los dos sin volver a verificar la trayectoria de la carga y el movimiento esperado.
El eje y el orificio del buje están en contacto directo, por lo que el ajuste entre ellos controla la mayor parte de la vida útil. Establece cuánto juego se desarrolla antes de que importe, cuánto calor genera la fricción y cuánto dura la superficie antes de ser reemplazada.
Dos ajustes, no uno: orificio de la carcasa y orificio del eje
Un buje se encuentra entre dos ajustes separados y mezclarlos es el error de tolerancia del diámetro interior más común. El diámetro exterior del casquillo encaja en el orificio del alojamiento. El diámetro interior del casquillo encaja alrededor del eje. Cada uno necesita un tipo diferente de ajuste.
El ajuste de la carcasa al buje es casi siempre un ajuste de interferencia, como H7/p6 o H7/s6 según el sistema de tolerancia de ISO 286. El casquillo debe permanecer fijo bajo carga y bajo el par del eje que gira contra él. Un diámetro exterior flojo permite que todo el buje gire, lo que desgasta la carcasa en lugar de la pieza desgastada y, por lo general, cuesta más arreglarlo.
El ajuste del eje al buje es lo opuesto: un ajuste con holgura. H7/g6 se adapta a un eje deslizante o giratorio que debe moverse libremente y permanecer ubicado sin tambalearse. Demasiado apretado y el eje se atasca o se irrita al arrancar. Si está demasiado suelta, la junta desarrolla juego casi de inmediato, lo que se manifiesta como ruido o vibración mucho antes de que se desgaste el casquillo.
Búsqueda de ajuste por talla: Press Fit y Running Fit
Los límites siguientes son las desviaciones ISO 286 para cada banda de tamaño yel artículo de ajuste de ingenieríamuestra ejemplos trabajados del mismo método. La interferencia se muestra como un número positivo, la separación como un número positivo en su propia columna, todo en micrómetros (1 µm = 0,001 mm).
| Tamaño nominal | H7 agujero | Ajuste a presión H7/p6: interferencia | Ajuste a presión más pesado H7/s6: interferencia | Ajuste para correr H7/g6: liquidación |
|---|---|---|---|---|
| 10 a 18 mm | 0 a +18 | 0 a 29 | 10 a 39 | 6 a 35 |
| 18 a 30 mm | 0 a +21 | 1 a 35 | 14 a 48 | 7 a 41 |
| 30 a 50 mm | 0 a +25 | 1 a 42 | 18 a 59 | 9 a 50 |
| 50 a 80 mm | 0 a +30 | 2 a 51 | 23 a 78 | 10 a 59 |
| 80 a 120 mm | 0 a +35 | 2 a 59 | 36 a 101 | 12 a 69 |
Ejemplo resuelto: un casquillo con un diámetro exterior de 25 mm presionado en un orificio de alojamiento H7. En la banda de 18 a 30 mm, H7/p6 proporciona una interferencia de 1 a 35 µm, por lo que el casquillo se mantiene en papel, aunque el límite inferior de 1 µm casi no deja margen. Esa dispersión también significa que algunas asambleas presionan con poca fuerza y otras con mucha más. Cuando el extremo ligero de esa extensión no puede sostener el casquillo, H7/s6 eleva la interferencia de 14 a 48 µm.
El mismo casquillo de 25 mm, perforado para un eje de 25 mm en H7/g6, funciona con un espacio libre de 7 a 41 µm. El espacio más pequeño determina la cantidad de película o revestimiento con el que debe trabajar el eje, y el más grande establece cuánto juego sentirá en la articulación.
Al presionar un casquillo también se cierra ligeramente su orificio, porque el ajuste de interferencia comprime la pared del casquillo. Los casquillos terminados tienen un tamaño que permite esto, pero un casquillo escariado o reelaborado después de la instalación necesita que se permita la compresión nuevamente, no volver a cortarlo a la dimensión del catálogo.
La concentricidad y la redondez provocan fallos tempranos
Dos dimensiones más importan más allá de los dos ajustes, y ambas fallan de la misma manera: la pieza pasa la inspección y aún falla temprano en el servicio.
Un orificio descentrado carga el eje contra un lado del orificio en lugar de alrededor de toda la circunferencia. Ese lado sufre el desgaste y su espacio libre se abre más rápido de lo que jamás mostraría un casquillo concéntrico. Un casquillo corto absorbe una pequeña excentricidad sin mayores consecuencias. Uno largo no lo es, porque el mismo error angular se convierte en una desviación lateral mayor cuanto más desciende por el orificio.
La redondez falla de la misma manera. Un orificio puede medir correctamente en el diámetro único que verifica un inspector y aún así ser ovalado o cónico a lo largo de su longitud. El contacto desigual que oculta aparece semanas o meses después como un desgaste que parece como si la pieza estuviera hecha mal.
Dónde encaja el acero inoxidable entre los materiales de los bujes
Elegir acero inoxidable por defecto en lugar de por ajuste tiene un coste en ambos extremos. La tabla muestra las elecciones habituales y dónde cada una deja de acertar.
| Material | Funciona bien cuando | Límite a comprobar |
|---|---|---|
| Inoxidable macizo (304, 316/316L, 17-4PH) | La resistencia a la corrosión tiene que ganar: lavado, pulverización marina, exposición química | Necesita lubricación y el acero inoxidable contra el acero inoxidable es propenso a irritarse |
| PTFE-inoxidable revestido | La grasa no se puede utilizar ni mantener, como en los equipos de lavado y alimentos | Techo combinado de carga y velocidad más bajo que un casquillo metálico lubricado (PV) |
| Bronce o relleno de bronce PTFE | Mayor carga y velocidad en un entorno seco, interior y no corrosivo | Se corroe en servicios marinos y de lavado |
| Latón | Accesorios ligeros y carcasas de instrumentos | Baja capacidad de carga, por lo que se deforma ante un impacto |
Los dos errores son imágenes especulares. Al especificar acero inoxidable en un pivote seco, interior y cargado de impactos, donde el bronce sería suficiente, se obtiene un casquillo que se desgasta más rápido a un precio más alto. Al especificar bronce para una junta marina o de lavado porque estaba disponible, se obtiene un casquillo que puede picarse en el ciclo de lavado, dependiendo de la aleación y la química de limpieza. Un casquillo picado se vuelve redondo y debe reemplazarse temprano.
Inoxidable se gana su lugar donde la resistencia a la corrosión tiene que prevalecer sobre la capacidad de carga bruta o el costo. Lavado exterior, rocío marino y exposición a productos químicos, la elección del material es un costo que la aplicación no necesita asumir.
El agarrotamiento es el riesgo específico del acero inoxidable
Acero inoxidable contra corrosión de latas de acero inoxidable, y un casquillo y un eje en contacto deslizante son exactamente esa combinación. La capa pasiva de óxido de cromo en los grados austeníticos (304, 316, 316L) tiene solo unos pocos nanómetros de espesor y la tensión de contacto puede romperla más rápido de lo que se reforma. Luego, el metal desnudo toca el metal desnudo y la superficie dúctil se suelda en frío en los puntos altos. Nuestroguía de rozamiento de roscasexplica el mecanismo de las roscas y las mismas tres propiedades se aplican a un orificio: alta ductilidad, rápido endurecimiento por trabajo y baja conductividad térmica.
La presión de un casquillo de acero inoxidable en una carcasa de acero inoxidable también es un contacto deslizante. Lubrique la prensa y condúzcala a una velocidad constante y moderada en lugar de con un solo golpe fuerte.
Acero inoxidable sólido versus PTFE-Revestido: Verificar PV
Un casquillo sólido de acero inoxidable (304, 316/316L o 17-4PH) corre metal con metal contra el eje. Eso proporciona buena estabilidad dimensional y resistencia a la corrosión, pero necesita lubricación. Combínelo con un eje de diferente dureza o aleación y mantenga la grasa en la junta, en lugar de colocar dos superficies de acero inoxidable secas una contra otra.
Un casquillo de acero inoxidable revestido con PTFE reemplaza ese contacto con un revestimiento de baja fricción adherido al orificio. La construcción revestida con PTFE funciona sin grasa agregada y resiste la humedad y los productos químicos en la superficie del revestimiento. La compensación es un límite de carga y velocidad más bajo, y ese límite es un número que puede verificar antes de especificar.
El valor de presión-velocidad, PV, es la presión multiplicada por la velocidad de deslizamiento. La presión es la carga dividida por el diámetro del orificio por la longitud del buje, y la velocidad es la velocidad de la superficie del eje en ese diámetro. Un ejemplo de PV trabajado muestra los pasos.
| Paso | Cálculo | Resultado |
|---|---|---|
| Área proyectada | 1,0 pulg. de diámetro × 2,25 pulg. de longitud | 2,25 pulgadas² |
| Presión | 225 libras / 2,25 pulgadas² | 100 psi |
| Velocidad | Velocidad de la superficie del eje | 50 pies/min |
| PV | 100 × 50 | 5,000 |
Este es un caso de carga modesto, pero el límite de PV del fabricante del revestimiento es el número que lo decide. Coloque la misma carga en un casquillo más corto o en un eje más rápido y la PV superará la clasificación del revestimiento mucho antes de que la carga máxima parezca alarmante. Verifique el PV con la clasificación del revestimiento que desea utilizar, a partir de los datos del fabricante del revestimiento.
El bronce y los PTFE rellenos de bronce toleran una mayor carga y velocidad combinadas que un revestimiento PTFE simple, pero el bronce se corroe en servicios marinos y de lavado, razón por la cual generalmente se consideró el acero inoxidable. Si una aplicación necesita la capacidad de carga del bronce más que la resistencia a la corrosión del acero inoxidable, haga ese cambio deliberadamente.
Elección de un grado inoxidable
304 cubre equipos interiores secos o ligeramente húmedos donde la exposición al cloruro no es un problema. 316 o 316L es la opción estándar una vez que hay lavado, rociado marino o un químico de limpieza que contiene cloruro, porque resiste mejor la corrosión por picaduras y grietas que 304 en ese servicio. 17-4PH cambia parte de ese margen de corrosión por una mayor dureza y resistencia al desgaste, lo que es más importante en un casquillo que soporta una carga cíclica más alta que en uno con rotación continua y ligera.
Instalación y lo que le dicen los patrones de desgaste
Presione un casquillo con un destornillador o manguito del tamaño de su diámetro exterior, nunca con un martillo en la cara del extremo. Un golpe de martillo forma un hongo en el borde y puede desviar el orificio justo donde el ajuste debe ser más ajustado, lo que anula el trabajo de tolerancia antes de que la pieza haya completado un ciclo. Lubrique al arrancar, incluso en un diseño clasificado para funcionar en seco después, porque los primeros ciclos antes de que se asiente el revestimiento o se forme una película de grasa son cuando un arranque en seco causa más daño.
Un buje desgastado extraído en un intervalo de servicio le indica qué salió mal si lee el patrón de desgaste en lugar de simplemente reemplazarlo.
| Lo que ves | Causa probable | Qué hacer |
|---|---|---|
| Desgaste uniforme alrededor del paso total | Fin de vida normal | Reemplazar según lo programado |
| Desgaste concentrado en un lado | Desalineación del eje o carga en el borde para la que no se realizó el ajuste | Comprobar alineación y concentricidad del orificio |
| Rayado profundo a lo largo del orificio | Contaminación abrasiva en el espacio libre | Agregue sellado y limpie la junta |
| Picaduras | Humedad o ataque químico, no desgaste mecánico | Cambiar el material o el sellado, no solo el ajuste |
Especificación de un casquillo para su aplicación
Una cotización avanza más rápido con una breve lista de detalles en lugar de una descripción general del trabajo. El ajuste proviene de tres números: el diámetro del eje y su tolerancia, el diámetro del orificio del soporte y la carga radial y axial esperada. La aplicación agrega el tipo de movimiento, que es rotación continua, oscilación o deslizamiento ocasional. También es necesario indicar si la grasa es aceptable o si el diseño necesita un revestimiento seco, qué grado de acero inoxidable ya se ha elegido y cualquier acabado superficial o tratamiento térmico en el dibujo.
La carga axial a menudo necesita una arandela de empuje separada oespaciadoren lugar de pedirle al buje que lo lleve, porque el orificio del buje plano está dimensionado para ajuste radial, no para carga final. Un casquillo de acero inoxidable con una pared más delgada que aproximadamente 1,5 mm también merece una nota en el dibujo, porque las paredes delgadas se deforman bajo la fuerza de sujeción y corte. Marque esto antes de cotizar el trabajo, no después de que el primer lote mida fuera de redondo.
Conclusión
La mayoría de las fallas de los bujes se remontan a una de dos decisiones tomadas antes de instalar la pieza. O la clase de ajuste era incorrecta en el lado del orificio o de la carcasa, o se eligió el material por disponibilidad en lugar de la carga, velocidad y entorno reales. Hacer ambas cosas bien la primera vez es más barato que diagnosticar un orificio de carcasa desgastado más adelante. Profab Machine máquinasbujes de acero inoxidablesegún la tolerancia del diámetro interior, OD se ajusta y clasifica su eje y carcasa según sus necesidades, trabajando directamente a partir de un dibujo o muestra en lugar de un tamaño de catálogo genérico.
