Color e identificación
Las piezas se pueden recubrir en un color RAL o Pantone, que se adapta a la codificación de colores, los colores de la marca y la combinación con otros equipos.

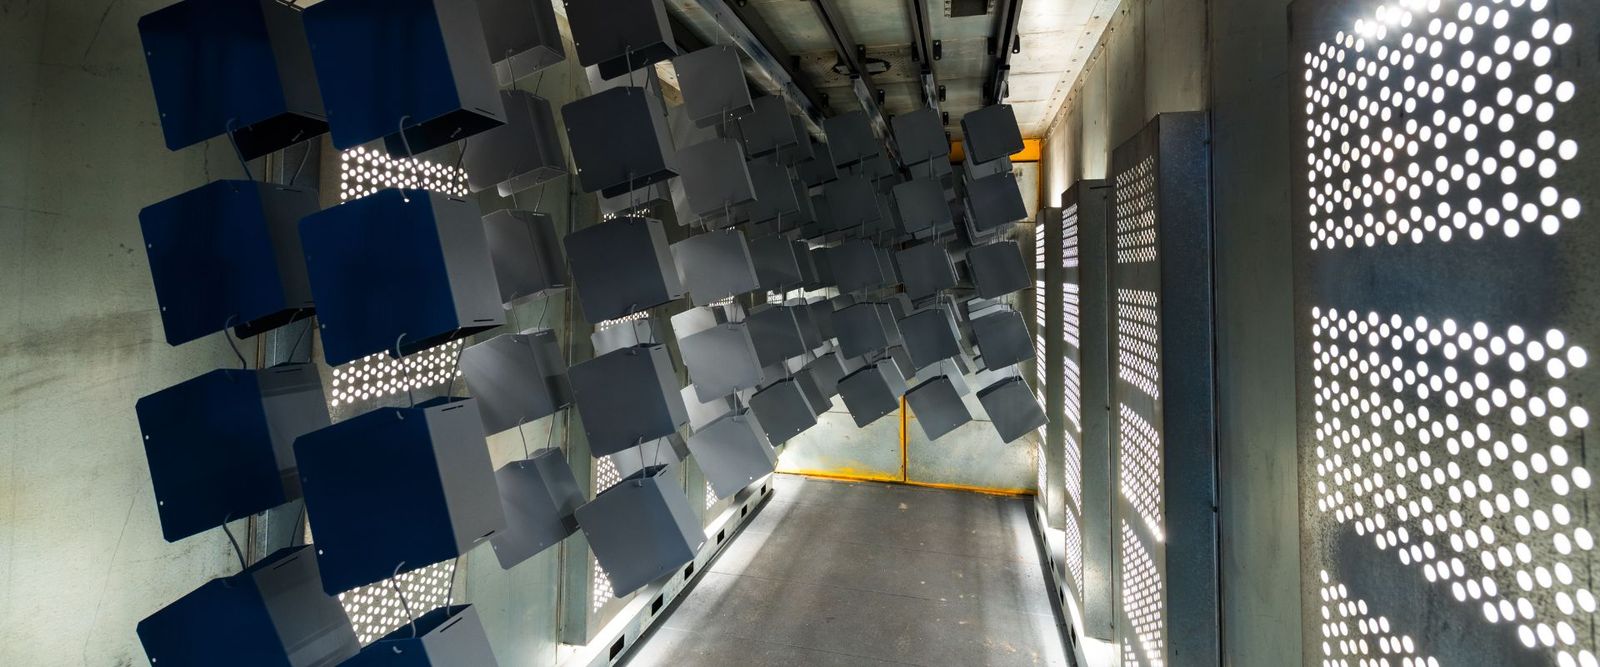
El acero inoxidable desnudo 304 y 316L resiste la corrosión sin recubrimiento, por lo que se elige el recubrimiento en polvo por su color, textura, aislamiento o una superficie más resistente. El polvo de polímero seco se rocía con una carga electrostática y luego se cura en un horno hasta formar una película continua. Profab Machine dispone de recubrimiento en polvo de acero inoxidable bajo pedido, con combinación de colores RAL o Pantone.
El recubrimiento en polvo sobre acero inoxidable es un acabado seco: se rocía polvo de polímero cargado sobre una pieza preparada y se cura en un horno hasta formar una película coloreada continua.
El polvo es una mezcla fina de resina, pigmento y aditivos. La pistola rociadora le da una carga electrostática, por lo que se adhiere a la parte conectada a tierra hasta que el horno la derrite formando una película suave. No hay ningún portador líquido, por lo que la superficie no tiene corridas ni goteos.
El acero inoxidable ya es resistente a la corrosión, por lo que el revestimiento es una adición, no un rescate. Se agrega para codificación de colores, decoración, aislamiento, agarre texturizado o una superficie más resistente donde se manipulan o raspan las piezas.
La película se asienta encima del metal y añade espesor, por eso se planifica con el dibujo: qué caras se recubren, cuáles quedan desnudas y qué encajes deben aguantar después del horno.
Una capa de polvo le da color, textura y superficie más resistente a una pieza de acero inoxidable. La última tarjeta enumera lo que no hace.
Las piezas se pueden recubrir en un color RAL o Pantone, que se adapta a la codificación de colores, los colores de la marca y la combinación con otros equipos.
La película agrega una capa contra desgastes y marcas de manipulación. No es necesario para la resistencia a la corrosión del propio acero inoxidable.
La película curada no conduce, por lo que puede separar una pieza de un metal diferente o un contacto vivo. Indique el requisito, porque depende del polvo y del espesor de la película.
Los polvos de textura fina o antiarrugas ocultan las marcas de herramientas y dan una sensación antideslizante en manijas, escalones y reposapiés.
El polvo seco se aplica sin goteos ni hundimientos, por lo que las caras planas se curan hasta obtener un espesor uniforme. Los huecos profundos y las esquinas interiores reciben menos polvo, así que márquelos en el dibujo.
Una capa puede enmascarar una superficie pero no puede reparar abolladuras, rayones profundos o soldaduras deficientes. No es para servicio más allá de la clasificación de pólvora y no reemplaza la pasivación del metal desnudo.
El poliéster es la opción habitual en exteriores y el epoxi en interiores, y el poliuretano es una segunda opción en exteriores. El brillo y la textura se eligen por separado de la resina.
| Polvo | Mejor para | Fortalezas | Reloj para |
|---|---|---|---|
| Poliéster | Piezas exteriores y expuestas | Resiste la decoloración UV y mantiene el color bajo la luz solar | Ligeramente menos duro que el epoxi |
| Epoxi | Piezas y maquinaria de interior | Película dura con buena resistencia química | Tizas y desvanecimientos con la luz del sol |
| Híbrido epoxi-poliéster | Piezas decorativas de interior | Amplia gama de colores y acabado uniforme | No está diseñado para una exposición prolongada al aire libre |
| Poliuretano | Piezas exteriores que necesitan una película suave | Superficie lisa con buena durabilidad en exteriores | A menudo cuesta más que el poliéster |
Opciones de textura, como textura fina y arrugada, están disponibles en estas resinas. Indique dónde se utilizará la pieza y a partir de ahí se elige el polvo.
Un polvo cargado se adhiere a la pieza y un horno la convierte en película, y cada una de esas dos etapas se fija en el dibujo y la cotización.
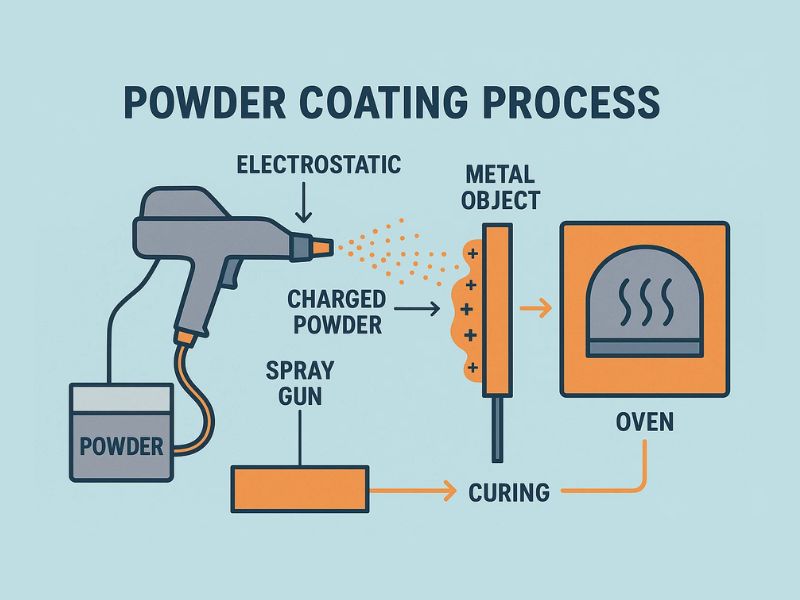
El polvo cargado se rocía sobre la pieza conectada a tierra, luego la pieza entra en un horno, donde el polvo se funde y cura formando una película. El tiempo de curado sigue la hoja de datos del polvo.
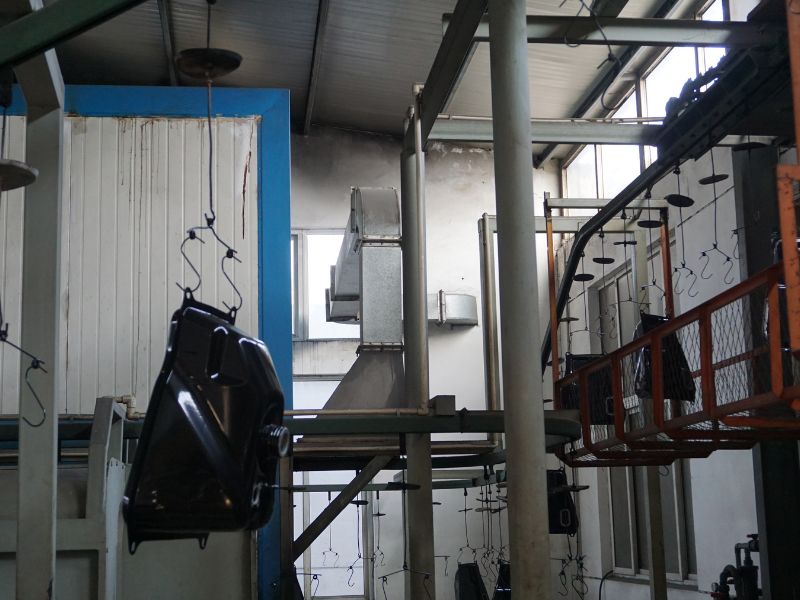
Las piezas cuelgan de ganchos a través de la cabina y el horno. Cada anzuelo deja un punto de contacto desnudo, por lo que el dibujo debe indicar dónde es aceptable un punto.
cabezas de articulación de acero inoxidable, soportes, abrazaderas y piezas de chapa metálica están recubiertas cuando el color o una superficie más resistente importa. Cada carta dice lo que queda desnudo.
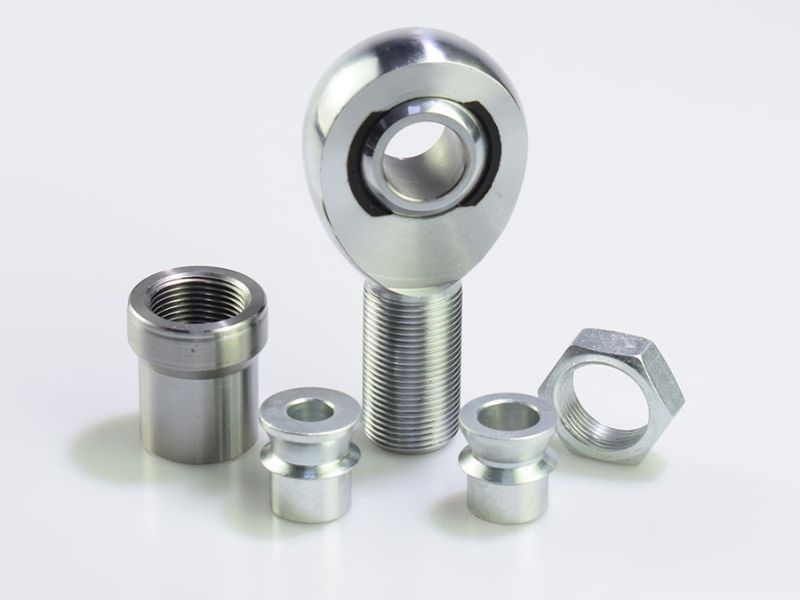
El cuerpo está recubierto para codificar por colores. El orificio, el asiento del cojinete y la rosca están enmascarados y el cojinete se coloca después del horno porque los revestimientos y la grasa no sobreviven al curado.
Acero inoxidable cabezas de articulación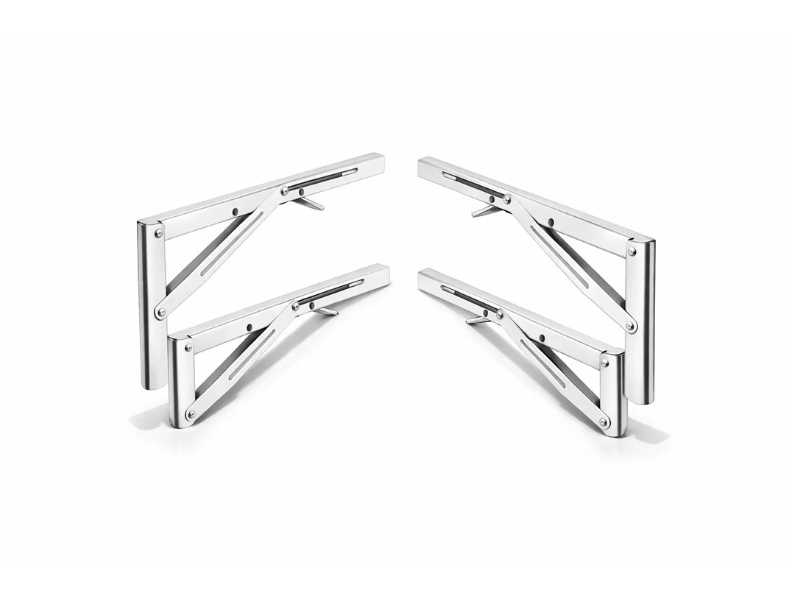
Los soportes están recubiertos para combinar con el color de una habitación o del producto. Los puntos de pivote y los orificios de montaje están enmascarados para que mantengan su ajuste.
Soportes de estante de acero inoxidable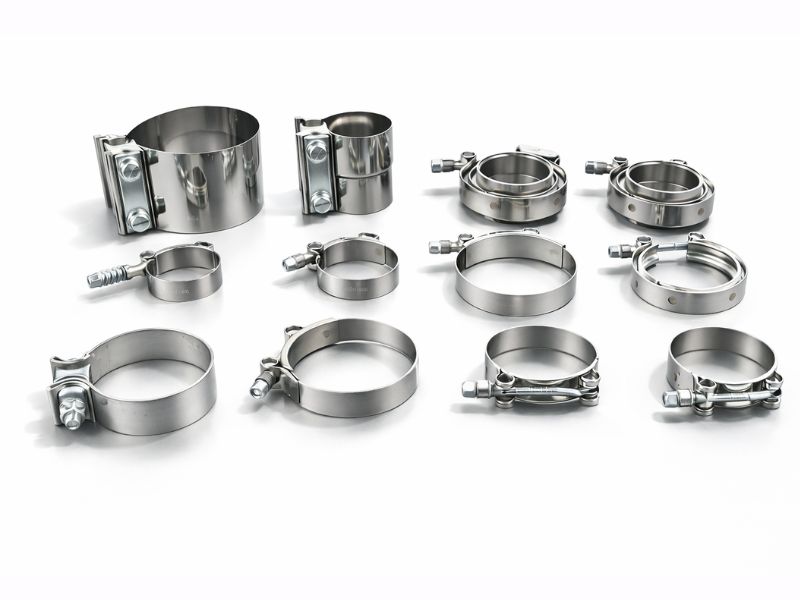
Las carcasas de abrazaderas están recubiertas para codificación de colores o aislamiento. La rosca del tornillo y el interior de la banda están enmascarados.
Abrazaderas de acero inoxidable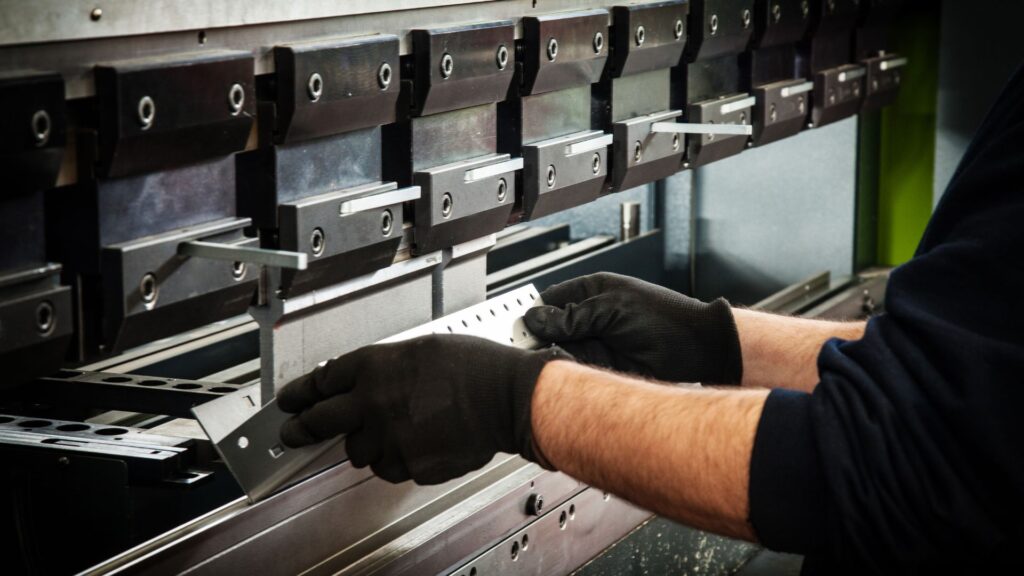
Las cubiertas, los gabinetes y los marcos son las piezas que se recubren con mayor frecuencia. Los agujeros para colgar se encuentran en un lugar oculto y las curvas tienen un radio pequeño.
Piezas de chapaLa capa cubre todos los rostros a los que llega el spray, por lo que el dibujo decide el color, los rasgos enmascarados y dónde cuelga la pieza.
Proporcione un código RAL o Pantone, un nivel de brillo y una textura. Adjunte una muestra de color o una pieza de muestra, porque el mismo código puede verse diferente con otro brillo.
Las roscas, los orificios, los asientos de los cojinetes, las caras del sello y los puntos de contacto eléctrico están enmascarados para permanecer desnudos. Enumere cada uno, porque el enmascaramiento agrega trabajo en piezas pequeñas.
La película agrega espesor a cada cara recubierta. Indique si una característica tolerada está enmascarada o debe medirse correctamente después del recubrimiento y se verifica el ajuste.
Un anzuelo deja un pequeño espacio desnudo. Nombra un lugar oculto, como un agujero interno o una cara trasera.
Los bordes afilados forman una película delgada y pueden astillarse primero. Los cordones de soldadura y la porosidad pueden dejar poros, por lo que se debe rectificar las soldaduras antes de recubrirlas.
Las piezas deben sobrevivir a la temperatura de curado. Los sellos, los revestimientos de plástico, la grasa y la soldadura blanda no lo hacen, por lo que se colocan después del recubrimiento o se omiten.
El recubrimiento en polvo se produce después del último corte y la última soldadura, y cada paso está etiquetado con el lugar donde ocurre.
Un ingeniero lee el código de color, el brillo, las características enmascaradas, los puntos de suspensión y cualquier muestra antes de cotizar la pieza.
Las piezas se mecanizan a medida con bordes redondeados y orificios colgantes en puntos ocultos, porque la película sigue la superficie de donde comienza.
Se retira el aceite y se limpia ligeramente la superficie, de modo que el polvo tenga un perfil para adherirse al acero inoxidable.
Se enmascaran las roscas, los orificios y los puntos de contacto y luego se rocía polvo cargado sobre la pieza conectada a tierra.
La pieza se calienta hasta que el polvo se funde y cura formando una película continua, luego se enfría antes de manipularla.
Las piezas regresan a la fábrica y se comparan con el dibujo y la muestra de color aprobada, luego se empaquetan para que la nueva película no se desconche.
El recubrimiento en polvo es el único acabado de los cuatro que agrega una capa encima del metal. Los demás cambian la superficie del propio acero inoxidable.
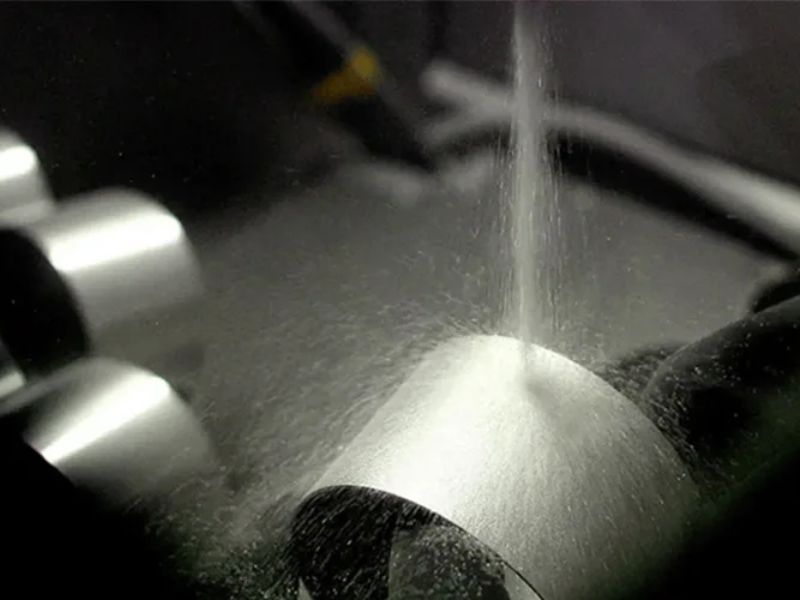
Una superficie satinada mate realizada mediante granallado, y también la preparación habitual bajo una capa de polvo.
Acero inoxidable arenado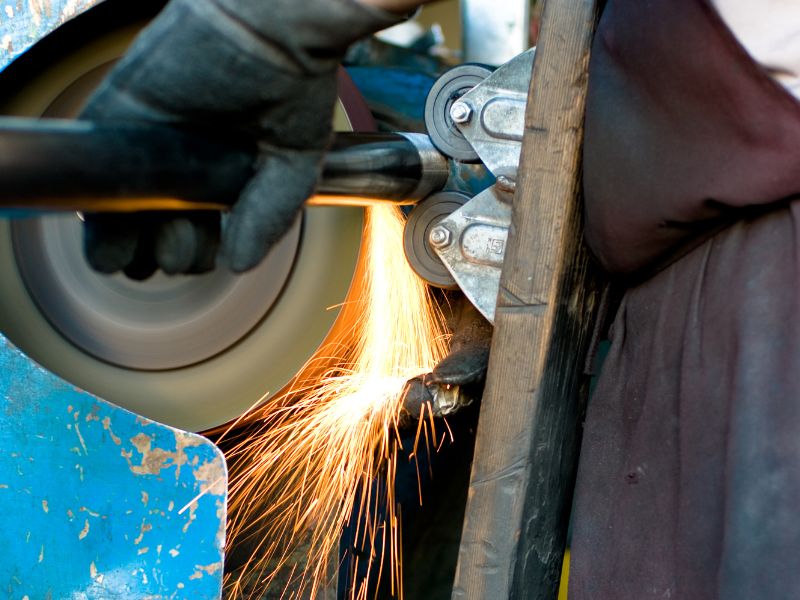
Una superficie plana y altamente reflectante, elegida para caras visibles cuando la pieza debe permanecer brillante.
Acero inoxidable pulido espejo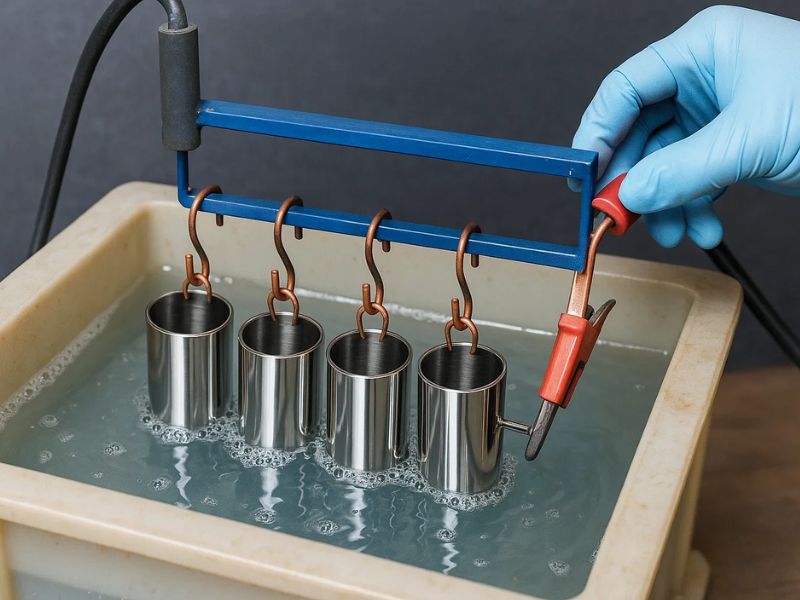
Una superficie lisa y brillante hecha electroquímicamente, utilizada donde una rueda pulidora no puede alcanzar.
Electropulido de acero inoxidableEstos seis elementos permiten al ingeniero planificar el pretratamiento, el enmascaramiento y el polvo antes de la cotización.
La cotización luego enumera las caras recubiertas, las características enmascaradas, el tipo de polvo y cada paso que sigue.
Los compradores suelen preguntar si el acero inoxidable necesita una capa, qué espesor tiene, qué está enmascarado y qué puede soportar.
No. 304 y 316L resisten la corrosión sin un recubrimiento, por lo que la razón para aplicar un recubrimiento suele ser el color, la textura, el aislamiento o la protección adicional contra raspaduras. Una capa no reemplaza la elección del grado correcto y, en el caso del agua salada, el grado importa más que la capa. Díganos qué debe hacer el recubrimiento y la cotización a continuación.
Sí, con preparación. El acero inoxidable tiene una superficie lisa y pasiva que el polvo seco no se adhiere bien, por lo que las piezas se desengrasan y se limpian ligeramente primero. El perfil arruinado le da a la película algo con lo que vincularse. Saltarse ese paso es la razón habitual por la que una capa se pela, así que indique el tratamiento previo en el dibujo.
Normalmente, entre 50 y 100 micrones en cada cara recubierta, fijados por el polvo y el spray. Trátelo como un rango típico, no como un compromiso. La película se adhiere a cada superficie recubierta, por lo que se puede unir un orificio, una rosca o un ajuste a presión. Enmascare las características de acoplamiento o indique el tamaño que necesita después del recubrimiento y se comprobará el ajuste.
Sí. Las roscas, los orificios, los asientos de los cojinetes, las caras de los sellos y los puntos de contacto eléctrico se enmascaran con tapones, tapas o cinta que sobreviven al horno, de modo que permanecen desnudos. Enumere cada característica enmascarada en el dibujo. El borde de un área enmascarada puede mostrar una línea delgada, así que indique qué caras son visibles.
El color se puede combinar con una referencia RAL o Pantone bajo pedido, en mate, satinado o brillo, y en acabados lisos o texturizados como textura fina o arrugado. El mismo código puede verse diferente en otro nivel de brillo o textura, por lo que una muestra de color o una pieza de muestra aprobada es la referencia para cada lote.
Elija poliéster para piezas exteriores y epoxi para piezas interiores. El poliéster resiste la decoloración, mientras que el epoxi es duro y resistente a los productos químicos, pero se calcina y se desvanece con la luz solar. El poliuretano es otra opción para exteriores con una película suave. Díganos dónde se utilizará la pieza y de allí se extraerá el polvo.
Un impacto fuerte puede romper la película y exponer el acero inoxidable que se encuentra debajo. El acero inoxidable no se oxida como el acero al carbono, pero el borde de una astilla puede levantarse. Los pequeños desconchones se pueden retocar con pintura a juego, aunque la combinación nunca es exacta. Una pieza muy dañada se desmonta y se recubre.
Sólo hasta la clasificación de polvo. La pieza también debe sobrevivir al curado, normalmente entre 180 y 200 grados C durante 10 a 20 minutos, por lo que los conjuntos con sellos, revestimientos de plástico o grasa se recubren antes del montaje o se dejan sin recubrir. Para temperatura de servicio elevada indicarlo para elegir un polvo adecuado u otro acabado.
Marque las caras a recubrir, el código de color y las características a enmascarar, y adjunte una muestra de color o una muestra si tiene una. Un ingeniero revisa el dibujo antes de enviar la cotización.
Utilizamos cookies para hacer funcionar este sitio, medir su uso y mostrar anuncios relevantes. Puede aceptar todas, rechazar todas las no esenciales o elegir por categoría. Política de privacidad