
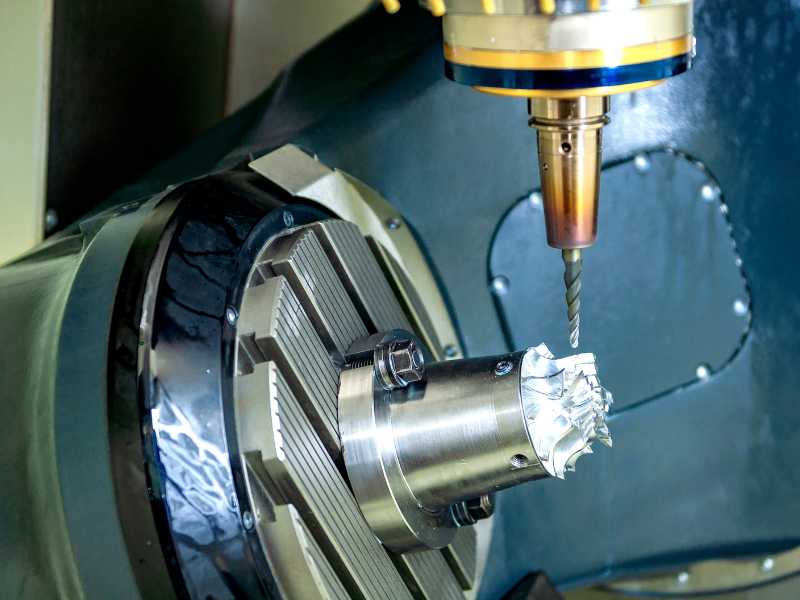
¿Qué es el mecanizado CNC de 5 ejes?
Una máquina CNC de 5 ejes mueve la herramienta de corte o la pieza de trabajo a lo largo de cinco ejes: tres ejes lineales, X, Y y Z, más dos ejes giratorios, generalmente A y B o B y C.
En muchas explicaciones para principiantes se pasa por alto un punto. Una máquina de 5 ejes no siempre mueve los cinco ejes durante el corte. En los talleres reales, el trabajo en 5 ejes suele realizarse en dos modos diferentes.
Mecanizado 3+2 (Indexado / Posicional)
En el mecanizado 3+2, los ejes giratorios inclinan la pieza hasta un ángulo fijo y luego se bloquean en su lugar. Después de eso, las trayectorias de herramientas estándar de 3 ejes realizan el corte. La máquina puede reposicionarse entre ángulos, pero los ejes giratorios no se mueven durante el corte real.
Esto funciona bien para piezas con características en múltiples caras, siempre que esas características no requieran una curvatura continua. Los cuerpos de válvulas, soportes y carcasas son ejemplos comunes. Los impulsores no lo son.
Mecanizado continuo (simultáneo) de 5 ejes
En el mecanizado continuo de 5 ejes, los cinco ejes se mueven juntos a lo largo del corte. La herramienta sigue cambiando su ángulo con respecto a la superficie a medida que la máquina se mueve.
Este es el enfoque correcto para álabes de turbinas, impulsores, implantes médicos y superficies esculpidas. En esas partes, el ángulo de corte debe cambiar continuamente si se desea un acabado superficial consistente.
La diferencia práctica importa. Muchos talleres compran una máquina continua de 5 ejes cuando el posicionamiento 3+2 habría resuelto la mayor parte de su trabajo con menos esfuerzo de programación. Aprender primero 3+2, antes de emprender la programación simultánea continua, es el camino más común y más indulgente hacia el trabajo en 5 ejes.
Los Cinco Ejes, Explicados
| Eje | Tipo | Movimiento | Configuración común |
|---|---|---|---|
| X | Lineal | Izquierda ↔ Derecha | Todos los tipos de máquinas |
| Y | Lineal | Frente ↔ Atrás | Todos los tipos de máquinas |
| Z | Lineal | Arriba ↔ Abajo | Todos los tipos de máquinas |
| A | Giratorio | Rotación alrededor del eje X | Mesa/Mesa, Cabecera/Mesa |
| B | Giratorio | Rotación alrededor del eje Y | Mesa/Mesa |
| C | Giratorio | Rotación alrededor del eje Z | Cabeza/Cabeza, alguna Mesa/Mesa |
Tres configuraciones de máquina comunes:
| Configuración | Cómo funciona | Mejor para |
|---|---|---|
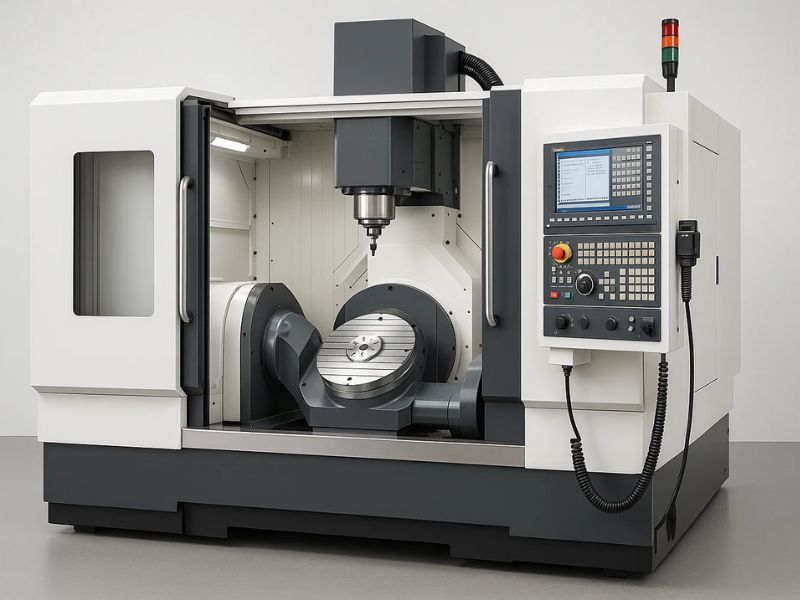
| Mesa/Mesa (Muñón) | Ambos ejes giratorios en la mesa. La pieza se inclina y gira. | Piezas pequeñas y medianas, cavidades profundas, fabricación de moldes. |
| Cabeza/Cabeza | Ambos ejes giratorios en el cabezal del husillo. La mesa permanece fija. | Piezas de trabajo grandes y pesadas (piezas estructurales aeroespaciales) |
| Cabeza/Mesa (Híbrido) | Uno giratorio en el cabezal y otro en la mesa. | Flexibilidad equilibrada y de uso general |
¿Cuándo se necesitan realmente 5 ejes?
La pregunta que todo taller tiene que responder es simple: ¿se puede hacer esta pieza en 3 ejes o se necesitan 5 ejes? La mayoría de los talleres responden analizando el recuento de configuraciones, el acceso, la tolerancia y el acabado.
Probablemente necesite 5 ejes si su pieza requiere tres o más configuraciones en una máquina de 3 ejes. En ese punto, la acumulación de tolerancia por sí sola puede justificar la actualización.
También debe considerar los 5 ejes cuando la pieza tiene ángulos compuestos o socavados que ninguna orientación de 3 ejes puede alcanzar. Lo mismo se aplica cuando las caras contorneadas necesitan un mejor acabado superficial y los portaherramientas de largo alcance provocan deflexión.
Las herramientas de prototipo son otro caso común. Si el tiempo de configuración domina el costo total del trabajo, el sistema de 5 ejes puede amortizarse al reducir los errores de manejo, alineación y segunda operación.
Las estrictas tolerancias multicara también son importantes. Si el dibujo del cliente especifica tolerancias de posición reales inferiores a 0,001" en funciones en diferentes caras, las configuraciones repetidas de 3 ejes se vuelven riesgosas rápidamente.
Probablemente puedas quedarte con 3 ejes si todas las características son ortogonales, es decir, las caras solo son paralelas o perpendiculares. Los accesorios estándar también funcionan bien cuando la pieza se puede terminar en una o dos configuraciones.
Para una producción de gran volumen, los accesorios dedicados de varias piezas en una máquina de 3 ejes aún pueden ganar en tiempo de ciclo. Si sus requisitos de tolerancia son ±0,005" o menos, la ruta más práctica puede ser la de 3 ejes.
La realidad del taller es menos teórica de lo que la mayoría de los folletos parecen. Una regla general útil: una vez que el tiempo de preparación excede aproximadamente el 40% del tiempo parcial total en múltiples trabajos, el cambio a 5 ejes generalmente se amortiza en aproximadamente un año, en gran medida gracias a la reducción de desechos provenientes de segundas operaciones desalineadas.
¿Cuánto cuestan realmente los 5 ejes?
Esta es la pregunta que evitan muchos artículos en línea. Según los precios actuales del mercado, las cifras suelen caer en estos rangos.
| Nivel | Ejemplos de máquinas | Rango de precios | Lo que obtienes |
|---|---|---|---|
| Entrada | Haas UMC-500, Doosan DVF 5000 | $150K – $250K | Fiable para trabajos de ±0,001". Haas es adecuado para tolerancias más flexibles; Doosan es mejor por su consistencia. |
| Rango medio | Métodos MB650U, DMG MORI DMU 50 | $250K – $450K | HSK, husillos RPM más altos, mejor estabilidad térmica y mayor precisión en tiradas largas. |
| Gama Alta | GROB, Hermle, Yasda | $500K – $1M+ | Precisión submicrónica, listo para automatización sin luces, 5 ejes completos simultáneos a altas velocidades de avance. |
| Escritorio/Aficionado | NC de bolsillo V2-50 | $5K – $15K | Puede cortar aluminio y acero dulce con pasadas muy ligeras. El espacio de trabajo es pequeño (cubo de < 50 mm para trabajo en 5 ejes). No para producción. |
Las herramientas son el primer costo oculto. Presupuesta otro 15K a 25K para portaherramientas, herramientas de corte, sujeción de piezas y sondeo. Las máquinas de 5 ejes necesitan soportes más cortos y especializados porque el riesgo de colisión es mayor.
CAM es el segundo costo oculto. Esto atrae a más compradores de 5 ejes por primera vez que casi cualquier otra cosa.
Profab Machinecoordina el mecanizado CNC de 5 ejes para componentes de acero inoxidable, incluidocabezas de articulación, rótulasyherrajes marinos personalizados, disponible bajo pedido a través de nuestra red de procesos para piezas cuya geometría lo requiera.
El problema del software CAM Del que nadie habla
La barrera para el escritorio de 5 ejes no es construir una máquina rígida en el espacio de un aficionado. Es que el software CAM de 5 ejes tiene un precio astronómicamente alto en comparación con los paquetes de 3 ejes, y ese costo sorprende a más compradores primerizos que el precio de la máquina en sí.
| CAM Software | 3 ejes (anual) | 5 ejes (anual) | Saltar |
|---|---|---|---|
| Mastercam | ~$100/año (estudiante) | $8,000–$15,000/año (comercial) | 80–150× |
| Fusión 360 | $680/año (comercial) | $1,500/año (con extensión de mecanizado) | 2.2× |
| Siemens NX CAM | N/A | $12 000–$25 000/año | — |
Para un taller pequeño, la extensión de mecanizado de Fusion 360 suele ser el punto de entrada CAM de 5 ejes más accesible. Mastercam y NX son comunes en la producción de alta gama, pero el costo anual puede alcanzar las cinco cifras. El software por sí solo puede representar entre el 10% y el 15% del pago de su máquina, y ese costo se recupera cada año.
Un paquete CAM serio de 5 ejes necesita soporte TCPM o RTCP.TCPMsignifica Gestión del punto central de la herramienta. Mantiene la punta de la herramienta en la posición programada mientras los ejes giratorios se inclinan. Sin él, estás haciendo la trigonometría a mano para cada configuración.
También necesita una simulación completa de la máquina, no solo una simulación de trayectoria de herramienta. El software debe modelar la cinemática completa de la máquina, incluido el cabezal del husillo, la mesa y el dispositivo. Así es como se detectan las colisiones antes que la máquina.
El posprocesador importa tanto como la trayectoria de la herramienta. Una publicación genérica de 5 ejes puede dañar su máquina. Necesita uno adaptado a su cinemática específica.
Escritorio de 5 ejes: ¿Es real?
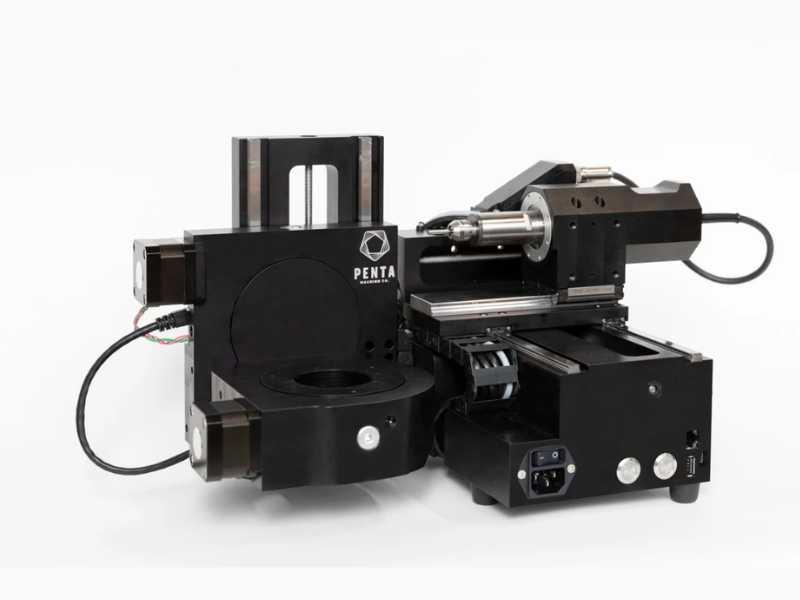
Sí, el escritorio de 5 ejes es real. Simplemente no es lo que mucha gente espera que sea. ElNC de bolsillo V2-50, que suele costar entre 5.000 y 7.000 dólares, es la máquina de escritorio de 5 ejes más conocida. Puede cortar aluminio, latón y acero dulce, pero los límites son serios.
El espacio de trabajo es aproximadamente un cubo de 50 mm para un verdadero trabajo en 5 ejes. En el modo de 3 ejes, puede obtener unos 100 mm. La tasa de eliminación de material es muy baja. Piense en "grabado", no en mecanizado de producción. Los pases ligeros son la regla.
La rigidez también es limitada. Un VMC real es mucho más rígido. La charla se convierte en parte de la lucha diaria. Es lento y ruidoso para la cantidad de material que elimina. En la práctica, puede cortar una amplia gama de piezas pequeñas, pero no de forma rápida ni silenciosa, y la ventana de parámetros de corte que realmente funcionan bien es estrecha.
El Pocket NC tiene sentido para los educadores que enseñan conceptos de 5 ejes, los aficionados que fabrican piezas de aluminio muy pequeñas y los talleres que evalúan si vale la pena una inversión mayor en 5 ejes. No es una máquina de producción. Para CAM, la extensión de mecanizado de Fusion 360 a aproximadamente $1,500 por año es la opción presupuestaria más realista.
El proceso: desde CAD hasta la pieza terminada
CAD Diseño.El proceso comienza con un modelo 3D en SolidWorks, Fusion 360 o software similar. Aquí es donde se define la geometría de la pieza y las tolerancias críticas.
CAM Programación.El programador genera trayectorias de herramienta en el software CAM de 5 ejes. Definen superficies de accionamiento, que son las superficies a cortar. También definen superficies de control, que son las áreas que la herramienta debe evitar. La estrategia de orientación de herramientas es parte del mismo paso. Luego, el software genera código G a través de un posprocesador construido para la cinemática de esa máquina.
Configuración y compensaciones de trabajo.La pieza de trabajo está fijada y TCPM está configurado. TCPM le dice al controlador dónde se encuentra la punta de la herramienta en relación con el centro giratorio. Un pequeño error de configuración aquí puede desechar la pieza. Incluso unas pocas milésimas de pulgada pueden importar. En máquinas avanzadas, las compensaciones de trabajo dinámicas o DWO ayudan a automatizar este paso.
Simulación y comprobación de colisiones.La simulación completa de la máquina se ejecuta antes de que comience el corte. Aquí es donde el programador comprueba si hay colisiones de portaherramientas, choques del husillo y recorrido excesivo del eje. La simulación de trayectoria única no es suficiente para trabajos de 5 ejes. Saltarse la simulación completa es una de las causas más comunes de accidentes de 5 ejes.
Ejecución.La máquina ejecuta la trayectoria. En modo continuo, los cinco ejes pueden moverse juntos. En modo 3+2, los ejes giratorios posicionan la pieza y se bloquean antes del corte. El objetivo es el mismo en ambos casos: mantener la herramienta en el ángulo de corte adecuado a la superficie.
Verificación de calidad.Las dimensiones críticas se verifican con sondas y medidores en la máquina; Se puede preparar un informe CMM previa solicitud a través de nuestra red de producción. El valor principal del mecanizado de 5 ejes es que elimina la acumulación de tolerancias de configuraciones repetidas. Ese beneficio todavía tiene que ser demostrado. Debe verificar que la máquina mantuvo la posición durante todo el ciclo.
Preguntas frecuentes
¿Cuál es la diferencia real entre el mecanizado de 3 y 5 ejes?
En el mecanizado de 3 ejes, el eje de la herramienta permanece paralelo a Z. La herramienta puede moverse hacia la izquierda y hacia la derecha, hacia adelante y hacia atrás, y hacia arriba y hacia abajo, pero siempre apunta hacia abajo. En el mecanizado de 5 ejes, dos ejes giratorios adicionales permiten que la herramienta se incline con respecto a la superficie de la pieza de trabajo, lo que abre un acceso de configuración única a ángulos compuestos y superficies contorneadas que el mecanizado de 3 ejes no puede alcanzar.
¿Necesito capacitación especial para operar una máquina de 5 ejes?
Sí. La programación, configuración y simulación requieren más habilidades que el trabajo estándar de 3 ejes. Debe comprender la cinemática de la máquina, los conceptos de TCPM o RTCP, la detección de colisiones y la configuración del posprocesador. La mayoría de los fabricantes de máquinas herramienta ofrecen formación con la compra. Planifique de dos a cuatro semanas de aprendizaje enfocado antes de ejecutar piezas de producción.
¿Puede el mecanizado de 5 ejes crear cualquier forma?
Puede mecanizar la mayoría de las formas, incluidas cavidades profundas, ángulos compuestos, cortes socavados y superficies de forma libre. Algunas geometrías internas todavía necesitan electroerosión o fabricación aditiva; los canales internos completamente cerrados y ciertas intersecciones con perforación cruzada son ejemplos comunes. El verdadero límite suele ser el acceso a las herramientas, no el número de ejes.
