
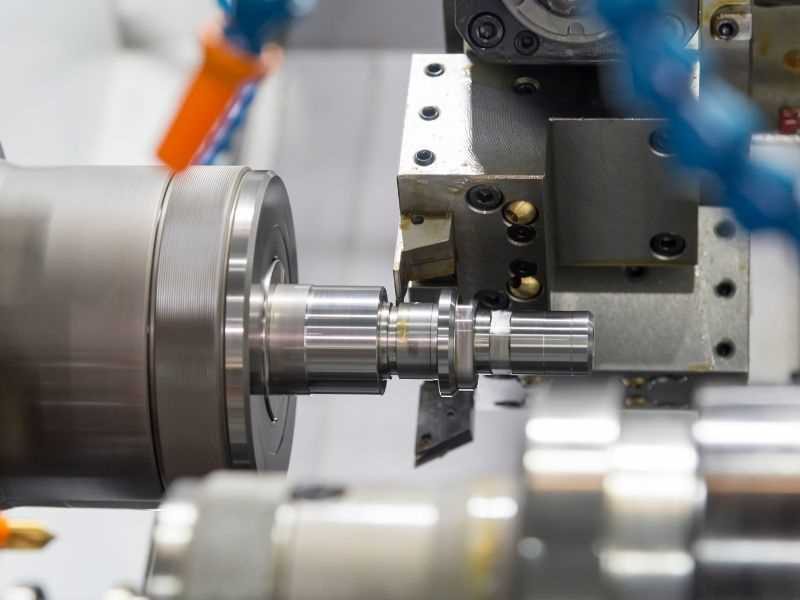
Elija torneado suizo cuando la pieza sea delgada, de diámetro pequeño y repetida, de modo que el casquillo guía pueda soportar el corte cerca de la herramienta. Elija el torneado convencional CNC cuando la pieza sea corta y rechoncha o de mayor diámetro. Una ruta de cabezal fijo o torno-fresa se encuentra entre los dos para piezas cortas.
Dos comprobaciones deciden la mayoría de los casos. La primera es la relación longitud-diámetro, donde las fuentes comerciales sitúan el punto de cambio entre 3:1 y 4:1. El segundo es el diámetro de la barra: la regla general habitual es una barra de 1¼ de pulgada (unos 32 mm) o menos, y las máquinas están catalogadas hasta 38 mm. El acero inoxidable añade un tercer control, porque 304 y 316L cortan de manera diferente que el acero al carbono y castigan un corte sin soporte o de vivienda.
| Pregunta | Torneado suizo | Convencional CNC torneado |
|---|---|---|
| Longitud-diámetro | Adecuado para relaciones de aproximadamente 3:1 a 4:1 y superiores | Bien para piezas cortas; una parte larga y delgada se flexiona alejándose de la herramienta |
| Diámetro de la barra | Fijo por máquina; normalmente unos 32 mm o menos | Barra más grande |
| Material en barra | Barra recta, normalmente rectificada para el casquillo guía | Barra ordinaria, no rectificada, funciona |
| Características por pieza | Torneado, agujeros transversales y planos en una sola configuración | A menudo una segunda operación, o herramientas activas en una máquina de cabezal fijo |
| Mejor ajuste | Piezas delgadas en series repetidas o en lotes pequeños | Piezas cortas, diámetros grandes, piezas únicas |
Qué cambia el buje guía
En un torno convencional, un mandril agarra la barra y la herramienta se desplaza a lo largo de ella, por lo que cuanto más sobresale una pieza, más se dobla alejándose de la fuerza de corte. En un torno tipo suizo, una pinza sujeta la barra y el cabezal la desliza a través de un casquillo guía pasando por una herramienta estacionaria. El casquillo sujeta la barra justo en el punto de corte.
Modern Machine Shop describe el resultado de esta manera. La herramienta siempre trabaja a una fracción de pulgada del soporte del casquillo. Las piezas con una relación de 4:1 o más se pueden cortar de forma mucho más agresiva sin perder vida útil ni tolerancia. CTE añade, en un artículo de 2011, que una máquina rígida de estilo suizo permite profundidades de corte mucho mayores que un torno convencional.
Longitud a diámetro y diámetro de barra
CTE informa que un casquillo guía se adapta a piezas relativamente delgadas con una relación longitud-diámetro de al menos 3 o 4 a 1. Un artículo de Modern Machine Shop de 2007 elaborado en torno a Index, un fabricante de tornos y fresadoras, dice que se necesita un torno tipo suizo en 4 a 1 o más. Un informe del taller Modern Machine Shop de 2010 dice que se deben mecanizar relaciones superiores a 3:1 utilizando el casquillo guía. Considere 3:1 a 4:1 como el rango en el que el suizo comienza a dar sus frutos.
El diámetro establece el otro límite. Un artículo de CTE de 2011 dice que las máquinas de estilo suizo se clasifican por su capacidad máxima de barra, generalmente de 2 mm a 38 mm. El mismo artículo sugiere el proceso para cualquier pieza que pueda mecanizarse a partir de una barra de 1¼ de pulgada (aproximadamente 32 mm) o menos. Las máquinas Index Traub del artículo CTE 2025 tienen holguras de husillo de 13, 20 y 32 mm. Una máquina tipo suiza debe estar dimensionada para el trabajo, porque la barra pasa por un casquillo guía de tamaño fijo. Por encima de la capacidad de la máquina en cuestión, el torneado convencional toma el relevo.
Ejemplos resueltos
| Pieza | Longitud ÷ diámetro | Ruta probable |
|---|---|---|
| Pasador de 6 mm, 40 mm de largo, repetir pedidos | 6.7 | Candidato suizo |
| Eje de 3 mm, 45 mm de largo | 15 | suizo |
| Pasador 316L de 12 mm, 30 mm de largo | 2.5 | Cabezal convencional o fijo, a menos que se necesiten muchos agujeros transversales y planos |
| Casquillo de 40 mm, 30 mm de largo | 0.75 | Convencional |
| Brida de 50 mm, 20 mm de largo | 0.4 | Convencional, ya que es más grande que el habitual clase 32 mm |
Estas son nuestras propias ilustraciones de las reglas anteriores. La tolerancia, las características y la cantidad pueden cambiar la respuesta de un dibujo determinado.
Barras y máquina convertible
El casquillo guía establece un requisito en la barra. Un gerente técnico de ventas de Index le dijo a CTE que la culata tiene que estar muy recta para deslizarse a través del casquillo, lo que en la práctica significa barra de tierra. La barra molida cuesta más: el informe del taller de 2010 la sitúa en hasta cuatro veces el precio del material estirado en frío. El mismo informe señala que algunos proveedores sostienen barras estiradas en frío ordinarias con la precisión suficiente para pasar a través de un casquillo guía, por lo que la barra rectificada es la opción predeterminada y no la única. BSSA también señala que las barras austeníticas estiradas en frío pueden ser más difíciles de mecanizar que las barras recocidas.
La línea entre las dos rutas también es más suave de lo que parece. Algunas máquinas de tipo suizo se convierten al modo de cabezal fijo quitando la carcasa del casquillo. Esto lleva entre 10 y 15 minutos en los modelos Index. El informe de 2010 da aproximadamente 3 horas para cambiar el Tsugami BE20 de ese taller del modo de casquillo guía al modo de mandril, así que pregunte cuánto tiempo lleva el cambio en la máquina que utiliza su proveedor. Marubeni Citizen afirma que sus máquinas pueden procesar piezas cortas de hasta 50,8 mm (2 pulgadas) a partir de barras ordinarias sin material molido. Production Machining señala que estos convertibles se adaptan a piezas que no cumplen con las relaciones de longitud a diámetro del verdadero trabajo suizo.
Los casquillos guía adaptables aflojan el requisito de la barra desde el otro lado. Citizen informa que su casquillo ajustado por aire puede compensar desviaciones del diámetro de la barra de hasta 0,203 mm (0,008 pulgadas), por lo que se puede utilizar barra sin rectificar en algunos trabajos.
Torno-fresa y cabezal fijo en lugar de
Una pieza corta no necesita casquillo. El artículo de Modern Machine Shop de 2007 dice que las piezas con relaciones longitud-diámetro más bajas pueden mecanizarse económicamente en tornos-fresadores, que tienen un cabezal fijo. Cita al director general de Index, un fabricante de tornos y molinos. Dice que sus estudios encontraron que entre el 70 y el 80 por ciento del 1¼ del trabajo asignado a máquinas suizas también se podía realizar de forma rápida y precisa en máquinas de cabezal fijo. Esta es la cifra de un constructor para sus propias máquinas, así que utilícela como una razón para solicitar ambas rutas, no como regla general.
El director ejecutivo de Index añade que una torreta de cabezal fijo puede suministrar más potencia para fresar que una máquina suiza. El informe del taller de 2010 dice que su torno CNC alimentado por barras sigue siendo una opción viable cuando los tamaños de lote son de cientos, no se necesita fresado o las piezas de trabajo son bastante grandes. Para un mismo dibujo, la relación, las características y la cantidad deciden entre las máquinas.
Características y manejo
Una máquina de tipo suizo generalmente lleva herramientas activas, un subhusillo y una estación de herramientas de cara posterior, por lo que los agujeros transversales, los planos, las ranuras y el trabajo de cara posterior se realizan en el mismo ciclo. El artículo de Modern Machine Shop de 1999 señala que esta máquina compite con los procesos de configuración múltiple, donde una pieza en bruto torneada pasa a una segunda máquina. Una menor manipulación ahorra tiempo y elimina las posibilidades de error. CTE añade que las operaciones que previenen o eliminan las rebabas en la máquina pueden ahorrar un desbarbado secundario. Los tornos convencionales con herramientas motorizadas también pueden terminar piezas en una sola configuración, por lo que es posible que una pieza con pocas características no necesite la ruta suiza.
El artículo de 1999 también defiende los lotes pequeños: el cambio de un trabajo al siguiente es rápido, por lo que las tiradas cortas siguen siendo económicas. Úselo por la lógica, no por los precios de las máquinas que menciona.
Costo, Volumen y Desperdicio de Barra
El precio de la máquina es solo una parte del costo. La barra y la barra sobrante se suman, y el informe de la tienda de 2010 pone números en ambas. Ninguna fuente neutral que leímos proporciona una cantidad de equilibrio, así que pida a los proveedores que coticen ambas rutas cuando la cantidad pueda ser adecuada para cualquiera de ellas.
| Generador de costos | Lo que informa la fuente | Qué significa para el precio de la pieza |
|---|---|---|
| Barra de tierra | Hasta cuatro veces el costo del material estirado en frío | El costo del material es mayor en la ruta guía-casquillo a menos que la barra estirada en frío pueda funcionar |
| Resto de barra | 10 pulgadas con casquillo guía, 4 a 5 pulgadas como mandril, en una máquina | Más barra sin usar por barra en la ruta guía-casquillo; la mayoría de los restos se reciclan |
| Tamaño del lote y características | Un torno alimentado por barras sigue siendo viable en cientos de piezas sin fresado, o con piezas bastante grandes | El torneado convencional puede ganar cuando la pieza es simple |
Las cifras de costo de barras y remanentes provienen de las máquinas Tsugami de un taller en un informe de aproximadamente 2010, así que trátelas como un ejemplo del efecto y no como una lista de precios.
Girando 304, 316L y 17-4PH
El manual de mecanizado SSINA clasifica las series 200 y 300 como los aceros inoxidables más duros de mecanizar, principalmente debido a su gomosidad y, en segundo lugar, debido a su rápido endurecimiento por trabajo. BSSA añade una pobre rotura de viruta, una baja conductividad térmica que permite que se acumule calor en la herramienta y una alta expansión térmica que puede alterar el control de tolerancia.
La siguiente guía ayuda en cualquier tipo de máquina:
- Mantenga una alimentación positiva y evite demorarse, porque frotar una superficie de trabajo la endurece (SSINA).
- Mantenga las herramientas afiladas y el saliente corto (SSINA). El casquillo suizo hace la segunda parte por diseño.
- Planifique el control de viruta, ya que BSSA enumera una rotura de viruta deficiente entre los grados austeníticos. En una sección sobre funcionamiento sin supervisión, CTE advierte que los materiales gomosos pueden acumular virutas que interfieren con la herramienta y romperla, y que las virutas y el refrigerante empujados hacia el interior del casquillo guía pueden rayar la barra o impedir que se sujete. Un blog de Modern Machine Shop de 2013 dice que el fluido de corte en una máquina suiza suele ser aceite en lugar de agua.
El grado también importa. SSINA sitúa el mecanizado libre del 303 entre un 25 y un 30 por ciento más rápido que 304, y BSSA le otorga un índice de maquinabilidad de 0,85 frente a 0,52 para 304 en estado recocido. SSINA también advierte que las calidades de mecanizado libre ceden cierta resistencia a la corrosión y normalmente no se utilizan cuando sigue la soldadura o el conformado en frío. Profab se convierte en 304, 316L y 17-4PH. 316 y 316L se eligen por su resistencia al cloruro. BSSA señala que 17-4PH se puede mecanizar en la condición tratada con solución y envejecer posteriormente, lo que limita las incrustaciones y la distorsión, y que se debe considerar el mecanizado en la condición final tratada térmicamente cuando se requieren tolerancias más estrechas. Decide ese orden con el dibujo en mano.
Qué limita la tolerancia en una pieza torneada
Ninguna ruta tiene una tolerancia estricta por defecto, y en una máquina suiza la barra es parte de la respuesta. Un artículo de CTE de 2011, coescrito por un gerente de ventas de Citizen, dice que una máquina de estilo suizo puede contener el 60 por ciento de la tolerancia del material en barras. Si la barra varía 0,001 pulgadas (0,025 mm), la pieza puede variar hasta 0,0006 pulgadas (0,015 mm). CTE dice que la parte difícil es un diámetro constante a lo largo de toda la barra: se puede ajustar una barra que tiene un tamaño inferior al mismo en la misma cantidad en todo momento. También solicita una barra con un arco de menos de 0,001 pulgadas por 12 pulgadas y dice que una barra no redonda proporciona una pieza no redonda. Pregunte al proveedor qué barra y máquina utiliza.
El artículo de 1999 de Modern Machine Shop agrega que el torneado suizo realiza cada corte hasta la profundidad de acabado, sin secuencia de desbaste, semiacabado y acabado, por lo que hay menos espacio para corregir un proceso de deriva. Profab normalmente mantiene diámetros torneados de ±0,01 mm y nuestra página enCNC tolerancias en acero inoxidableestablece lo que eso significa para un dibujo. Marque los diámetros que importan para poder comparar la ruta con ellos.
Una orden de decisión para piezas pequeñas de acero inoxidable
- Diámetro:por encima de la capacidad de barra de la máquina suiza disponible (normalmente unas 32 mm, catalogadas hasta 38 mm), elegir convencional.
- Longitud ÷ diámetro:de aproximadamente 3:1 a 4:1, considere suizo. Debajo de eso, una máquina de cabezal fijo o convencional es una opción.
- Características:muchos agujeros transversales, planos u operaciones de back-end favorecen a los suizos, y una pieza torneada simple no.
- Cantidad y barra:los lotes pequeños pueden resultar económicos en Suiza, pero la barra molida y los restos de barra agregan costos, así que solicite una cotización en ambas rutas cuando la cantidad pueda ser adecuada para cualquiera de las dos.
- Grado y tolerancia:anote 316L o 17-4PH y los diámetros críticos antes de que se arregle la ruta, y pregunte qué barra utiliza el proveedor.
Qué enviar para obtener una cotización de pieza torneada
Profab Machine convierte piezas de acero inoxidable según sus planos en nuestra tienda en Fenghua, Ningbo. Revisamos cada dibujo y confirmamos la ruta de giro antes de cotizar. Vea nuestroCNC piezas giratoriaspara tipos de piezas. Enviar:
- Un plano o muestra, con el diámetro y longitud de cada pieza
- Diámetros críticos, tolerancias y roscas
- Número de características: agujeros transversales, caras planas, ranuras, roscas
- Cantidad por pedido y pedidos repetidos esperados
- Grado (304, 316L, 17-4PH) y cualquier acabado
Conclusión
El torneado suizo se adapta a piezas delgadas de acero inoxidable, de aproximadamente 3:1 a 4:1 de longitud a diámetro, dentro de la capacidad de barra de la máquina. El torneado convencional o con cabezal fijo se adapta a piezas cortas, más grandes o únicas. Verifique primero la relación y el diámetro, luego el grado, la barra y la cantidad. Si tiene un dibujo, envíe la lista anterior a Profab Machine y confirmaremos el proceso antes de cotizar. Nuestra guía paraCNC diseño para acero inoxidablemuestra qué características agregan tiempo de mecanizado.
Fuentes
- CTE, "Deje que la precisión sea su guía" (junio/julio de 2025)
- CTE, "Hecho en Suiza" (2011)
- SSINA, Manual de mecanizado de acero inoxidable
- Taller mecánico moderno, "Considere L:D al elegir un torno para piezas pequeñas" (2007)
- Taller de máquinas moderno, "Apostando por un tipo suizo" (1999)
- Taller de máquinas modernas, "Reconociendo la ventaja suiza" (informe del taller de 2010)
- Taller de máquinas modernas, "En qué se diferencia el mecanizado tipo suizo" (blog de 2013)
- Mecanizado de producción, "Los modelos suizos ofrecen ventajas más allá de la relojería" (2020)
- BSSA, influencia de la familia de acero en la maquinabilidad
