Superficie más suave y brillante
Los picos rugosos se disuelven primero, por lo que una superficie mecanizada se vuelve más suave y brillante sin necesidad de pulir.

El acero inoxidable mecanizado puede verse limpio y aún tener microrebabas y picos ásperos que una rueda pulidora no puede alcanzar. En un baño de electrolito, el electropulido disuelve primero esos puntos altos, lo que deja una superficie más suave y brillante. Profab Machine ofrece electropulido de acero inoxidable para piezas 304 y 316L, con pasivación disponible bajo pedido.
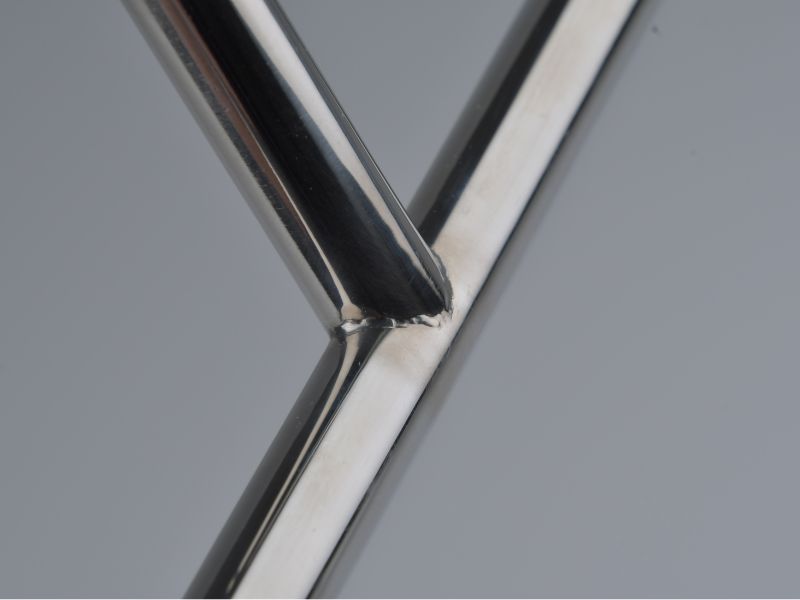
El electropulido de acero inoxidable es un acabado electroquímico que disuelve una capa delgada de la superficie de una pieza y toma primero los puntos altos microscópicos.
La pieza cuelga de una rejilla como ánodo en un baño de electrolito ácido y la corriente directa fluye hacia un cátodo. El metal sale de la superficie de la pieza. La corriente se concentra en picos y rebabas, por lo que se disuelven más rápido que los valles y los niveles de la superficie.
Sólo se retira una fina capa, y la cantidad depende del baño, el tiempo y la superficie de partida. El resultado es suave y brillante, sin manchas de metal ni abrasivo en la superficie. También deja una superficie enriquecida con cromo, que es la capa pasiva en la que se basa el acero inoxidable.
El acabado se adapta a 304 y 316L. Los grados de mecanizado libre, como el 303, no son adecuados porque sus inclusiones de azufre se perforan en el baño, así que indique el grado cuando cotice.
El electropulido suaviza e ilumina una superficie mecanizada y suaviza las microrebabas. La última tarjeta enumera lo que no soluciona.
Los picos rugosos se disuelven primero, por lo que una superficie mecanizada se vuelve más suave y brillante sin necesidad de pulir.
Las finas rebabas dejadas por el mecanizado o el corte se disuelven en sus puntas. Los bordes afilados se redondean ligeramente y las rebabas más grandes aún deben eliminarse primero.
Current encuentra huecos, agujeros transversales y formas curvas que una rueda pulidora no puede tocar. Los agujeros ciegos profundos y los orificios estrechos reciben menos corriente, así que márquelos en el dibujo.
La bañera elimina el metal en lugar de empujarlo. No se frota nada sobre la superficie y no queda arena ni compuesto.
La superficie que queda es rica en cromo, el elemento detrás de la capa protectora del acero inoxidable. La pasivación puede realizarse previa solicitud.
El electropulido no elimina rayones profundos, abolladuras ni defectos de soldadura, y no puede hacer que una pieza rugosa brille. El final sigue la superficie inicial.
El electropulido es el único acabado que suaviza disolviendo el metal, mientras que el pulido espejo lo desgasta, la pasivación solo lo limpia y el granallado lo vuelve áspero.
| Acabado | Cómo se hace | Aspecto de la superficie | Mejor para | Reloj para |
|---|---|---|---|---|
| Electropulido | Electroquímico: un baño disuelve una fina capa superficial | Suave y brillante, rebabas suavizadas | Piezas con huecos, orificios transversales y rebabas finas después del mecanizado | Arañazos profundos y defectos de soldadura permanecen |
| Pulido espejo | Mecánico: abrasivos graduados, luego pulido con compuestos | Plano y altamente reflectante | Herrajes visibles y caras decorativas | Necesita superficies accesibles y puede dejar abrasivo en la superficie |
| Pasivado | Químico: el tratamiento con ácido elimina el hierro libre | Sin cambios | Restauración de la superficie protectora después del mecanizado | No alisa, abrillanta ni elimina rebabas |
| Granallado | Perlas de vidrio o cerámica en una corriente de aire | Incluso mate, sin dirección | Ocultar marcas de manipulación y líneas de herramientas | Aspecto más opaco y retiene la suciedad más fácilmente |
El electropulido se aplica a menudo después del mecanizado y el acabado mecánico, y puede seguir la pasivación. Indique cada acabado en el dibujo para que se cite cada paso.
La corriente, el rack y el control deciden el resultado, y cada uno se refleja en cómo se dibuja y cotiza la pieza.
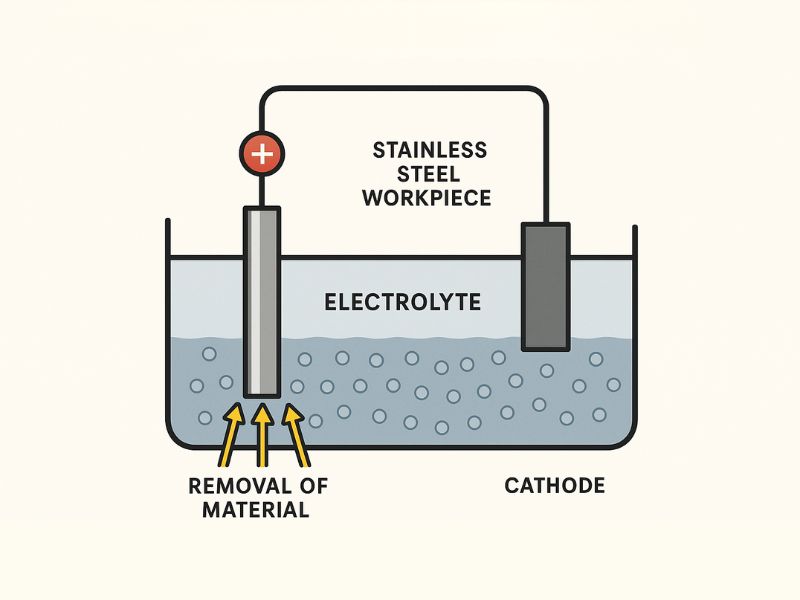
La pieza se asienta en el electrolito frente a un cátodo y la corriente pasa entre ellos. El metal sale de la superficie de la pieza, por lo que no se agrega ningún recubrimiento.
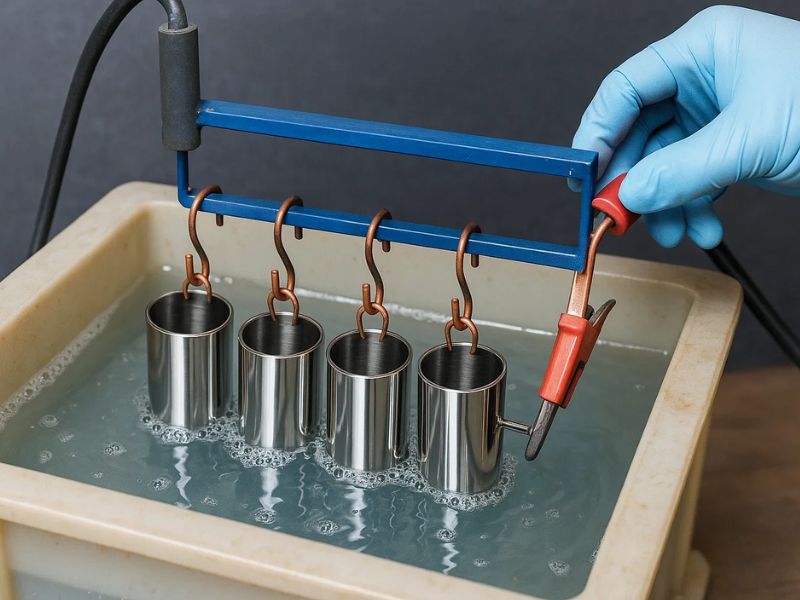
Las piezas cuelgan de ganchos de contacto que transportan la corriente. Cada gancho deja una pequeña marca de contacto sin pulir, por lo que el dibujo debe indicar dónde es aceptable una marca.
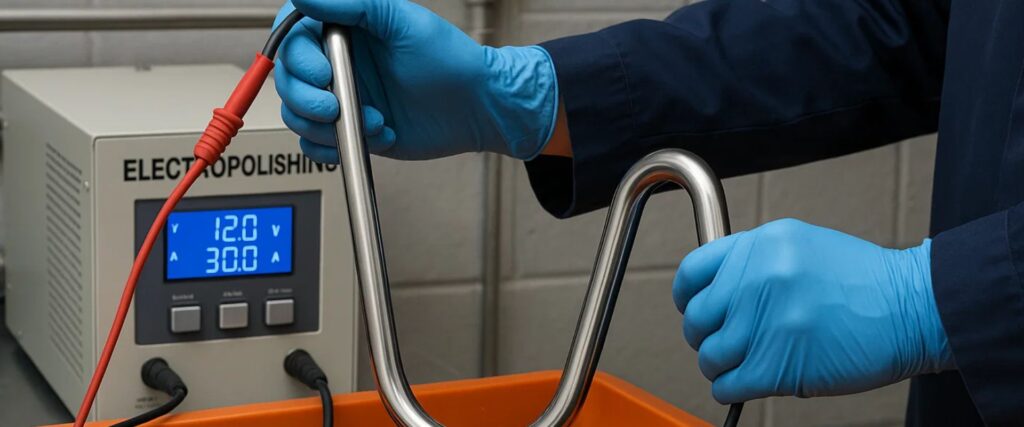
La corriente, la temperatura del baño y el tiempo establecen cuánto se elimina y qué tan brillante se vuelve la superficie. Las paredes finas y los bordes finos requieren un tratamiento más ligero.
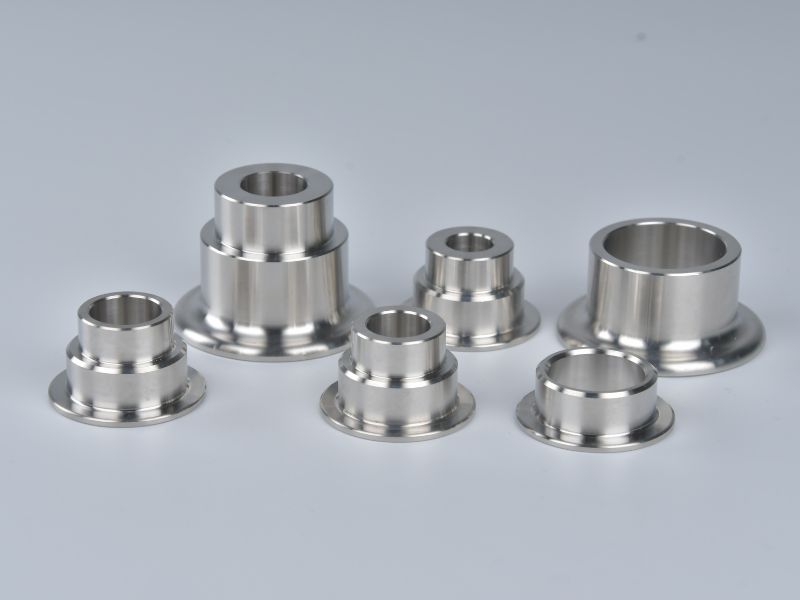
Las piezas se enjuagan y secan después del baño y la pasivación está disponible a pedido. Los bordes ligeramente redondeados y las marcas de las rejillas son normales.
El acero inoxidable cabezas de articulación, las abrazaderas, los accesorios y los herrajes mecanizados se electropulen cuando las rebabas finas o los huecos son importantes, o cuando las piezas se someten a un servicio húmedo o marino.
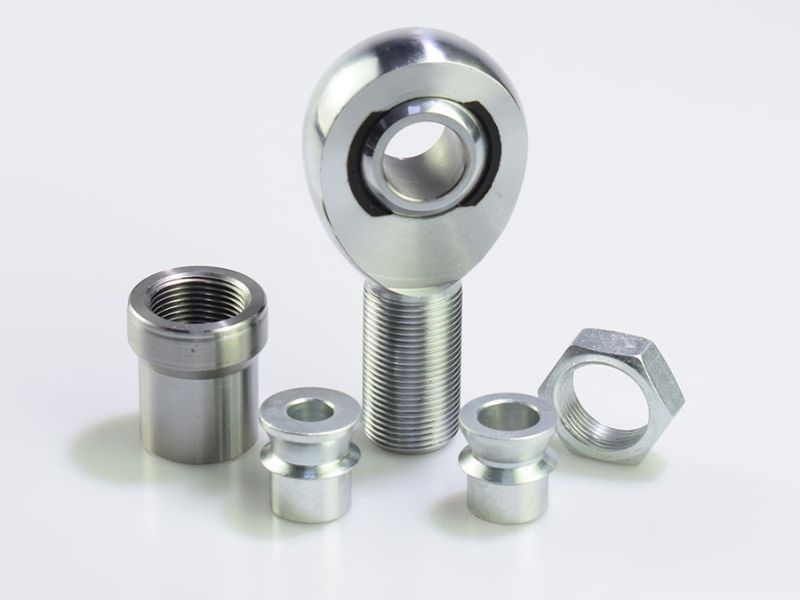
El cuerpo y el vástago están suavizados en los varillajes para servicio húmedo o marino. El orificio y el asiento del cojinete se enmascaran o se dejan tal como están mecanizados.
Acero inoxidable cabezas de articulación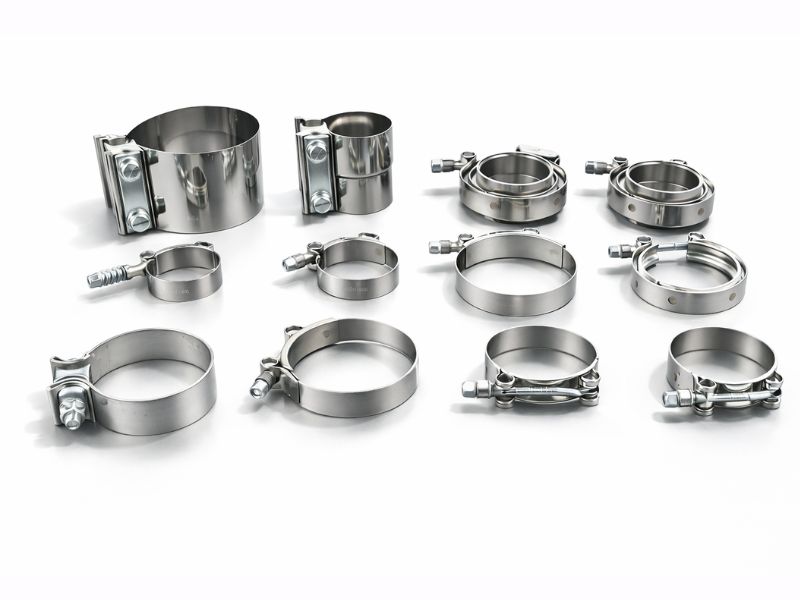
Las bandas de sujeción y las carcasas pierden rebabas finas al cortar y formar. El hilo queda enmascarado cuando su ajuste es importante.
Abrazaderas de acero inoxidable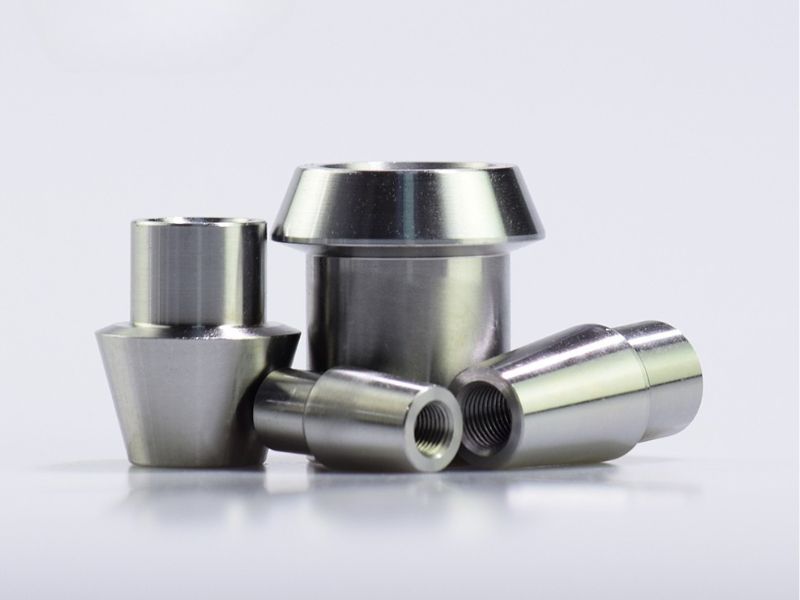
Los herrajes torneados con orificios transversales y escalones internos obtienen una superficie más lisa que la que puede ofrecer una rueda. Las caras de sellado mantienen su tamaño mecanizado.
Accesorios para tubos de acero inoxidable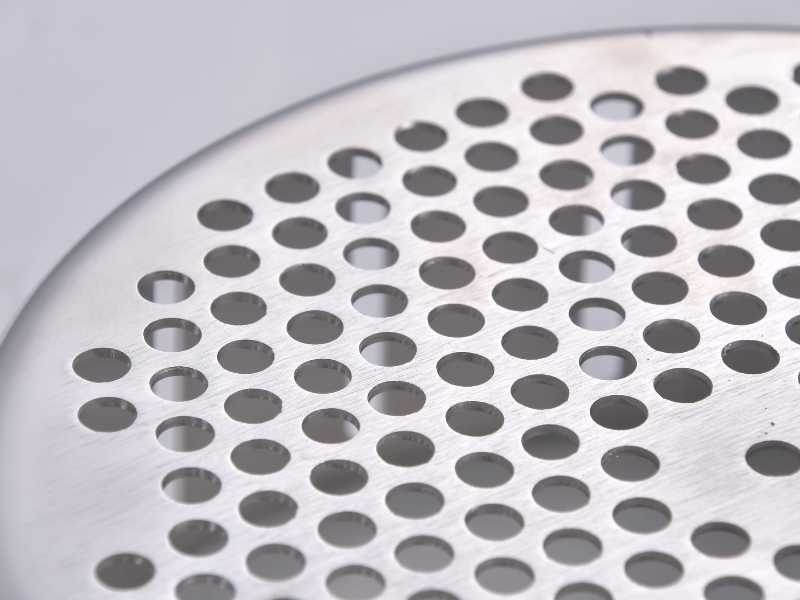
Los soportes, placas y herrajes mecanizados con muchos orificios pequeños se alisan después del último corte. Las caras coincidentes permanecen como mecanizadas.
Piezas CNC personalizadasEl baño termina cada superficie que alcanza, por lo que el dibujo decide qué superficies importan y dónde puede tocar la rejilla.
Escribir electropulido sobre el dibujo con la calidad y marcar las caras visibles. El baño sigue la superficie inicial, por lo que un mecanizado suave proporciona un resultado más brillante.
Suelde cordones, salpicaduras y pulimento de tinte térmico a una velocidad diferente a la del metal base. Muélelos hasta que queden suaves antes del baño para que se mezclen.
El punto de contacto queda sin pulir y puede marcar. Nombra un punto, como una rosca interna, un extremo o una superficie oculta.
El gas y la solución deben entrar y salir de los huecos. Una cavidad cerrada o un agujero ciego profundo se pule mal, así que agregue un orificio de ventilación o drenaje donde el diseño lo permita.
Las roscas, los ajustes a presión y las caras del sello se pueden enmascarar para mantener su tamaño. Enumere cada uno, porque el enmascaramiento agrega trabajo y costo a las piezas pequeñas.
Se retira una capa delgada de cada superficie expuesta y se redondean ligeramente los bordes afilados. Indique si una característica tolerada se enmascara o se mide después del acabado.
El electropulido viene después del último corte y la última soldadura, y cada paso está etiquetado con el lugar donde ocurre.
Un ingeniero lee la nota de acabado, la calidad, las caras visibles y los puntos de bastidor y enmascaramiento antes de cotizar la pieza.
Las piezas se mecanizan a medida con superficies lisas y un radio pequeño en los bordes visibles, porque el baño sigue la superficie de donde parte.
Las piezas cuelgan de rejillas en el baño de electrolito y la corriente disuelve los puntos altos hasta que la superficie queda lisa y brillante.
La solución se enjuaga y las piezas se secan para que no queden residuos ni manchas de agua en la superficie brillante.
Un paso de pasivación puede seguir al baño cuando el dibujo lo requiera.
Las piezas regresan a la fábrica y se comparan con el dibujo y luego se empaquetan para proteger la superficie terminada.
Elija el acabado según lo que tiene que hacer la pieza. Una superficie electropulida es una opción entre cuatro.
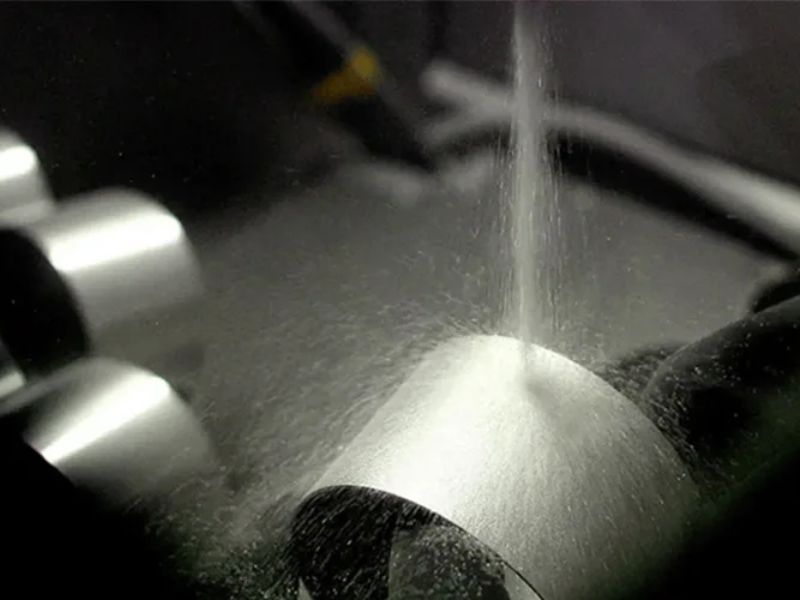
Una superficie satinada mate hecha mediante granallado, elegida cuando el bajo brillo y las marcas de manipulación ocultas son más importantes que una superficie lisa y brillante.
Acero inoxidable arenado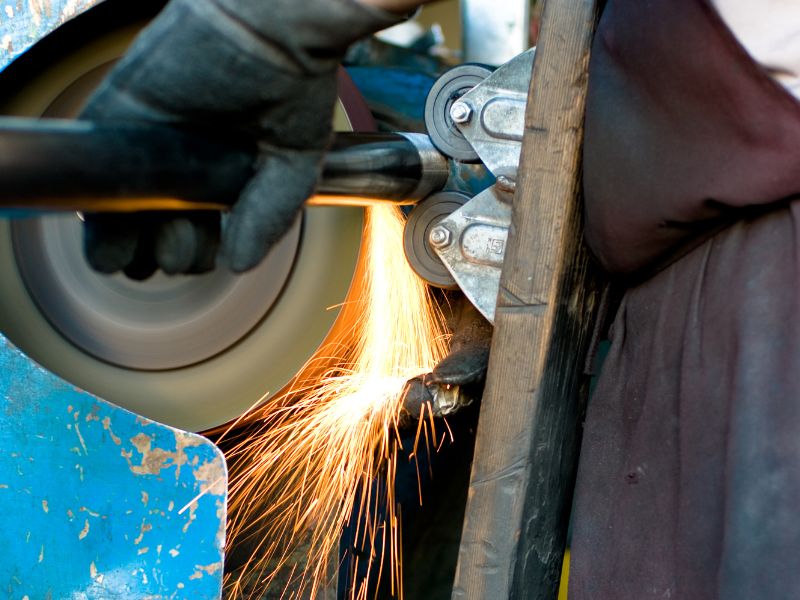
Una superficie plana y altamente reflectante hecha con arena y pulido, elegida para caras visibles donde se puede alcanzar la pieza con una rueda.
Acero inoxidable pulido espejo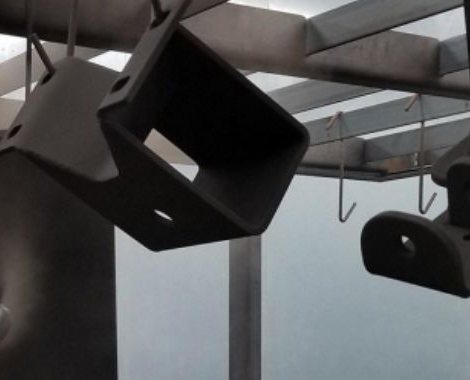
Un revestimiento coloreado y duradero sobre una superficie granallada, para piezas que no deben permanecer brillantes.
Recubrimiento en polvo de acero inoxidableEstos seis elementos permiten al ingeniero planificar el montaje, el enmascaramiento y la pasivación antes de la cotización.
La cotización luego enumera las caras terminadas, las características enmascaradas, los puntos de bastidor y cada paso que sigue.
Los compradores suelen preguntar qué repara, cuánto elimina y qué necesita la pieza antes de realizar el primer pedido.
Alisa y abrillanta la superficie. La pieza se asienta en un baño de electrolito como ánodo, la corriente disuelve una fina capa superficial y los puntos altos van primero. Las microrebabas y los picos de rugosidad se reducen y la superficie queda enriquecida con cromo. No añade recubrimiento.
Una capa muy fina, generalmente de una pequeña fracción de milímetro, fraguada por el baño, el tiempo y la superficie de partida. Para la mayoría de las piezas, el cambio es insignificante, pero es necesario prestar atención a una tolerancia estricta en un orificio o una pared delgada. Marque esas características en el dibujo para planificar la eliminación.
No. El electropulido nivela asperezas finas y rebabas, no rayones profundos, abolladuras o soldaduras deficientes. Esas marcas permanecen y pueden verse incluso más nítidas una vez que la superficie está brillante. Pula las soldaduras hasta que queden suaves y elimine las marcas profundas antes del baño, y envíe fotografías si no está seguro acerca de una superficie.
El pulido de espejos es mecánico y el electropulido es electroquímico. Una rueda pulidora desgasta la superficie con arena y compuestos, que pueden manchar el metal y dejar abrasivo. En cambio, un baño lo disuelve, por lo que no hay contacto y llega a huecos a los que la rueda no puede llegar. El pulido tipo espejo le da un aspecto más plano y reflectante.
No. El pasivado es un tratamiento químico que elimina el hierro libre y deja inalterada la forma de la superficie, por lo que no se alisa ni abrillanta. El electropulido elimina electroquímicamente una fina capa y deja una superficie enriquecida con cromo. La pasivación puede realizarse previa solicitud. Nombra cada acabado en el dibujo para que se cite ambos.
304 y 316L responden bien. Los grados de mecanizado libre, como el 303, no son adecuados porque las inclusiones de azufre que ayudan al mecanizado son atacadas en el baño y pueden dejar picaduras. Indique la calificación cuando cotice. Las piezas fundidas y los conjuntos de materiales mixtos se pulen de manera desigual, así que infórmenos si la pieza lo es.
Sí. El bastidor debe tocar la pieza para llevar corriente, y ese punto de contacto se queda sin pulir y puede mostrar una pequeña marca. Díganos dónde es aceptable una marca, como dentro de una rosca, en un extremo o en una superficie no visible, y la pieza se coloca allí.
Sí. El baño sigue la superficie de donde comienza, por lo que un mecanizado suave proporciona un resultado más brillante y las marcas de herramientas pesadas permanecen visibles. Los cordones de soldadura deben estar pulidos hasta quedar lisos, los bordes afilados deben tener un radio pequeño y los huecos cerrados necesitan un orificio de ventilación o drenaje para que el gas y la solución puedan moverse.
Marca las caras a electropulir, los puntos de cremallera y las características a enmascarar, y adjunta una muestra o una foto de la superficie que esperas. Un ingeniero revisa el dibujo antes de enviar la cotización.
Utilizamos cookies para hacer funcionar este sitio, medir su uso y mostrar anuncios relevantes. Puede aceptar todas, rechazar todas las no esenciales o elegir por categoría. Política de privacidad