Aspecto reflectante brillante
La superficie refleja la luz como un espejo, lo que se adapta a las partes visibles de equipos, embarcaciones y accesorios.

El acero inoxidable pulido espejo se muele con un grano cada vez más fino hasta que desaparece el patrón de rayado y luego se pule con compuestos hasta obtener una superficie brillante y reflectante. Esa superficie muestra todos los defectos que hay debajo. Profab Machine ofrece pulido espejo para piezas mecanizadas de acero inoxidable CNC en 304 y 316L, con pasivación después del pulido.
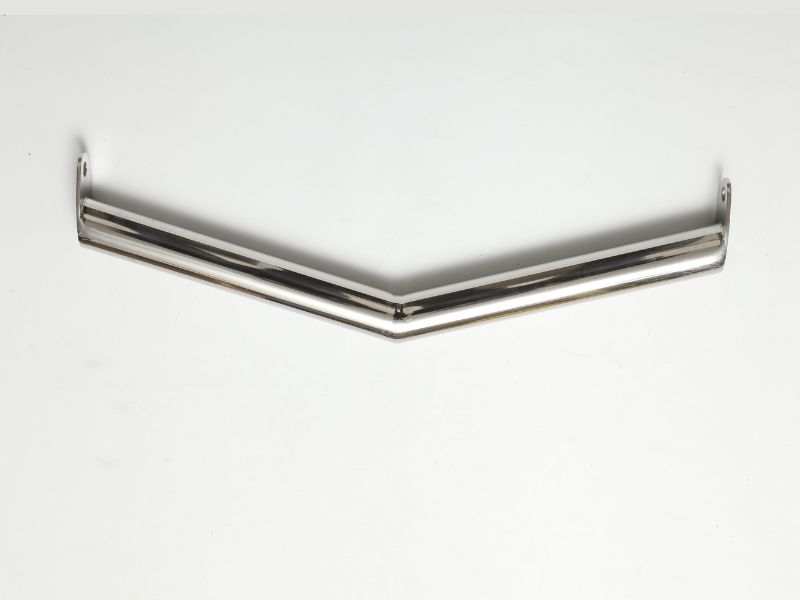
El acero inoxidable pulido espejo es una pieza cuya superficie ha sido esmerilada y pulida hasta que se refleja como un espejo, sin líneas de arena visibles.
El aspecto se denomina comúnmente acabado n.° 8 o acabado de espejo. Se elabora trabajando con abrasivos de grueso a fino y luego puliendo con compuestos de pulido sobre ruedas blandas. Cada etapa elimina el rasguño dejado por la anterior.
El resultado no es direccional, por lo que la superficie se ve igual desde cualquier ángulo, a diferencia de las líneas de un acabado cepillado. Refleja su entorno, por lo que los rayones, las uniones de soldadura y las marcas de herramientas que un acabado mate ocultaría se muestran claramente.
El acabado se adapta tanto a 304 como a 316L. Para agua salada o cloruros, el grado importa más que el pulido, así que elija 316L.
Un acabado de espejo le da a la pieza una apariencia brillante y suave y una sensación de pulido. También muestra fallas y la última tarjeta enumera sus límites.
La superficie refleja la luz como un espejo, lo que se adapta a las partes visibles de equipos, embarcaciones y accesorios.
Los mangos, agarraderas y rieles pierden sus líneas de herramientas, por lo que la superficie se siente suave en la mano.
A diferencia del acero inoxidable cepillado, el acabado no tiene líneas, por lo que el aspecto es el mismo en cualquier dirección que se gire la pieza.
Primero aprueba una muestra pulida y luego los lotes se comparan con esa muestra.
La pasivación después del pulido restaura la superficie protectora que perturba el esmerilado y el pulido.
El pulido no agrega resistencia a la corrosión por sí solo, no rellena abolladuras ni oculta rayones. Las huellas dactilares y las manchas de agua también se notan más en una superficie de espejo que en una mate.
El pulido espejo es un acabado mecánico con una superficie reflectante, mientras que los acabados cepillados y granallados son mate y el electropulido es electroquímico.
| Acabado | Cómo se hace | Aspecto de la superficie | Mejor para | Reloj para |
|---|---|---|---|---|
| Pulido espejo | Abrasivos graduados, luego pulido con compuestos | Brillante, reflectante, sin líneas | Herrajes visibles, manijas y piezas decorativas | Muestra cada rasguño, marca de soldadura y huella digital |
| Cepillado | Banda o almohadilla abrasiva trabajada en una dirección | Satén con finas líneas paralelas | Paneles, cubiertas y manijas donde el deslumbramiento debe permanecer bajo | Las líneas corren en un sentido, por lo que deben coincidir entre las piezas |
| Granallado | Perlas de vidrio o cerámica en una corriente de aire | Incluso mate, sin dirección | Carcasas y piezas que deben ocultar marcas de manipulación | Aspecto más opaco y retiene la suciedad más fácilmente que una superficie pulida |
| Electropulido | Electroquímico: un baño disuelve una fina capa superficial | Lisa y brillante, menos parecida a un espejo que una superficie pulida | Piezas que necesitan una superficie lisa después del mecanizado | No nivela rayones profundos ni marcas de soldadura intensas |
El pulido mecánico puede ir seguido de un electropulido a pedido cuando una pieza necesita tanto el aspecto como una superficie más suave. El electropulido se ofrece como acabado propio.
Las etapas de arena eliminan los rayones y las etapas de pulido aportan brillo, por lo que el acabado depende de ambas.
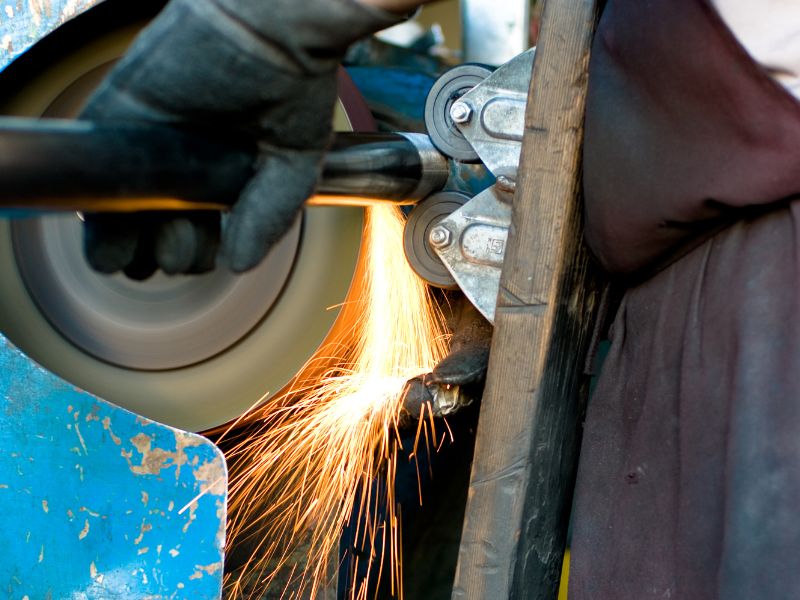
Cada grano elimina el patrón de rayado del anterior, de grueso a fino. Un rasguño que sobrevive hasta la etapa de pulido se muestra en el espejo, por lo que no se salta ninguna etapa.
Un compuesto de corte aclara las últimas líneas finas y un compuesto de acabado en una rueda más suave resalta el reflejo. Las piezas delgadas necesitan poco calor y una ligera presión, así que indique el espesor de la pared cuando cotice.
Las piezas cabezas de articulación de acero inoxidable, cornamusas para embarcaciones, grilletes y piezas mecanizadas personalizadas se pulen al ver o manipular la pieza. Cada tarjeta dice lo que queda tal como está mecanizado.
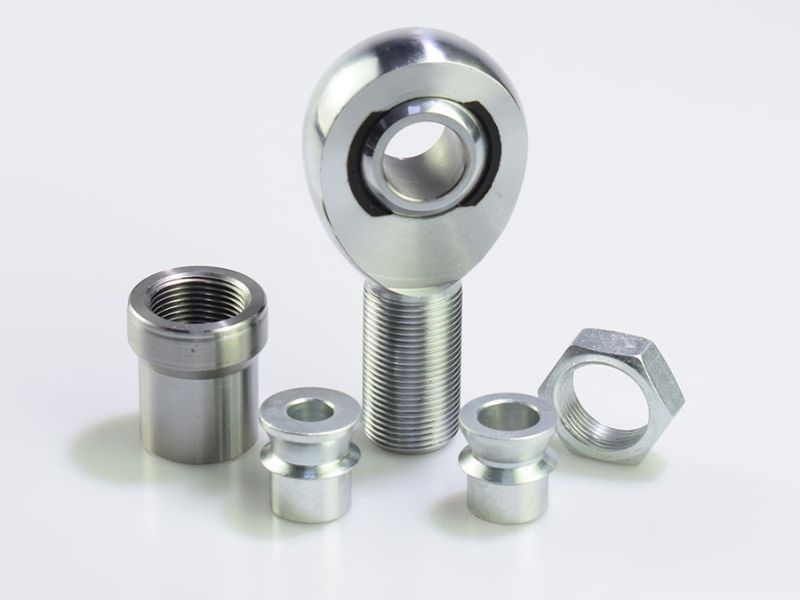
El cuerpo y el vástago se pulen en los eslabones expuestos. El orificio y el asiento del cojinete permanecen mecanizados.
Acero inoxidable cabezas de articulación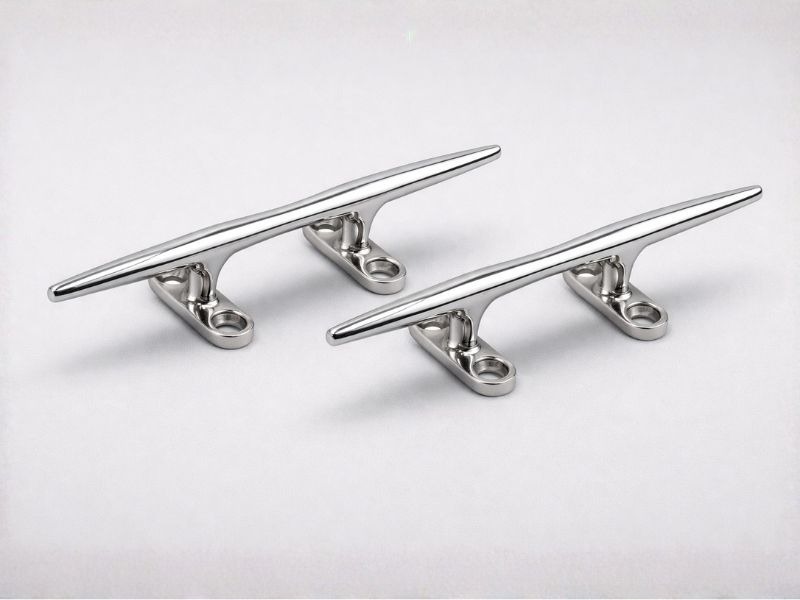
La bocina y la base están pulidas en los herrajes de la plataforma que permanecen a la vista. Los orificios de montaje mantienen su tamaño mecanizado.
Cornamusas para barcos de acero inoxidable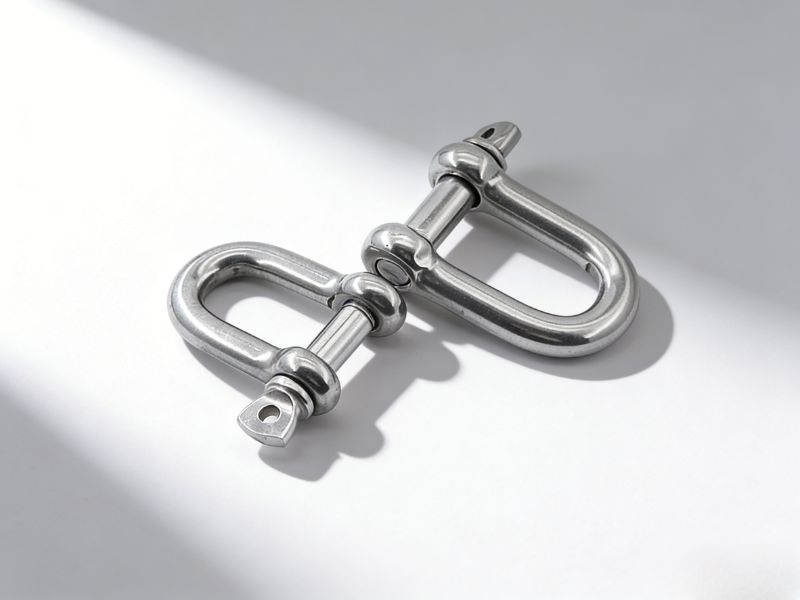
La proa y la patilla están pulidas en aparejos marinos y decorativos. La rosca del pasador y el orificio permanecen como mecanizados.
Grilletes de acero inoxidable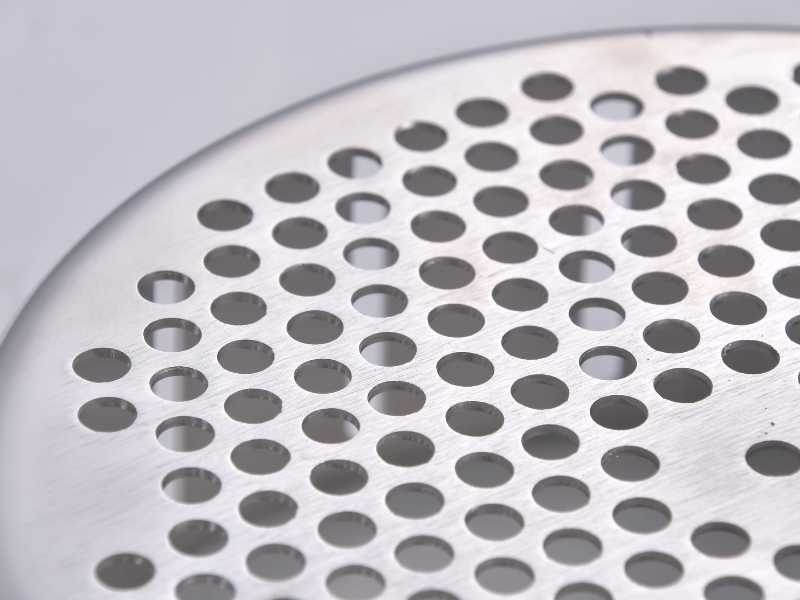
Las manijas, perillas, cubiertas y molduras maquinadas están pulidas en sus caras visibles. Las caras coincidentes permanecen como mecanizadas.
Piezas CNC personalizadasUn acabado de espejo muestra cada defecto en la superficie, por lo que la pieza y el dibujo deben prepararse para ello.
Las marcas profundas de herramientas, los rayones y las abolladuras sobreviven a las etapas de lijado a menos que se eliminen primero. Indique qué caras son visibles para que reciban el mayor cuidado de mecanizado.
Los cordones de soldadura, las salpicaduras y el tinte térmico se rectifican al ras antes del pulido. Una soldadura elevada o picada se muestra como una línea opaca en el espejo.
Los bordes afilados se enrollan y adelgazan bajo una rueda pulidora. Un pequeño radio en los bordes visibles se pule uniformemente, así que indíquelo en el dibujo.
El esmerilado y el pulido eliminan una pequeña cantidad de material. Indique si una cara con tolerancia se pule y mide después o se deja tal como se mecaniza.
Los asientos de los rodamientos, las roscas, las caras del sello y los ajustes a presión normalmente se dejan sin pulir. Marca cada característica que debe mantener su tamaño.
La reflexión y la turbidez dependen de la secuencia de arena y del compuesto. Una muestra pulida que usted apruebe es la referencia para cada lote.
El pulido se produce después del último corte y la última soldadura, y cada paso está etiquetado con el lugar donde ocurre.
Un ingeniero lee la nota de acabado, las caras visibles y su muestra de referencia antes de cotizar la pieza.
Las piezas se mecanizan a medida con las caras visibles dejadas lisas, porque el pulido se produce después del último corte.
Los abrasivos graduados eliminan las marcas de herramientas y las costuras de soldadura, un grano más fino a la vez.
Los compuestos de corte y acabado llevan la superficie al espejo de la muestra que usted aprobó.
Los residuos del compuesto se limpian y se ofrece pasivación después del pulido para restaurar la superficie resistente a la corrosión.
Las piezas regresan a la fábrica y se comparan con el dibujo y la muestra aprobada, luego se empaquetan para proteger las caras pulidas.
Elija el acabado según lo que tiene que hacer la pieza. Una superficie de espejo brillante es una opción entre cuatro.
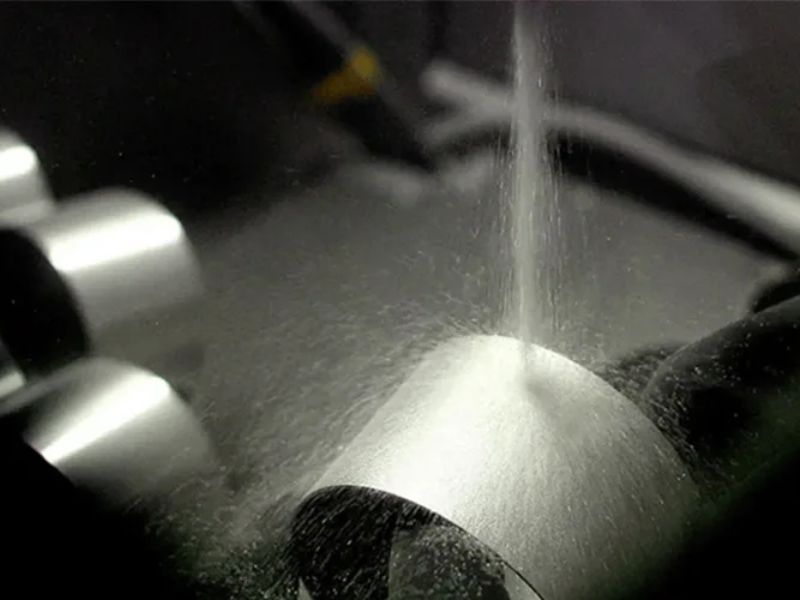
Una superficie satinada mate en lugar de reflectante, elegida cuando el deslumbramiento y las marcas de manipulación son importantes.
Acero inoxidable arenado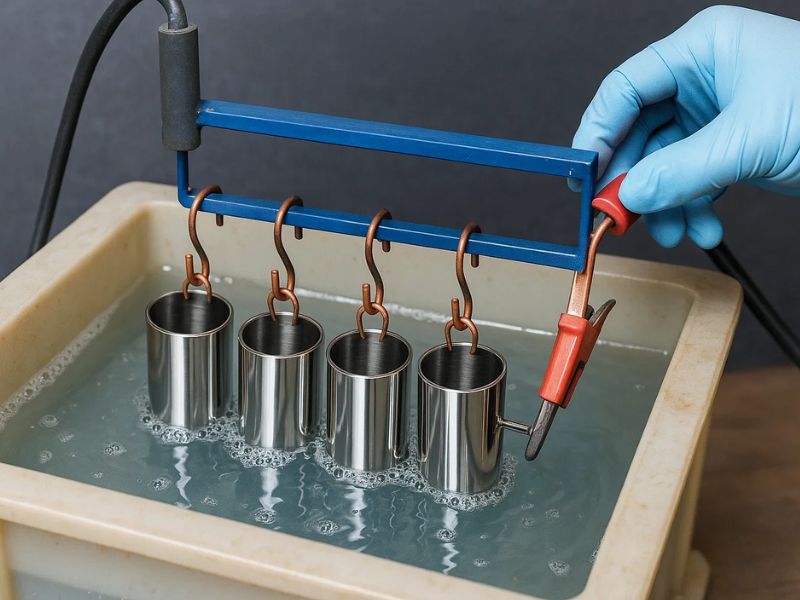
Una superficie lisa y brillante hecha electroquímicamente, utilizada donde una rueda pulidora no puede alcanzar.
Electropulido de acero inoxidable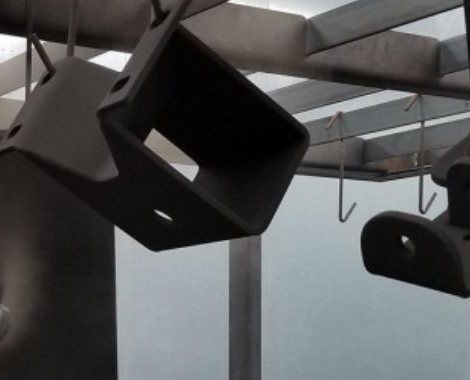
Un revestimiento coloreado y duradero sobre una superficie granallada, para piezas que no deben permanecer brillantes.
Recubrimiento en polvo de acero inoxidableEstos seis elementos permiten al ingeniero planificar la secuencia de arena, el pulido y la pasivación antes de la cotización.
La cotización luego enumera las caras pulidas, las características que se dejaron tal como se mecanizaron y cada paso que sigue.
Los compradores suelen preguntar sobre el método, las dimensiones, la pasivación y lo que necesita la pieza antes de realizar el primer pedido.
Se diferencian en el método. El pulido de espejo es mecánico: los abrasivos graduados y los compuestos de pulido desgastan la superficie. El electropulido es electroquímico: un baño disuelve una fina capa superficial. El pulido tipo espejo da un aspecto más reflectante y elimina los rayones, mientras que el electropulido suaviza sin líneas pero no nivela los rayones profundos. Nombra el acabado que deseas en el dibujo.
Cercanos, pero no idénticos. No. 8 es el nombre que usan los compradores para un acabado de acero inoxidable brillante y reflectante no direccional, y una pieza pulida como espejo apunta a esa apariencia. El resultado depende de la secuencia de grano, el compuesto y la forma de la pieza, por lo que la muestra pulida que apruebe es la referencia para el pedido, no solo el nombre.
Ligeramente. El esmerilado y el pulido eliminan una pequeña cantidad de material y bordes afilados redondeados, por lo que las caras con tolerancia se dejan tal como mecanizadas o se miden después del pulido. Marca esas caras en el dibujo. Las secciones delgadas pueden deformarse con el calor y la presión, así que proporcione el espesor de la pared cuando solicite una cotización.
Una superficie mecanizada lisa, soldaduras al ras y sin rayones profundos. El pulido espejo muestra todos los defectos y un rasguño que sobrevive a las etapas de lijado permanece visible en el acabado. Los bordes necesitan un radio pequeño, porque los bordes afilados ruedan bajo una rueda pulidora. Díganos qué caras son visibles para que reciban la mayor atención.
Sí, cuando la resistencia a la corrosión importa. Esmerilar y pulir puede manchar la superficie y dejar rastros de hierro de herramientas y compuestos. La pasivación se ofrece después del pulido a través de nuestra red de producción para restaurar la capa protectora. Nómbrelo en el dibujo para que la cita lo incluya.
Sí. Envíe una pieza de muestra o una fotografía y la cotización puede incluir una muestra pulida para su aprobación. Luego, los lotes de producción se comparan con esa muestra. La reflexión y la turbidez dependen de la secuencia del grano, el compuesto y la forma de la pieza, por lo que la referencia es la muestra aprobada, no una descripción.
Límpielo con un paño suave, jabón suave y agua limpia, luego séquelo. Evite la lana de acero, los estropajos y la lejía, que rayan o atacan la superficie. Las huellas dactilares y las manchas de agua se ven más en un acabado de espejo que en uno mate, por lo que secar la pieza después de la limpieza mantiene el brillo.
Sí, cuando las soldaduras se rectifican al ras primero. Los cordones de soldadura, las salpicaduras y el tinte térmico se eliminan a través de las etapas de arena y se mezclan con la superficie circundante. Una soldadura elevada o picada se muestra como una línea opaca en un acabado de espejo. Las fotos de la zona soldada nos ayudan a asesorar.
Marque las caras a pulir y las características a mantener como mecanizadas, y adjunte una muestra o una foto del aspecto que desea. Un ingeniero revisa el dibujo antes de enviar la cotización.
Utilizamos cookies para hacer funcionar este sitio, medir su uso y mostrar anuncios relevantes. Puede aceptar todas, rechazar todas las no esenciales o elegir por categoría. Política de privacidad