
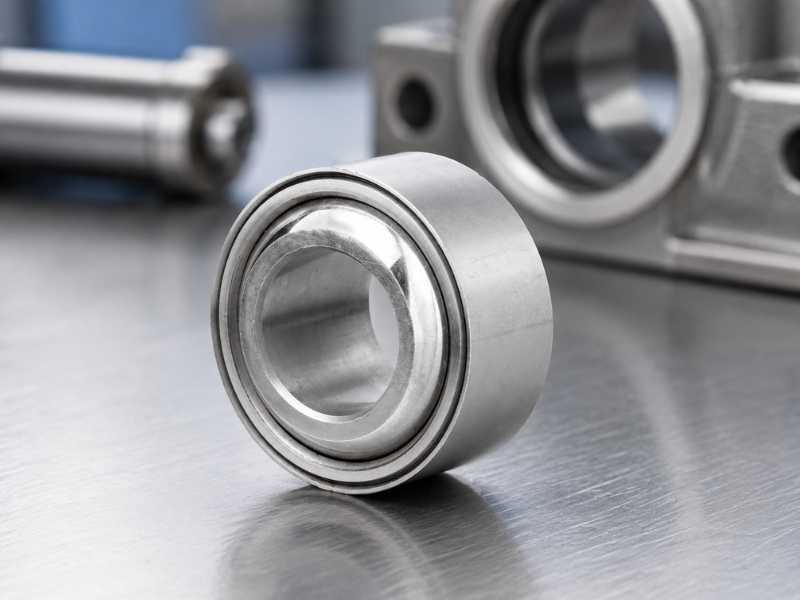
Abra un conjunto y encuentre el anillo exterior de un rótula girando libremente en el orificio de su alojamiento, y el primer instinto es culpar al rodamiento. Muchas veces no es culpa del rodamiento. El anillo exterior debe permanecer quieto. Cuando no es así, algo en el ajuste, la dirección de la carga o el material de la carcasa hacen que comience a moverse. Una vez que eso comienza, no se detiene por sí solo.
Esto es lo que lo causa, cómo confirmar qué causa se aplica a su ensamblaje y qué reparación se realiza realmente en una carcasa de acero inoxidable.
Causa 1: El ajuste de interferencia nunca fue suficiente
Esta es una causa muy común. El anillo exterior se asienta en su lugar únicamente mediante la fricción generada por la interferencia entre su OD y el orificio de la carcasa. Muy poca interferencia desde el principio, o un error de medición, y el anillo tiene un espacio que nunca debió tener.
Para rótulas radial, utilice la tabla de ajuste del fabricante de rodamientos en lugar de una abreviatura genérica de ISO. Como punto de partida, las carcasas H7 se adaptan a cargas ligeras, M7 o N7 se adaptan a cargas pesadas y N7 se adaptan a carcasas de aleación ligera. Los asientos del eje suelen ser k6 o m6 para ajustes de interferencia, mientras que algunas series requieren j6 o h6. El anillo se mueve ligeramente en cada ciclo. Esa fluencia genera finos desechos de óxido, a menudo un polvo marrón rojizo u oscuro, alrededor de la cara del orificio. Los desechos son abrasivos, por lo que ensanchan aún más el orificio, lo que aumenta la fluencia, lo que genera más desechos. El ciclo se acelera por sí solo.
Si el rodamiento ha estado girando por un tiempo, tire de él y mida el diámetro del orificio del alojamiento. ¿Más grande que la dimensión de impresión? El orificio ya se ha desgastado por la fluencia y ya no se trata de un error de instalación. Se trata de una carcasa desgastada.
En primer lugar, detectar correctamente la interferencia es una cuestión distinta de diagnosticar un ajuste que ya ha fallado. Vea nuestroGuía de instalación de ajuste a presión versus ajuste deslizantepara saber cómo dimensionar esa interferencia para diseños revestidos PTFE versus metal con metal antes de que el anillo entre.
Causa 2: Excoriación de acero inoxidable durante la instalación
Este es específico para ensamblajes de acero inoxidable y la literatura general sobre rodamientos apenas lo menciona. Presione un anillo exterior de acero inoxidable en el orificio de una carcasa de acero inoxidable sin lubricación y las dos superficies se desgastarán entre sí durante la prensa. Los puntos altos microscópicos en ambas superficies se sueldan y se rompen, dejando el área de contacto real más pequeña y rugosa de lo que sugiere la interferencia nominal.
El rodamiento se siente apretado al entrar, pero no desarrolla toda la fuerza de sujeción que predijo el cálculo de interferencia. Una superficie desgastada tiene menos área de contacto real que una superficie lisa con la misma interferencia nominal, y bajo carga esa área de contacto reducida permite que el anillo se deslice.
¿Girando poco después de una nueva instalación, con el orificio de la carcasa midiendo correctamente para imprimir? Sospechoso de agarrotamiento. Tire del rodamiento e inspeccione el OD y las superficies del orificio en busca de metal roto o manchado. Un ajuste de acero sobre acero correctamente instalado muestra una superficie lisa y bruñida debido a la operación de prensa, no material rasgado.
Causa 3: Discrepancia de expansión térmica en carcasas de aluminio o de metales mixtos
¿Carcasa de aluminio, anillo exterior de acero inoxidable? La interferencia que midió a temperatura ambiente no es la interferencia que tiene a temperatura de funcionamiento. El aluminio se expande a aproximadamente 23 µm/m°C, el acero inoxidable a aproximadamente 16 a 17 µm/m°C. A medida que el conjunto se calienta, el orificio de aluminio crece más rápido que el anillo de acero inoxidable y la interferencia se contrae.
Esto aparece como un rodamiento que funcionó bien en frío pero comienza a girar después de que el equipo ha estado funcionando por un tiempo. Si su problema de giro se correlaciona con la temperatura de funcionamiento en lugar de aparecer inmediatamente, esta es la causa probable. Los equipos de procesamiento de alimentos que ejecutan ciclos CIP a 70-80 °C experimentan esto con frecuencia, porque la variación de temperatura es grande y se repite en cada ciclo.
Causa 4: Carga en el borde por desalineación, transferencia de torsión al anillo exterior
Menos obvio y pasado por alto con frecuencia. Se supone que el anillo exterior de un rótula permanece fijo mientras que el anillo interior se articula a través de la superficie de contacto esférica. Una desalineación severa o carga en los bordes pueden aumentar la tensión de contacto y acelerar el desgaste. Con el tiempo, ese desgaste adicional puede aflojar el ajuste y aumentar la probabilidad de que el anillo se desplace, incluso si la interferencia original era aceptable. Mida el ángulo real ensamblado bajo carga y compárelo con el rango angular nominal de la serie de rodamientos.
Verifique esto midiendo la desalineación angular real en la condición ensamblada y cargada, no solo la geometría estática descargada. En o más allá del ángulo nominal del rodamiento segúnISO 12240-1? El giro es entonces un síntoma tanto de desalineación como de ajuste. Un ajuste a presión más ajustado por sí solo sólo retrasa el fallo.
Este tipo de carga en los bordes aparece con mayor frecuencia en juntas de alto ciclo y alta vibración, razón por la cualSuspensión para deportes de motor Articulaciones de brazo en Apuede funcionar cerca del límite angular nominal del rodamiento en muchos ciclos.
Opciones de reparación para un orificio de carcasa de acero inoxidable desgastado
⚠️ :Una vez que un orificio se ha desgastado por fluencia, presionar un rodamiento nuevo con la tolerancia original no soluciona nada. El nuevo rodamiento gira en el mismo orificio sobredimensionado y con el mismo horario. Dirija el orificio antes de colocar un rodamiento nuevo.
Mecanizado y manguito.Perfore la carcasa hasta obtener una dimensión redonda y limpia y presione un manguito endurecido del tamaño adecuado para restaurar el diámetro del orificio original. Esta es la solución más duradera cuando el orificio ha perdido redondez o el ajuste restante ya no es suficiente para la condición de carga. Vuelva a mecanizar la carcasa y restaure el asiento con un manguito del tamaño adecuado para recuperar la geometría del orificio original, luego verifique el ajuste final con la tabla del fabricante de rodamientos y la resistencia real de la carcasa. Para carcasas de acero inoxidable, utilice una funda de acero inoxidable o de bronce. Un manguito de acero al carbono en una carcasa de acero inoxidable crea un par galvánico si el conjunto detecta humedad, y la corrosión en la interfaz del manguito puede aflojar la reparación con el tiempo en entornos marinos o de procesamiento de alimentos.
Compuesto de retención.Un desgaste más ligero, generalmente inferior a 0,1 mm de crecimiento del orificio, requiere un compuesto de retención anaeróbico de alta resistencia que llene el espacio entre el anillo exterior OD y el orificio desgastado y se cure formando una unión rígida. No se necesita mecanizado. El problema del acero inoxidable: la mayoría de los compuestos de retención se formulan y prueban principalmente en superficies de acero y aluminio. Confirme con el fabricante del compuesto que el producto se adhiere de manera confiable al acero inoxidable pasivado. La capa de óxido de cromo que le da al acero inoxidable su resistencia a la corrosión también lo convierte enuna superficie de unión menos reactivaque el acero desnudo. La preparación de la superficie, generalmente una ligera abrasión para romper la capa pasiva seguida de la imprimación especificada por el fabricante, es más importante aquí que en el acero.
Corrija la causa raíz antes de volver a ensamblar.Si una desalineación más allá del rango angular del rodamiento (Causa 4) causó el giro, arreglar el orificio sin corregir la desalineación simplemente reinicia el reloj. Verifique el rango angular de la serie de rodamientos con la geometría ensamblada real antes de cerrar la reparación.
Antes de volver a ensamblar
Confirme el diámetro del orificio de la carcasa con la impresión. ¿Instalación nueva? Inspeccione el anillo exterior OD y la superficie del orificio en busca de marcas de rozamiento. ¿Carcasa de aluminio o un metal diferente al del rodamiento? Compruebe si el giro se correlaciona con la temperatura de funcionamiento. Mida la desalineación angular real bajo carga. Cada uno apunta a una solución diferente, y presionar un rodamiento nuevo sin identificar cuál corresponde solo compra unas semanas más antes de que se repita la misma falla.
Profab Machine proporcionaacero inoxidable rótulascon tolerancias de anillo exterior personalizadas disponibles donde los ajustes estándar no coinciden con una carcasa existente.
