
La pasivación es uno de esos pasos finales que se especifica de forma predeterminada en lugar de por criterio de ingeniería. Algunas instalaciones pasivan todo. Otros se lo saltan por completo y se preguntan por qué su equipo 316L muestra manchas de óxido al cabo de un año.
La pasivación disuelve el hierro libre y los contaminantes de la superficie que forman los depósitos en el acero inoxidable, permitiendo que la capa de óxido de cromo se reconstruya adecuadamente. Esa capa de óxido es lo que hace que el acero inoxidable sea resistente a la corrosión. Dañarlo y el acero de debajo se comporta más parecido al acero al carbono. Restáurelo e incluso los entornos agresivos no pasarán fácilmente.
La pregunta no es si la pasivación funciona. Lo hace. La pregunta es cuándo sus piezas realmente lo necesitan y cuándo omitirlo es una decisión legítima.
Después del mecanizado, siempre para servicio corrosivo
CNC el torneado, el fresado, el taladrado y el rectificado introducen contaminación de dos maneras. Primero, las partículas de hierro de la herramienta de corte se incrustan en la superficie de acero inoxidable. En segundo lugar, el calor y la presión del corte pueden agotar el cromo localmente en la superficie cortada, adelgazando la capa de óxido exactamente en las zonas donde el acabado superficial es mejor.
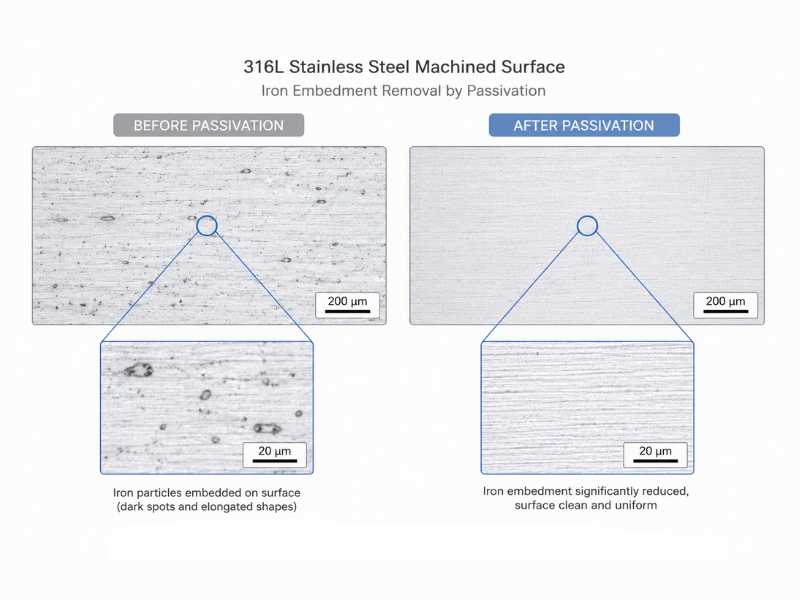
Para piezas que van a ambientes interiores secos bajo carga ligera, esta contaminación es un riesgo cosmético más que estructural. Verá manchas de óxido en la superficie, no fallas. Pero para cualquier pieza que vaya a un entorno marino, un circuito de limpieza, una línea de procesamiento de alimentos o cualquier lugar con exposición sostenida al cloruro, la contaminación por hierro que deja el mecanizado es el punto de partida de la corrosión por picaduras. La pasivación elimina ese hierro antes de que comience el servicio.
La regla práctica: si su pieza de acero inoxidable mecanizada entrará en contacto con agua salada, productos químicos de limpieza de calidad alimentaria o cualquier fluido de proceso que contenga cloruro, pasivarla. Si vive en un gabinete seco o en un ambiente interior con baja humedad, puede argumentar para omitirlo.
Una nota específica del grado que vale la pena señalar: el acero inoxidable 303, que contiene adiciones de azufre para su maquinabilidad, es más difícil de pasivar de manera efectiva porque las inclusiones de sulfuro que lo hacen fácil de mecanizar también actúan como sitios de iniciación de corrosión local que el ácido de pasivación no aborda por completo. Para ambientes corrosivos, el 303 es el material de partida incorrecto independientemente de la pasivación. Cambie a 304 o 316L y pasivación en su lugar.
Después de soldar, antes de que el conjunto entre en servicio
La soldadura causa más daño a la capa pasiva que el mecanizado. La zona afectada por el calor alrededor de una soldadura experimenta un agotamiento de cromo a medida que el cromo se agota de la matriz que rodea los límites de grano comoprecipitado de carburos de cromoallí, un proceso llamado sensibilización. El propio cordón de soldadura lleva óxidos superficiales y tintes térmicos que son menos resistentes a la corrosión que el metal base. En una soldadura de tanque o tubería 316L que ingresa a un entorno CIP, una soldadura no pasivada es el punto más débil de todo el sistema.
La pasivación después de la soldadura elimina el tinte térmico y el hierro superficial del cordón de soldadura y HAZ, lo que permite que el cromo restante forme una capa de óxido renovada. Esto es importante incluso con los aceros inoxidables de grado 'L' con bajo contenido de carbono (como 316L), que resisten la sensibilización en sí porque no hay suficiente carbono para formar los carburos de los límites del grano, pero aún necesitan que se elimine el hierro de la superficie y el tinte térmico. Si bien la pasivación no afecta la metalurgia en masa, es fundamental para restaurar una alta proporción de cromo a hierro en la superficie, eliminando posibles sitios de iniciación de la corrosión por picaduras en ambientes agresivos.
Para equipos fabricados de procesamiento de alimentos, recipientes farmacéuticos y componentes estructurales marinos, la pasivación posterior a la soldadura no es opcional en ningún sentido significativo. La mayoría de los estándares industriales para estos sectores, incluidos los estándares sanitarios 3-A para equipos alimentarios, lo exigen explícitamente.
La secuencia importa: limpiar antes de pasivar. Si el área de soldadura tiene aceite, grasa o salpicaduras de soldadura, el ácido de pasivación reaccionará con la contaminación en lugar de con la superficie del acero, y obtendrá una capa pasiva desigual o incompleta. Primero desengrasar bien, enjuagar y luego pasivar.
Después del contacto o contaminación con acero al carbono
Este es el escenario que más probablemente tomará a la gente con la guardia baja. El acero inoxidable que ha sido almacenado en una rejilla de acero al carbono, cortado con herramientas de acero al carbono que no se limpiaron o manipulado con cepillos de alambre previamente utilizados en acero dulce puede recoger partículas de hierro incrustadas solo en esos contactos, sin que se realice ningún mecanizado real.
Esas partículas de hierro incrustadas se oxidan en la superficie del acero inoxidable en presencia de humedad, produciendo lo que parece que el acero inoxidable mismo se está oxidando. Que no es. Pero el resultado visual es el mismo y, en entornos alimentarios o farmacéuticos, es un problema de cumplimiento independientemente de la causa raíz.
Cualquier pieza de acero inoxidable que haya estado en contacto con equipos, herramientas o hardware de almacenamiento de acero al carbono durante la fabricación o el tránsito debe pasivarse antes de entrar en servicio. Esto se aplica aacero inoxidable cabezas de articulación, rótulas, accesorios y cualquier otro componente de precisión que se mueva a través de una cadena de suministro que involucre entornos de metales mixtos.
Cuando la pasivación no es necesaria
Pasivar cada pieza de acero inoxidable, independientemente de su historial o aplicación, desperdicia tiempo y productos químicos sin mejorar el rendimiento frente a la corrosión de manera significativa.
Las piezas que han sido electropulidas no necesitan pasivación. El electropulido elimina más material que la pasivación, produce un acabado superficial superior y deja una capa enriquecida con cromo con mejor resistencia a la corrosión que la pasivación química. Ejecutar un paso de pasivación después del electropulido no perjudica nada, pero agrega pasos de proceso sin mejorar el rendimiento.
Las piezas utilizadas en ambientes interiores no corrosivos bajo carga mecánica no necesitan pasivación por motivos de corrosión. Aacero inoxidable rótulafuncionando en una máquina industrial cerrada en seco en una instalación con clima controlado durará más que su vida útil mecánica sin ser pasivado. La capa de óxido de cromo que se forma naturalmente sobre una superficie bien mecanizada en condiciones de sala limpia es adecuada.
Las piezas que se someterán inmediatamente a un tratamiento superficial adicional, como recubrimiento PVD o niquelado químico, no necesitan pasivación independiente como paso intermedio. El tratamiento posterior reemplaza cualquier capa pasiva que se formaría de todos modos.
El problema de secuencia del que nadie habla
Realizar el paso de pasivación correctamente en secuencia es tan importante como hacerlo.
El primer error es pasivar antes de desengrasar. El ácido de pasivación no elimina los aceites. Reacciona con la superficie del metal. Cuando hay aceite o fluido de mecanizado, el ácido crea una barrera que deja el acero debajo de la contaminación sin pasivar, mientras que el resto de la superficie forma una capa pasiva normal. Se termina con una capa pasiva irregular que falla preferentemente en las zonas contaminadas. Limpiar, desengrasar y enjuagar primero. Siempre.
El segundo error es pasivar antes del primer ciclo CIP en equipos nuevos. La lógica parece correcta: pasivar y luego limpiar. Pero si el equipo tiene salpicaduras de soldadura, residuos de fundente o contaminación de la construcción, se sellará una parte debajo de la capa pasiva en lugar de eliminarla. Ejecute un primer ciclo de limpieza minucioso para eliminar los residuos de la construcción, inspeccione y luego pasivate.
Para componentes inoxidables en servicios alimentarios o farmacéuticos,ASTM A967cubre los procedimientos de pasivación con ácido cítrico y ácido nítrico. El ácido cítrico es cada vez más el predeterminado en las instalaciones de calidad alimentaria porque no genera NOx y se adapta perfectamente a los requisitos de los procesos sanitarios.
Conclusión
La pasivación gana su lugar después de que el mecanizado o la soldadura introduce contaminación de hierro, y después de cualquier contacto de metales mezclados, no como un defecto general. Haga la secuencia correcta (limpiar antes de pasivar, pasivar antes del primer servicio, no antes del primer ciclo CIP) y omitirla solo cuando el electropulido o un ambiente seco y no corrosivo ya lo haga redundante.
Profab Machinefabrica componentes de precisión de acero inoxidable en 304, 316L y 17-4PH con pasivación disponible como paso de acabado específico. Para los componentes que se destinan a servicios marinos, de procesamiento de alimentos o farmacéuticos, la especificación de pasivación se puede confirmar en la etapa del pedido.
