
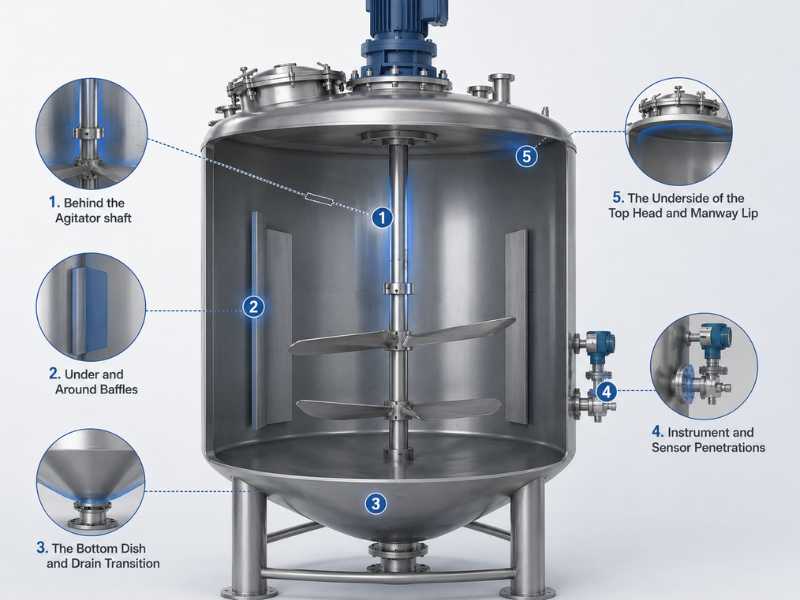
Una bola rociadora puede tener el tamaño perfecto para su tanque, funcionar a la presión adecuada, con el patrón de boquilla correcto para su tipo de residuo y aun así dejar residuos. La cobertura en papel y la cobertura en la práctica son cosas diferentes en cualquier configuración de limpieza con bola rociadora. La brecha entre ellos es casi siempre las mismas cinco ubicaciones, y aparecen tanque tras tanque independientemente de la industria.
Aquí es dónde buscar y por qué cada uno derrota una bola rociadora correctamente especificada.
1. Detrás del eje del agitador
El eje del agitador es la fuente de sombra más común en cualquier tanque con capacidad de mezcla. Abola rociadora de acero inoxidablemontado en la parte superior del tanque rocía en un patrón diseñado alrededor de un recipiente vacío. El eje que pasa por el centro de ese patrón bloquea una parte de cada cono de rociado que de otro modo llegaría a la pared más alejada.
La sombra no es un solo punto. Es una banda vertical que recorre toda la altura del tanque, directamente detrás del eje desde el punto de vista de la bola rociadora, y se ensancha ligeramente a medida que se aleja de la boquilla. En tanques con agitadores de entrada lateral, la sombra cambia dependiendo del ángulo del eje y puede cambiar nuevamente si el agitador se puede quitar y volver a instalar con una orientación diferente entre ciclos de limpieza.
La solución rara vez es una bola rociadora más grande o de mayor presión. Una sola bola montada en la parte superior físicamente no puede alcanzar un eje, sin importar cuánta presión se ejerza a través de él. La corrección estándar es un dispositivo de pulverización secundario colocado para pulverizar a través de la banda de sombra desde un ángulo diferente, o una bola de pulverización giratoria cuyo patrón de pulverización recorre múltiples ángulos durante una rotación completa en lugar de mantener un único patrón estático.
2. Deflectores debajo y alrededor
Los deflectores se instalan específicamente para interrumpir el flujo durante la mezcla, lo que significa que también están colocados específicamente para interrumpir el patrón de pulverización durante la limpieza. La parte inferior de un deflector horizontal y el área de la pared directamente detrás de un deflector vertical en relación con la bola rociadora se encuentran fuera de la línea de visión directa desde un dispositivo montado en la parte superior.
Esta sombra es más difícil de diagnosticar que la sombra del eje del agitador porque la geometría de los deflectores varía mucho entre los diseños de tanque. Un deflector vertical de altura completa crea una franja de sombra continua. Una serie de deflectores más pequeños escalonados alrededor de la pared del tanque crea un patrón de sombras más pequeñas y dispersas que no parecen un único espacio obvio cuando se inspecciona visualmente.
Para mapear esta sombra es necesario conocer la geometría del deflector antes de finalizar la colocación de la bola rociadora, no después. Si los deflectores no formaban parte del cálculo original de la cobertura de pulverización, actualizar la cobertura más adelante generalmente significa agregar una bola montada lateralmente a la altura donde el deflector crea la peor obstrucción, en ángulo para pulverizar por debajo en lugar de depender de la unidad montada en la parte superior para compensar.
3. La transición del plato inferior y el drenaje
La zona de transición donde el fondo inclinado o abombado de un tanque se encuentra con la salida o la boquilla de drenaje constantemente no se limpia lo suficiente y es consistentemente el área que marca las pruebas de hisopo. El rociado de una bola montada en la parte superior llega en un ángulo poco profundo cuando llega al fondo del tanque. Ese ángulo poco profundo significa una fuerza de impacto baja exactamente donde los residuos más pesados se depositan por gravedad.
Esto importa más de lo que parece. La limpieza de recipientes con bolas de pulverización estática se basa principalmente enhumectación químicay la cascada de una película que cae en lugar de un alto impacto directo. Esto significa que una sombra en el fondo del plato representa una falla crítica de cobertura: si la solución química no moja la superficie, la limpieza se detiene por completo. Ninguna cantidad de concentración de detergente o tiempo de ciclo compensa si el patrón de rociado no puede alcanzar el acero. Una regla general ampliamente utilizada en la industria exige aproximadamente de 2,5 a 3 galones por minuto por pie de circunferencia del recipiente para garantizar una humectación total de las paredes laterales. Este objetivo es independiente de la altura del tanque pero dicta directamente si la transición del fondo recibe una película que cae suficiente para eliminar los residuos.
La propia boquilla de drenaje añade un segundo problema. Cualquier conexión derivada, incluido el drenaje, crea una zona estancada si su relación longitud-diámetro excede lo aceptable para el método de limpieza. Estos se consideran formalmente como tramos muertos en el diseño de buques farmacéuticos y biotecnológicos. El mismo problema de geometría se aplica a los tanques de alimentos y bebidas, incluso cuando no se requiere el cálculo formal del tramo muerto. Una boquilla de drenaje con una longitud excesiva sin lavar no se limpiará solo con la cobertura del rociador, independientemente de qué tan bien esté cubierto el resto del tanque.
4. Penetraciones de instrumentos y sensores
Las sondas de temperatura, los sensores de nivel y los puertos de muestreo que penetran la pared del tanque crean sombras pequeñas pero persistentes directamente detrás de su punto de montaje, además de una sombra secundaria donde el propio cuerpo de la sonda impide que el rocío llegue a la superficie de la pared inmediatamente alrededor de la penetración.
Estas sombras tienen una superficie pequeña en comparación con la sombra del eje del agitador, que es exactamente la razón por la que no se detectan durante la inspección visual y se detectan durante la prueba con hisopo microbiano. Una instalación que obtiene resultados positivos consistentes en un punto de muestra específico, ciclo tras ciclo, mientras el resto del tanque pasa limpio, debe tratar las penetraciones de los sensores como el primer sospechoso en lugar de asumir que la propia bola rociadora ha fallado.
La propia geometría de la sonda a menudo empeora esto. Una sonda con una brida de montaje plana o una carcasa de sensor con esquinas internas afiladas proporciona a los residuos más superficie para adherirse dentro de una zona que ya tiene un contacto de pulverización reducido. Cuando el reemplazo de la sonda no es práctico, la corrección suele ser una reposición de la bola de aspersión o la adición de una pequeña boquilla auxiliar en ángulo específicamente en el grupo de penetración en lugar de depender del patrón de aspersión principal para manejarlo.
5. La parte inferior de la cabeza superior y el borde de la entrada
El área inmediatamente debajo de la cabeza superior del tanque, particularmente alrededor de la abertura de acceso y cualquier borde de junta, recibe menos atención de la que debería porque está físicamente cerca de la bola rociadora y se supone que está bien cubierta de forma predeterminada. En la práctica, una bola rociadora montada en un tubo corto que se extiende hacia abajo desde el cabezal superior rocía hacia afuera y hacia abajo. La zona directamente encima y alrededor del propio punto de montaje de la bola rociadora, incluida la parte inferior de la brida de la entrada, se encuentra en la propia sombra de la bola.
Esta es la sombra que es más probable que quede atrapada solo durante una verificación de cobertura formal, porque es invisible durante una inspección normal en la que se mira hacia abajo, hacia el tanque, en lugar de hacia la parte inferior del cierre. La prueba de fluorescencia de riboflavina es el método de verificación estándar para este tipo de verificación: se aplica una solución de riboflavina a la superficie interior antes de un ciclo de limpieza, y cualquier área que el rociador no alcance aparece bajo la luz UV después de que se completa el ciclo, ya que la riboflavina solo se lava donde el rociador realmente hace contacto.
La solución suele ser mecánica en lugar de química. Reposicionar la bola rociadora más abajo en su extremo de montaje, o seleccionar un modelo con una boquilla en ángulo hacia arriba configurada específicamente para cubrir la parte inferior del cabezal, cierra este espacio sin cambiar el caudal o la presión.
Ejecución de una prueba de cobertura de la bola de pulverización para confirmar que ha cerrado las brechas
Conclusión
La cobertura de pulverización falla en cinco ubicaciones predecibles, no al azar. Mapee el eje del agitador, los deflectores, el plato inferior, las penetraciones de los instrumentos y la parte inferior del cabezal superior con el dibujo real del recipiente antes de asumir que es necesario reemplazar o actualizar una bola rociadora.
Mapear zonas de sombra en papel es el punto de partida, no la línea de meta. Una prueba formal de cobertura de la bola de pulverización utilizando el método de fluorescencia de riboflavina descrito anteriormente es el enfoque de validación estándar para las industrias reguladas. Para una verificación menos formal, una prueba de harina y agua, en la que se aplica una pasta fina de harina a las zonas sospechosas antes de un ciclo y se verifica visualmente después, detecta las mismas lagunas a una fracción del costo, aunque no genera la documentación que requiere un proceso validado.
Cualquiera de los métodos funciona sólo si ha identificado correctamente dónde buscar primero. Las cinco zonas anteriores representan la inmensa mayoría de las fallas de limpieza relacionadas con las sombras en todos los diseños de tanques, lo que las convierte en el punto de partida correcto antes de asumir que una bola rociadora necesita reemplazo o actualización a un modelo de mayor presión que puede no resolver un problema de geometría en absoluto.
Profab Machinefabrica bolas rociadoras de acero inoxidable en configuraciones estáticas y rotativas para aplicaciones de limpieza de tanques de alimentos, bebidas y productos farmacéuticos. Si la geometría de su recipiente incluye obstrucciones internas que complican la cobertura, el patrón de rociado y la ubicación se pueden comparar con el dibujo real del tanque.
