
Especificar 17-4PH sin indicar la condición del tratamiento térmico es una especificación incompleta. H900 y H1150 no son dos nombres para el mismo material. Son diferentes estados finales de la misma aleación, con propiedades mecánicas que divergen sustancialmente una vez que se completa el ciclo de envejecimiento. Hacer esto mal en la etapa de diseño significa piezas sobredimensionadas cuya mecanización cuesta más o piezas que se agrietan o corroen en servicio.
Qué significan realmente los números H
La designación "H" es la temperatura de envejecimiento en grados Fahrenheit. H900 significa que el material recocido en solución se endureció por precipitación a 900°F (482°C) durante una hora. H1150 se envejeció a 1150°F (621°C) durante cuatro horas. Todas las condiciones comienzan desde la Condición A: recocido en solución a aproximadamente 1900 °F y enfriado por debajo de 90 °F para garantizar una transformación martensítica completa.
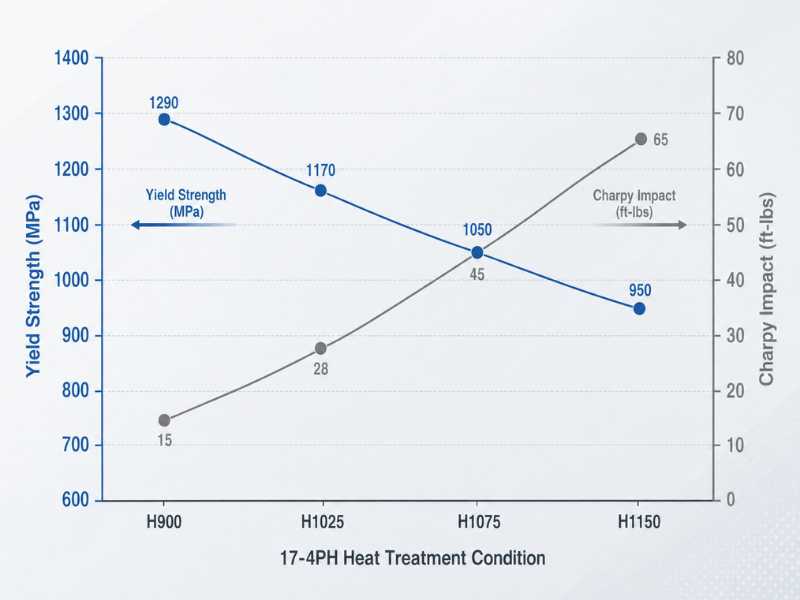
Una temperatura de envejecimiento más alta produce menor resistencia, mayor tenacidad y mejor resistencia al agrietamiento por corrosión bajo tensión. Una temperatura de envejecimiento más baja produce máxima resistencia y dureza a costa de ambas. Esa relación se mantiene consistentemente en toda la gama: H900, H925, H1025, H1075, H1100, H1150.
Los números uno al lado del otro
Según ASTM A564, propiedades mecánicas mínimas para material en barra:
| Condición | UTS (mín.) | YS (mín.) | Dureza | Impacto Charpy |
|---|---|---|---|---|
| H900 | 1310 MPa (190 ksi) | 1170 MPa (170 ksi) | HRC 38–43 | ~15 pies-libras |
| H1025 | 1070 MPa (155 ksi) | 1000 MPa (145 ksi) | HRC 33–38 | ~35 pies-libras |
| H1150 | 930 MPa (135 ksi) | 725 MPa (105 ksi) | HRC 28–32 | ~50 pies-libras |
Los valores Charpy anteriores son valores típicos informados, no mínimos de ASTM A564. ASTM A564 exige pruebas de tensión (UTS, YS, alargamiento y reducción de área) y cumplimiento de dureza, mientras que los valores Charpy generalmente se tratan como métricas de diseño complementarias o informativas a menos que se especifique explícitamente. H900 le ofrece aproximadamente un 62 % más de límite elástico que H1150. H1150 le brinda aproximadamente 3 veces más energía de impacto Charpy que H900. Éstas no son diferencias marginales. Definen diferentes caracteres estructurales.
Dónde H900 es la decisión correcta
H900 es la elección correcta cuando la capacidad de carga es la principal restricción de diseño y el entorno operativo no es agresivamente corrosivo ni está sujeto a tensiones de tracción sostenidas en presencia de cloruros.
Los componentes aeroespaciales de precisión, los pasadores de actuador de alta carga, los vástagos de válvulas bajo presión estática y los sujetadores estructurales en ambientes secos o ligeramente corrosivos son aplicaciones naturales de H900. El límite elástico de 1170 MPa permite secciones transversales más pequeñas para la misma carga, lo cual es importante en diseños en los que el peso es crítico. La dureza HRC 38–43 proporciona resistencia al desgaste en las superficies de contacto que los grados de menor resistencia no pueden igualar.
Paraacero inoxidable cabezas de articulacióny componentes de varillaje de precisión que operan en automatización industrial o aplicaciones adyacentes a la aviación donde el caso de carga lo impulsa todo y la exposición al cloruro es limitada, H900 es el punto de partida correcto.
Una condición en la que H900 es la elección incorrecta incluso cuando se necesita resistencia: si la pieza se soldará después del tratamiento térmico. La soldadura del material H900 sin un ciclo de envejecimiento posterior a la soldadura restaura la zona afectada por el calor de la soldadura a una condición debilitada. Si la soldadura es parte de la secuencia de fabricación, mecanice y suelde en la Condición A, luego envejezca hasta H900 después de soldar.
Dónde H1150 es la decisión correcta
H1150 es correcto cuando la aplicación implica carga de impacto, tensión cíclica con posible propagación de grietas o servicio en entornos donde el agrietamiento por corrosión bajo tensión es un riesgo real.
La consideración SCC es la que se subestima con mayor frecuencia. En la condición H900, 17-4PH tiene una susceptibilidad significativa al agrietamiento por corrosión bajo tensión en ambientes cálidos con cloruro bajo tensión de tracción sostenida. En la práctica, "cloruro caliente" significa entornos costeros, zonas de salpicaduras de agua de mar, ciclos de limpieza y cualquier aplicación en la que la pieza esté mojada con un fluido que contenga cloruro a temperaturas superiores a aproximadamente 60 °C mientras está bajo carga.
H1150 reduce significativamente este riesgo. La temperatura de envejecimiento más alta alivia la tensión residual de la transformación martensítica inicial y produce una microestructura menos susceptible a la fragilización por hidrógeno y a la iniciación SCC. Para hardware costa afuera, conexiones de actuadores marinos y pivotes de procesamiento de alimentos en líneas que utilizan agentes de limpieza clorados, H1150 es la especificación más segura a pesar de la compensación de resistencia.
La diferencia de tenacidad también importa en aplicaciones con carga de impacto. Los puntos de enganche de implementos agrícolas, pivotes de maquinaria de construcción y cualquier varillaje sujeto a cargas de impacto en lugar de una oscilación suave se benefician del valor Charpy de 50 pies-libras de H1150 frente a los 15 pies-libras de H900. Una pieza que sobrevive a un cálculo de sobrecarga estática en H900 puede iniciar una grieta en una concentración de tensión bajo impacto repetido que H1150 absorbería.
La pregunta SCC con más detalle
Aquí es donde la mayoría de las guías de selección se detienen demasiado pronto. Dicen "H1150 tiene mejor resistencia SCC" sin brindarle la base de ingeniería para cuando eso sea lo suficientemente importante como para cambiar su especificación.
Fisuración por corrosión bajo tensiónen 17-4PH H900 requiere tres condiciones simultáneas: una microestructura susceptible, tensión de tracción sostenida por encima de un nivel umbral y un ambiente corrosivo. Elimine cualquiera de los tres y SCC no ocurrirá. La susceptibilidad de H900 no es absoluta. Una pieza estructural estática en H900 que solo soporta cargas de compresión en un entorno marino prácticamente no conlleva ningún riesgo SCC independientemente de la condición. Un sujetador cargado dinámicamente en H900 con tensión de tracción residual del laminado del hilo, que opera en niebla salina tibia, es un candidato realista para SCC.
La regla de decisión práctica es la siguiente: si su componente 17-4PH soportará una tensión de tracción sostenida en cualquier entorno con exposición significativa a cloruro a temperatura elevada, comience con H1025 como mínimo y evalúe si H1150 está garantizado. Si lleva una carga de compresión, o si el entorno operativo está seco o solo está mojado incidentalmente, la susceptibilidad de H900 de SCC es manejable.
Una salvedad importante: ni siquiera H1150 es la respuesta adecuada para servicios de agua de mar continuamente sumergidos o entornos con alto contenido de cloruro estancado. En esas condiciones, 316L o Duplex 2205 supera a 17-4PH en cualquier condición en cuanto a resistencia a la corrosión. 17-4PH se elige por su resistencia. Cuando el entorno es lo suficientemente severo como para que la corrosión se convierta en la principal limitación del diseño en lugar de la resistencia, considere si 17-4PH es la aleación adecuada.
Secuencia de mecanizado y por qué cambia la decisión
Las guías de selección rara vez abordan este tema, pero mecanizar H900 cuesta más que mecanizar H1150, y la diferencia no es trivial.
H900 en HRC 38–43 requiere avances más lentos, herramientas de carburo y una gestión térmica cuidadosa. Se pueden lograr objetivos de acabado superficial por debajo de Ra 0,8 µm, pero exigen más cambios de herramientas y un control del proceso más estricto. Las máquinas H1150 en HRC 28–32 se parecen más a un acero para herramientas de dureza media, con mejor calidad de acabado y mayor vida útil de la herramienta por configuración.
Si su pieza requiere geometría compleja, tolerancias de diámetro ajustadas o corte de rosca fino, la diferencia en el costo de mecanizado entre H900 y H1150 es real y significativa. Pero esto requiere que las tolerancias de las piezas tengan en cuenta los pequeños cambios dimensionales durante el envejecimiento. De hecho, muchos talleres mecánicos prefieren mecanizar 17-4PH en una condición excesiva como H1150 en lugar de la condición A, ya que la condición A puede ser gomosa y propensa a endurecerse por trabajo. Pero esto requiere que las tolerancias de las piezas tengan en cuenta los pequeños cambios dimensionales durante el envejecimiento y que la secuencia del tratamiento térmico se controle con suficiente precisión para mantener esas tolerancias.
Para piezas torneadas simples con tolerancias generosas, el mecanizado directamente en H1150 suele ser el enfoque más rentable. Para orificios de precisión y perfiles complejos, mecanice en la condición A y envejezca hasta la condición especificada después del mecanizado.
H1025: El término medio práctico
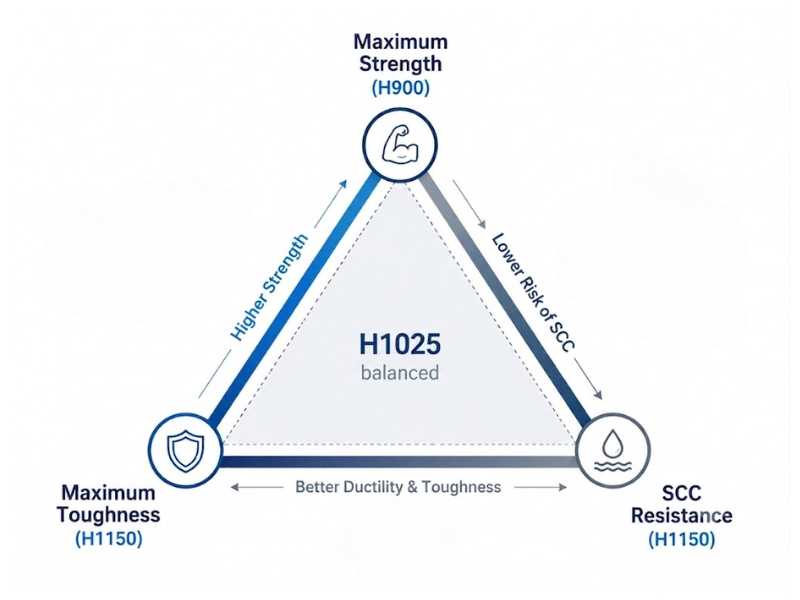
¿Aún no estás seguro entre H900 y H1150? H1025 merece una mirada seria. Con 1070 MPa UTS y un límite elástico de 1000 MPa, ofrece aproximadamente el 82 % de la capacidad de carga de H900. La energía de impacto Charpy se duplica aproximadamente en comparación con H900. La resistencia de SCC mejora sustancialmente con respecto a H900 y al mismo tiempo otorga menos fuerza que H1150.
Para la mayoría de los componentes industriales de precisión donde se especifica 17-4PH por su resistencia pero el entorno incluye exposición a cloruros, H1025 suele ser el punto de partida más defendible. Es la condición en la que el triángulo de rendimiento está mejor equilibrado y en la que hay más espacio para trabajar si la especificación inicial resulta ser ligeramente conservadora o ligeramente agresiva.
Conclusión
H900, H1025 y H1150 intercambian fuerza por tenacidad y resistencia SCC a lo largo de la misma curva. Elija primero según el caso de carga y la exposición al cloruro, luego confirme la secuencia de mecanizado y trate “17-4PH” solo como una especificación incompleta hasta que se nombre la condición H.
Profab Machinefabrica piezas cnc en 17-4PH junto con 304 y 316L, con condiciones de tratamiento térmico especificadas en el pedido. Para aplicaciones donde la selección de la condición H depende del caso de carga y los detalles del entorno, las especificaciones del material se pueden confirmar antes de la producción.
