
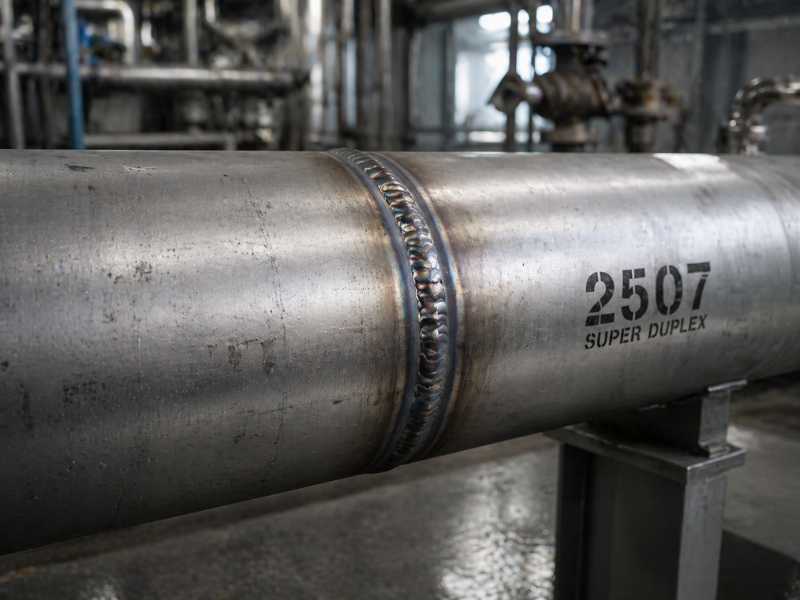
Un conector súper dúplex 2507 pasa todas las comprobaciones visuales y pruebas de tintes penetrantes. La soldadura parece limpia. Dos meses después, tras el servicio en un sistema de refrigeración de agua de mar, una grieta recorre la zona afectada por el calor. El modo de falla es la fractura frágil. La causa principal es la fase sigma, formada durante una soldadura de múltiples pasadas donde nadie midió la temperatura entre pasadas.
Esta situación es más común de lo que debería ser. Sucede cuando los fabricantes tratan al 2507 como si fuera simplemente un 316L más fuerte y caro. Usan configuraciones familiares, confían en el contenido de la aleación para cubrir los espacios y asumen que el proceso tiene cierta tolerancia incorporada. No es así.
Qué hace que 2507 sea diferente de cualquier otro grado que haya soldado
2507, también conocido como UNS S32750,Es un acero inoxidable súper dúplex. Su microestructura es de fase dual, aproximadamente 50% ferrita y 50% austenita. Ese equilibrio le da un número equivalente de resistencia a las picaduras (PREN) de 40 o superior, muy por encima de los aproximadamente 35 típicos del dúplex 2205 estándar y alrededor de 25 para 316L.
Elpaquete de aleaciónEsta es la razón: 25% de cromo, 7% de níquel, 4% de molibdeno y 0,27% de nitrógeno. Esos elementos le dan a 2507 una fuerte resistencia a las picaduras de cloruro, la corrosión por grietas y el agrietamiento por corrosión bajo tensión en ambientes agresivos. El problema es que los mismos elementos, especialmente cromo y molibdeno, también hacen que la precipitación en fase sigma ocurra más rápido que en grados de menor aleación.
Con 2205, la ventana de soldadura ya es más ajustada que para los aceros inoxidables austeníticos. Con 2507, vuelve a apretar. La sensibilidad térmica adicional no es un ajuste pequeño. Cambia la forma en que se debe controlar el trabajo.
La siguiente tabla compara los principales límites de soldadura para tres grados con los que trabajan muchos talleres:
| Parámetro | 316L Austenítico | 2205 Dúplex | 2507 Súper Dúplex |
|---|---|---|---|
| Temperatura máxima entre pasadas | 150°C | 150°C | 100°C |
| Rango de entrada de calor (GTAW) | Flexible | 0,5–2,5 kJ/mm | 0,5–1,5 kJ/mm |
| Metal de aportación | ER316L | ER2209 | ER2594 |
| ¿Se requiere purga hacia atrás? | Recomendado | Requerido | Obligatorio |
| Gas protector | Ar puro | Ar + 2% N₂ | Ar + 2% N₂ |
| PREN de metal de soldadura | ~25 | ~35 | ≥40 |
| Riesgo de fase Sigma | Bajo | Moderado | Alto |
El problema de la fase sigma: por qué el enfriamiento lento rompe las soldaduras
La fase sigma es un compuesto intermetálico formado por hierro, cromo y molibdeno. Precipita de la fase de ferrita cuando 2507 permanece demasiado tiempo en el rango de temperatura de aproximadamente 600 °C a 1000 °C. El pico de precipitación ronda los 850°C.
En ese punto, el cromo y el molibdeno pasan a la fase sigma. El material cercano queda agotado, por lo que pierde resistencia a la corrosión y dureza al mismo tiempo. Incluso una pequeña fracción de volumen de sigma en la soldadura HAZ puede causar una fuerte caída en la energía de impacto Charpy, a veces desde más de 100 J hasta menos de 20 J.
El riesgo es mayor en dos situaciones de soldadura.
Soldaduras multipasada con refrigeración inadecuada: Cada nueva pasada recalienta la anterior. Si la pieza de trabajo no se ha enfriado por debajo de 100 °C antes de que comience la siguiente pasada, la exposición térmica acumulada lleva al HAZ más hacia el rango de formación sigma.
Enfriamiento lento post-soldadura: Las secciones gruesas y las áreas de trabajo mal ventiladas pueden mantener calientes el baño de soldadura y HAZ durante demasiado tiempo mientras pasan por el rango de peligro. Para secciones pesadas, el enfriamiento forzado con aire o agua no es una precaución adicional. Es parte del proceso de soldadura.
Un punto que muchos fabricantes subestiman es la velocidad de la reacción. La fase sigma en 2507 no necesita un remojo prolongado a alta temperatura. Puede empezar a formarse en cuestión de minutos a 850°C. El enfriamiento lento no es un colchón. Le da a la fase sigma el tiempo que necesita.
Una vez que la fase sigma está presente, la molienda no eliminará el problema. Tampoco lo será el alivio del estrés ni ningún tratamiento a baja temperatura. La única corrección real es el recocido de solución completa a aproximadamente 1050-1100 °C, seguido de un enfriamiento inmediato con agua. Para la mayoría de los conjuntos soldados terminados, esto no es realista. La prevención es la única respuesta práctica.
Formación de fase sigma en 2507: datos clave
- Rango de temperatura: 600°C a 1000°C (precipitación máxima a ~850°C)
- Puede comenzar a formarse en cuestión de minutos a la temperatura máxima
- Efecto: pérdida severa de tenacidad y resistencia a la corrosión en HAZ y metal de soldadura
- Prevención: enfriamiento rápido en este rango, límite estricto de temperatura entre pasadas
Entrada de calor y temperatura entre pasadas: los dos números que ejecutan el trabajo
Para 2507 GTAW, el rango práctico de entrada de calor es de 0,5 a 1,5 kJ/mm. Para SMAW, el rango es más amplio pero aún está controlado. La mayoría de los estándares de fabricación especifican entre 0,5 y 2,0 kJ/mm, y el límite inferior es tan importante como para GTAW.
Demasiado bajo: la velocidad de enfriamiento se vuelve demasiado rápida. La formación de ferrita toma el control en el HAZ, y la estructura pesada de ferrita pierde dureza y resistencia a las picaduras. En preparaciones de articulaciones estrechas, también es más probable que la fusión sea incompleta.
Demasiado alto: los granos de ferrita se vuelven gruesos. El nitrógeno se volatiliza del baño de soldadura. El enfriamiento a través del rango sigma se ralentiza. El equilibrio ferrita/austenita, que es la base del rendimiento de 2507, se sale de control en la otra dirección.
No hay lado más seguro que perderse. Ambos extremos pueden producir una soldadura defectuosa. El trabajo consiste en permanecer dentro de la ventana del procedimiento calificado y confirmar que todos los pases permanezcan allí.
El límite de temperatura entre pasadas para 2507 es 100 °C. Esto no es una guía. Es el límite superior. En el trabajo real en el taller, muchos fabricantes experimentados utilizan 80°C como máximo de trabajo para dejar espacio a la variación.
Medición correcta de la temperatura
Los crayones indicadores de temperatura (Tempilstiks) pueden ayudar con comprobaciones aproximadas, pero los termómetros de contacto o las cámaras térmicas brindan lecturas más confiables. Mida en el material base junto a la soldadura, no en la superficie del último cordón. El HAZ alrededor de la soldadura es el área que importa.
En soldaduras gruesas de varias pasadas, la temperatura entre pasadas suele tardar más en bajar de lo que la gente espera. Juzgar con la mano enguantada es una de las formas más fáciles de violar el procedimiento en un taller. La medición dura diez segundos. Reparar o reemplazar una soldadura defectuosa cuesta mucho más.
Metal de aportación y gas de protección: la estrategia de sobrealeación
El metal de aportación correcto para 2507 es ER2594. No ER2209. No ER316L. Ni el cable dúplex que quede del último trabajo.
ER2594 está sobrealeado intencionalmente: aproximadamente 25 % de cromo, 9 % de níquel, 4 % de molibdeno y 0,25 % de nitrógeno. Esa aleación adicional está ahí para compensar lo que sucede durante la soldadura. El nitrógeno se volatiliza del baño de soldadura y el HAZ de enfriamiento tiende a formar más ferrita que el equilibrio objetivo 50/50. El mayor contenido de níquel y nitrógeno en ER2594 ayuda a impulsar la reformación de austenita hacia la proporción correcta en el metal de soldadura terminado.
Un relleno de grado equivalente, como ER2507, puede funcionar en condiciones de laboratorio estrictamente controladas, pero deja menos espacio para la variación del proceso en la producción. Para trabajos de fabricación, ER2594 es la opción estándar.
Gas de protección y purga trasera
Para GTAW en 2507, el gas de protección debe ser 98 % Ar con 2 % N₂. El argón puro no es suficiente. Sin nitrógeno añadido, el baño de soldadura pierde nitrógeno y la formación de austenita en el HAZ se suprime incluso cuando el metal de aportación es el correcto.
La purga inversa en los pases de raíz es obligatoria. Utilice Ar + 2–5% N₂ como gas de purga. Más del 5% de N₂ puede provocar inestabilidad y porosidad del arco. Menos del 2% no suministra suficiente nitrógeno al lado de la raíz de la piscina.
La purga debe establecerse antes del inicio del arco y mantenerse hasta que el paso de raíz se enfríe por debajo de 100 °C. Si hay una fuga de purga o la purga se cierra demasiado pronto durante la soldadura, se debe rechazar el pase de raíz. Esto no es algo que deba solucionarse más tarde observando la soldadura terminada.
Especificación de gas para 2507 GTAW:
- Blindaje: 98% Ar + 2% N₂
- Purga trasera: Ar + 2–5% N₂
- Pureza del gas: ≥99,995% base Ar para ambos
- Tiempo de purga: establecer antes de iniciar el arco, mantener hasta que el paso de raíz se enfríe por debajo de 100 °C
Verificación de la soldadura: lo que el visual y el PT no le dirán
Para 316L o acero al carbono, la inspección visual y las pruebas de tintes penetrantes cubren muchas de las principales preocupaciones sobre la calidad de la soldadura. Para 2507, dicen muy poco sobre el modo de falla que más importa.
La fase sigma no se puede ver en la superficie. No da ninguna advertencia visual. Una soldadura puede verse perfecta, cumplir con los controles dimensionales y aun así verse comprometida tan pronto como entre en servicio con cloruro.
Estas son las pruebas importantes para las soldaduras 2507.
Medición de ferrita: el rango objetivo es de 35 a 65 % de ferrita utilizando un ferritoscopio calibrado oWRC-1992 diagramabasado en la composición real del metal de soldadura. Las lecturas por debajo del 35 % indican un exceso de austenita, con una elevada susceptibilidad al agrietamiento por corrosión bajo tensión. Las lecturas superiores al 65% indican una estructura excesivamente ferrítica con dureza y resistencia al impacto reducidas.
ASTM A923 Método C: La prueba de corrosión con cloruro férrico según ASTM A923 es el método estándar para detectar fases intermetálicas perjudiciales en soldaduras de acero inoxidable dúplex. El método C somete las muestras a soldar a una solución de cloruro férrico durante un período definido. La pérdida de peso por encima del umbral de aceptación confirma la presencia de la fase sigma o chi. Esta prueba es requerida por la mayoría de los estándares de ingeniería para aplicaciones de servicios críticos de soldaduras dúplex y súper dúplex.
Prueba de impacto con muesca en V Charpy: necesaria para aplicaciones críticas, en particular plataformas marinas, equipos submarinos y servicios criogénicos. La prueba mide la tenacidad real en la soldadura y HAZ. Si se ha formado la fase sigma, la energía del impacto no cumplirá el criterio de aceptación. Esta falla no aparecerá en la inspección visual, PT o medición dimensional.
Decapado y pasivación posterior a la soldadura: Incluso una junta 2507 correctamente soldada con una microestructura sólida tendrá un rendimiento inferior si el tinte térmico permanece en la superficie. La zona de oxidación a alta temperatura junto al cordón de soldadura está empobrecida en cromo. El decapado ácido elimina esa capa y restaura la película de óxido pasiva. Para los componentes que entran en servicio con cloruro, incluidos los sistemas de agua de mar y el procesamiento químico, el decapado no es cosmético. Es funcional. A continuación se realiza la pasivación con ácido nítrico o solución de ácido cítrico para confirmar la recuperación total de la superficie.
Mantener el equilibrio correcto de ferrita/austenita es el desafío central en la soldadura de grados dúplex. Los grados súper dúplex hacen que ese desafío sea mucho más difícil porque las fases intermetálicas precipitan más rápido.
Las lagunas procesales más comunes y por qué son importantes
En auditorías de certificación e investigaciones de fallas de campo, tres brechas aparecen una y otra vez en las especificaciones de soldadura 2507.
No se indica temperatura entre pasadas en el WPS: “Control según sea necesario” o “según criterio del soldador” no es un requisito mensurable. Si el procedimiento no establece un máximo de 100°C, no se puede hacer cumplir ni auditar de manera consistente.
Composición del gas de purga no especificada: La retropurga solo con argón a veces aparece cuando se requiere una purga con mezcla de nitrógeno. Esa omisión es técnicamente incorrecta y deja el paso de la raíz expuesto a la pérdida de nitrógeno sin importar cuán cuidadosamente se controlen los demás parámetros.
Grado de metal de aporte no restringido: Un WPS calificado con ER2594 puede permitir la sustitución de ER2209 según algunas interpretaciones de calificación de procedimiento. Esa sustitución no es aceptable para las soldaduras de producción 2507 y debería prohibirse claramente en el procedimiento escrito.
Estos problemas de procedimiento pueden pasar desapercibidos durante la revisión previa al trabajo. Por lo general, se vuelven evidentes sólo después de que una falla en el campo inicia una investigación de la causa raíz. Cuando eso sucede, el documento del procedimiento de soldadura es una de las primeras cosas que se examinan.
Un programa de soldadura 2507 defendible comienza con los tres requisitos escritos directamente en el WPS: un límite entre pasadas establecido, una composición del gas de purga mezclado con nitrógeno y un metal de aportación de grado restringido.
Profab Machine suministra diferentes grados de componentes de acero inoxidable en los mercados marino, de petróleo y gas e industrial. Proporcionamos2507 y otros componentes súper dúplex, incluidas bridas, conectores estructurales, accesorios mecanizados personalizados y conjuntos OEM.
