
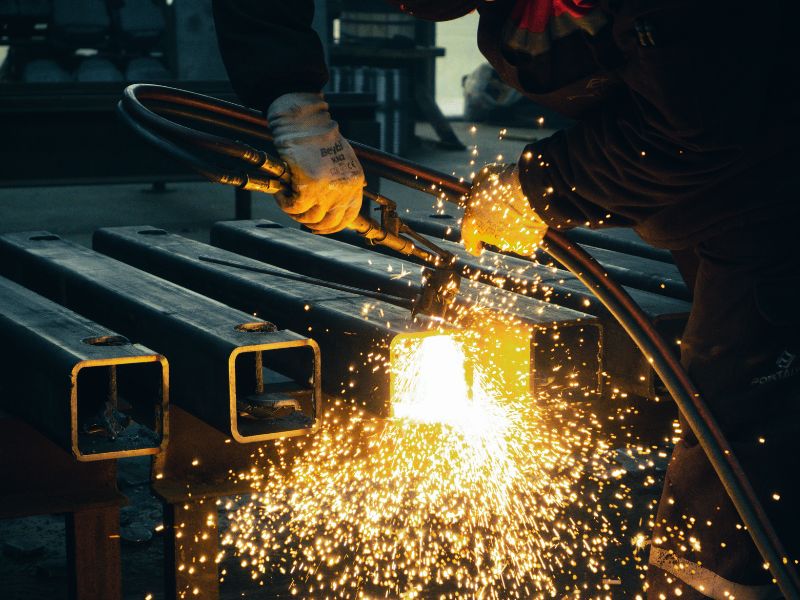
La pregunta "qué tipo de soldadura es más fuerte" se hace constantemente y la respuesta sigue siendo incorrecta. Clasificar los procesos de soldadura según su resistencia no tiene sentido. Una soldadura TIG en 316L mal preparada fallará más rápido que una soldadura MIG bien ejecutada en la misma unión. La verdadera pregunta es: ¿qué proceso se adapta a su material, su geometría y su modo de falla?
Esta guía cubre los cuatro principales procesos de soldadura utilizados en la fabricación industrial, qué controla la resistencia real de las uniones y por qué el acero inoxidable en particular se comporta de manera diferente que el acero al carbono en cada método.
Los 4 tipos principales de procesos de soldadura
MIG Soldadura (GMAW — Soldadura por arco metálico con gas)
MIG utiliza un electrodo de alambre consumible alimentado continuamente y un gas protector (normalmente mezclas de argón-CO2 para acero, argón puro para acero inoxidable). El arco funde simultáneamente tanto el alambre como el metal base. Es el proceso más común en entornos de producción por su velocidad y facilidad de automatización.
Para acero inoxidable, la soldadura MIG es viable en secciones con un espesor de pared superior a 3 mm donde la estética del cordón es secundaria al rendimiento. La principal limitación es el control del aporte de calor. El exceso de calor en el acero inoxidable provoca sensibilización, donde el cromo se une al carbono para formar carburo de cromo en los límites de los granos, agotando la concentración local de cromo y creando una zona vulnerable a la corrosión. En los ensambles 316 o 316L que sufrirán limpieza CIP o exposición marina, los parámetros MIG no controlados se traducen directamente en picaduras prematuras en la zona de soldadura.
Pulse MIG soluciona esto parcialmente alternando entre corriente de fondo alta y baja, lo que reduce la entrada de calor promedio y mantiene una buena fusión. Para la fabricación de acero inoxidable en entornos químicos o de procesamiento de alimentos, el pulso MIG es significativamente mejor que el MIG estándar.
TIG Soldadura (GTAW — Soldadura por arco de tungsteno con gas)
TIG utiliza un electrodo de tungsteno no consumible para crear el arco, con una varilla de relleno agregada manualmente por el soldador. El blindaje suele ser argón puro. El proceso es más lento y exige más habilidad del operador, pero le da al soldador un control preciso sobre la entrada de calor, el tamaño del charco y la tasa de deposición del relleno.
Para componentes de precisión de acero inoxidable, TIG es el proceso predeterminado para la mayoría de los talleres de fabricación. El aporte de calor bajo y controlable minimiza la zona afectada por el calor (HAZ), reduce el riesgo de sensibilización y produce un cordón de soldadura limpio y de baja porosidad. En componentes de pared delgada (menos de 3 mm), TIG suele ser la única opción viable. Maneja grados 304, 316, 316L, 17-4PH y dúplex sin ajustes significativos en el proceso, aunque la selección del relleno debe coincidir con el grado del metal base.
La resistencia de la soldadura en una unión TIG correctamente ejecutada en acero inoxidable no está limitada principalmente por el proceso en sí. Está limitado por el diseño de la junta, la calidad del ajuste y si el metal de aportación coincide con las propiedades mecánicas del material base.
Soldadura con electrodo electrodo (SMAW — Soldadura por arco metálico protegido)
La soldadura con electrodo revestido utiliza un electrodo recubierto consumible. A medida que el electrodo se quema, el recubrimiento produce su propio gas protector y una capa de escoria que protege el charco fundido. No requiere gas de protección externo y tolera malas condiciones de la superficie, lo que lo convierte en el proceso ideal para reparaciones en el campo, construcción estructural y situaciones donde la portabilidad importa más que la calidad de las perlas.
Para componentes de precisión de acero inoxidable, la soldadura con electrodo revestido rara vez es la opción correcta. El aporte de calor es elevado y difícil de controlar. El proceso tiende a producir HAZ más amplio y más distorsión que TIG. En grados austeníticos como 316, se puede utilizar con electrodos compatibles (E316L-16, por ejemplo), pero los resultados suelen ser inferiores a los de TIG en cualquier cosa que requiera tolerancias dimensionales ajustadas o acabado cosmético. La soldadura con electrodo revestido es más común en la fabricación estructural de acero inoxidable (pasamanos, tanques) que en componentes mecanizados.
Soldadura con núcleo fundente (FCAW — Soldadura por arco con núcleo fundente)
Flux-core utiliza un alambre tubular lleno de fundente, que protege el arco desde dentro. Funciona más rápido que una varilla y maneja secciones más gruesas mejor que el MIG estándar. Las versiones autoprotegidas funcionan en exteriores donde el viento dispersaría el gas protector externo.
En la fabricación de acero inoxidable, FCAW tiene un papel limitado. El núcleo fundente protegido con gas (FCAW-G) con alambre inoxidable apropiado aparece en trabajos estructurales de acero inoxidable de sección pesada, pero no es común en la fabricación de componentes de precisión. El proceso genera más salpicaduras y escoria que MIG o TIG, y la calidad del cordón en geometría estrecha es más difícil de controlar.
Diseño de juntas: esto es lo que realmente determina la resistencia
El tipo de unión soldada más fuerte es la soldadura de ranura (específicamente una unión a tope de penetración total con respaldo), porque el metal de soldadura llena toda la sección transversal y el área de la unión iguala o excede el área de la sección transversal del material base. Bajo carga de tracción, el metal base cede antes de que falle una soldadura de ranura realizada correctamente.
Las soldaduras de filete son el tipo más común en la fabricación de producción. Por definición, no logran una penetración total, y la dimensión efectiva de su garganta (no el tamaño de sus piernas) es lo que determina la fuerza. Una soldadura en ángulo de 10 mm no soporta la misma carga que una soldadura a tope de 10 mm.
Para componentes comoacero inoxidable horquilla cabezas de articulaciónocabeza de articulación varillajesen los que se combinan tensión y flexión, la geometría de la junta soldada importa tanto como el proceso. Una soldadura TIG en una unión mal diseñada falla. Una soldadura MIG en una ranura de penetración total preparada adecuadamente puede superarla.
Soldadura de acero inoxidable: por qué se comporta de manera diferente
El acero al carbono tolera relativamente bien la variación del aporte de calor. El acero inoxidable no lo es, por dos razones.
Primero, sensibilización. Los grados austeníticos (304, 316, 316L) contienen carbono que se combina con cromo a temperaturas entre 450 y 850 °C para formar carburos de cromo. Esta precipitación de carburo en los límites de los granos agota el cromo local por debajo del umbral de ~11% necesario para mantener la película pasiva. El resultado es una corrosión intergranular en la zona afectada por la soldadura. El uso de grados bajos en carbono (316L sobre 316, 304L sobre 304) reduce la precipitación de carburo y el control de la entrada de calor limita el tiempo pasado en el rango de temperatura de sensibilización.
Segundo, conductividad térmica. El acero inoxidable tiene una conductividad térmica más baja que el acero al carbono, lo que significa que el calor no se disipa tan rápido fuera de la zona de soldadura. Esto concentra el calor, aumenta el riesgo de distorsión en secciones delgadas y extiende el tiempo de permanencia en el rango de sensibilización. La soldadura TIG con temperaturas entre pasadas controladas (normalmente por debajo de 150 °C para acero inoxidable austenítico) soluciona este problema directamente.
Para aplicaciones comotirantes de acero inoxidableorótulasdonde la estabilidad dimensional y el rendimiento contra la corrosión en las interfaces soldadas son importantes, estos comportamientos térmicos no son académicos. Se presentan en servicio.
Guía rápida de selección de procesos
Si está especificando un componente de acero inoxidable soldado, aquí hay un marco de decisión simplificado:
Para secciones delgadas (menos de 3 mm) o componentes de ajuste preciso con tolerancias geométricas estrictas, TIG es el proceso correcto. Para ensamblajes de producción con espesores de sección superiores a 4 mm donde la velocidad de salida es importante, se acepta el pulso MIG con alambre inoxidable con bajo contenido de carbono. Para reparaciones de campo o trabajos estructurales donde la preparación de la superficie es deficiente y se requiere portabilidad, utilice electrodos de grado 316L. Para acero inoxidable estructural pesado en aplicaciones que no son de precisión, el núcleo fundente protegido con gas es viable.
La soldadura "más fuerte" para una aplicación determinada es aquella que ofrece una resistencia de unión adecuada, gestiona la zona afectada por el calor de forma adecuada para el entorno de servicio y cumple con los requisitos dimensionales del componente. Ningún proceso es universalmente más fuerte.
Conclusión
La elección de un proceso de soldadura para acero inoxidable comienza con el material y la unión, no con una clasificación de resistencia genérica. TIG para secciones delgadas y tolerancias estrictas, presione MIG para volumen de producción en material más grueso, barra o núcleo fundente para trabajos estructurales y de campo, y el diseño de juntas (ranura versus filete, penetración total versus cordón de superficie) establece el techo de resistencia real independientemente del proceso en el que se colocó el cordón. Alinee el proceso, la calidad y la geometría de la junta con el entorno de servicio y la soldadura se mantendrá. Si alguno de ellos se equivoca, los demás no podrán compensarlo.
Profab Machinefabrica componentes inoxidables soldados a medida que requieren TIG o MIG de pulso, según el dibujo. Comuníquese con Profab Machine para trabajar en el proceso de soldadura y el diseño de juntas correctos para su aplicación.
Preguntas frecuentes
¿La soldadura TIG es siempre más resistente que la MIG para acero inoxidable?
No universalmente. TIG produce soldaduras más limpias y de menor porosidad con un mejor control de las zonas afectadas por el calor, lo cual es importante para entornos de servicio sensibles a la corrosión. Pero en secciones gruesas donde se requiere una penetración total, el pulso MIG puede lograr una resistencia de unión equivalente con velocidades de deposición más rápidas. La ventaja de TIG es la precisión y la resistencia a la corrosión, no la resistencia a la tracción absoluta en todas las configuraciones.
¿Cuál es la diferencia entre tipo de soldadura y proceso de soldadura?
El proceso de soldadura (MIG, TIG, Stick) se refiere a cómo se generan el arco y el relleno. El tipo de soldadura (filete, ranura, tope, regazo) se refiere a la geometría de la junta misma. Ambos afectan la fuerza de forma independiente. Una soldadura de filete realizada por TIG puede ser más débil que una soldadura de ranura realizada por MIG si la soldadura de ranura logra una penetración total y la soldadura de filete no.
¿Por qué 316L supera a 316 en uniones soldadas en servicio corrosivo?
La designación "L" limita el contenido de carbono a un máximo de 0,03 % frente al 0,08 % del estándar 316. Una menor cantidad de carbono significa menos precipitación de carburo de cromo durante el ciclo térmico de soldadura, lo que preserva más cromo libre en el límite del grano y mantiene la resistencia a la corrosión de la película pasiva en la zona afectada por el calor. Para cualquier componente soldado destinado a procesamiento de alimentos, servicio marítimo o químico, especificar 316L es una práctica estándar.
