
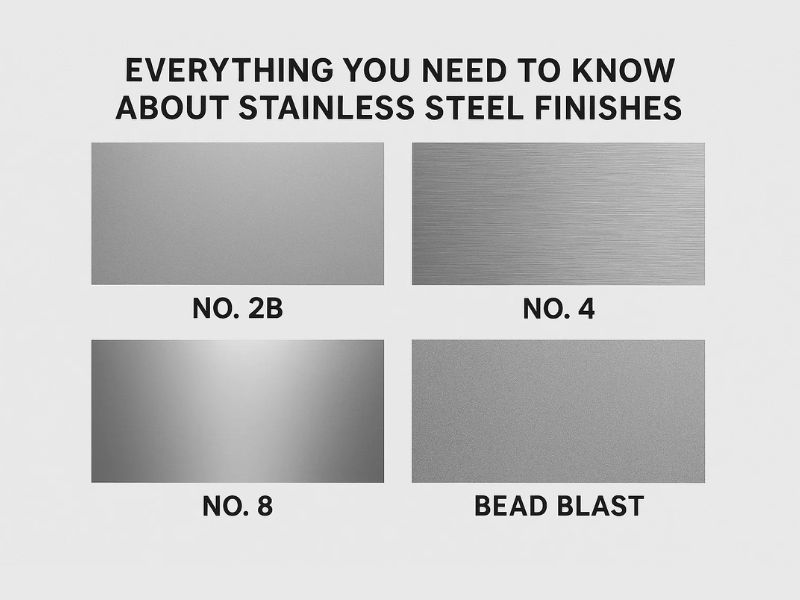
El acabado en acero inoxidable es el último paso en la fabricación y hace más que cambiar el aspecto de una pieza. Establece la rugosidad de la superficie que determina qué tan bien una pieza resiste la corrosión, elimina la contaminación y resiste la manipulación. El acabado correcto depende de dónde vaya la pieza: el interior de un tanque en una planta de alimentos necesita algo muy diferente a un pasamanos decorativo. Este artículo cubre los grados de acabado pulido y laminado estándar, cómo compararlos y dónde encajan los herrajes chapados que no son de acero inoxidable en un conjunto que de otro modo sería inoxidable.
Lo que realmente establece un acabado de acero inoxidable
Un acabado de acero inoxidable es un paso de fabricación que determina la resistencia a la corrosión, la resistencia al desgaste, la conductividad eléctrica, la soldabilidad y el rendimiento higiénico del metal, no solo su apariencia. La métrica clave detrás de todo esto es la rugosidad de la superficie, medida como Ra (rugosidad promedio) en América del Norte o Rz (profundidad de rugosidad media) en Europa. Estas designaciones de acabado siguen el estándar ASTM A480 para láminas, tiras y placas de acero inoxidable, por lo que "acabado No.4" o "acabado 2B" significan lo mismo en todos los proveedores.
Acabados de fábrica
Los acabados laminados salen directamente de la línea de laminado y recocido sin pulido adicional. Son el punto de partida sobre el que se construye cualquier otro final.
Acabado N°1 (1D)
El acabado n.º 1 elimina las incrustaciones oscuras que se forman durante el laminado en caliente, el recocido y el decapado con ácido, dejando una superficie opaca, no reflectante y desigual con una alta rugosidad (Ra 3,0–7,5 µm). No es estéticamente atractivo, pero es resistente y económico. Común en piezas de hornos, intercambiadores de calor y otras construcciones industriales no decorativas donde la apariencia no importa.
No.2D Acabado
El acabado 2D está laminado en frío, recocido y decapado como el acabado 2B a continuación, pero omite la pasada final del rodillo pulido, dejando una superficie lisa pero opaca y no reflectante. Su textura no direccional retiene bien los lubricantes durante las operaciones de embutición profunda, lo que la convierte en la opción práctica para piezas que deben moldearse en formas complejas: componentes de escape de automóviles, equipos de procesamiento químico y hardware de refinería.
No.2B Acabado
El acabado 2B está laminado en frío, recocido, decapado y acabado con un ligero templado a través de rodillos pulidos, lo que produce una superficie lisa, moderadamente reflectante (Ra 0,1–0,8 µm) con excelente planitud. Es el acabado laminado más común y versátil, ampliamente utilizado en utensilios de cocina, tanques pequeños, equipos de procesamiento de alimentos y maquinaria farmacéutica por su equilibrio entre durabilidad, higiene y costo. También sirve como superficie inicial estándar para acabados pulidos mecánicamente como los números 3 y 4.
BA Acabado (2R)
El acero inoxidable recocido brillante (BA) se lamina en frío y luego se recoce en una atmósfera controlada y libre de oxígeno en lugar de decaparse, lo que produce una superficie lisa, brillante y similar a un espejo (Ra 0,05–0,1 µm) sin ningún paso de pulido mecánico. Debido a que logra una alta reflectividad y una rugosidad muy baja sin procesamiento abrasivo, BA se especifica donde tanto la higiene como la apariencia importan: instrumentos quirúrgicos, aparatos de moldura y espejos de tráfico.
Acabados Pulidos
Los acabados pulidos se producen desgastando mecánicamente la superficie con abrasivos progresivamente más finos, que van desde una textura satinada gruesa hasta un brillo cercano al espejo.
No.3 Acabado
El pulido húmedo direccional de una superficie 2B con una banda abrasiva de grano grueso de 100 a 120 produce un acabado satinado y mate con un grano lineal visible y una rugosidad típicamente superior a 1,0 µm. Se utiliza en equipos de procesamiento de alimentos, aparatos de laboratorio y trabajos arquitectónicos que requieren un aspecto de cepillado tosco.
No.4 Acabado
El acabado inoxidable más reconocido. El pulido húmedo direccional con un grano más fino de 120 a 180 produce una superficie más suave, más brillante y ligeramente reflectante con finas líneas paralelas, Ra típicamente de 0,2 a 1,0 µm. Estándar en ascensores, fregaderos de cocina, equipamiento de restaurantes y paneles arquitectónicos.
Acabado No.5 (Satinado/Cepillado)
También llamado EN 2K. Elaborado con una serie de abrasivos progresivamente más finos para producir una textura mate uniforme con finas líneas paralelas. La superficie ligeramente más rugosa resiste los rayones y la abrasión mejor que un acabado No.4, lo que lo convierte en una opción común para revestimientos, pasamanos y señalización.
Acabado No.6 (satinado opaco)
Tampico cepillando una superficie No.4 produce una apariencia satinada opaca, no direccional, más suave y menos reflectante que la No.5. Era más común en la arquitectura de finales del siglo XX y hoy aparece principalmente en estatuas y trabajos ornamentales.
No.7 Acabado
Pulir una superficie finamente esmerilada produce una apariencia de alto brillo, casi de espejo, aunque aún pueden ser visibles líneas tenues de arena de la etapa de esmerilado. Se utiliza principalmente para elementos ornamentales y arquitectónicos, como cubiertas de columnas y paneles decorativos de pared.
No.8 Acabado espejo
El acabado más reflectante según los estándares ASTM, producido mediante pulido con granos abrasivos progresivamente más finos y pulido intensivo. Es posible que tras una inspección minuciosa queden tenues líneas beige, pero el resultado es una superficie lisa, similar a un espejo, que se utiliza para señalización, reflectores y esculturas arquitectónicas, en particular la Cloud Gate de Chicago ("el frijol").
Comparando los acabados
Rugosidad e higiene de la superficie
Para aplicaciones médicas, farmacéuticas y de procesamiento de alimentos, Ra importa más que la apariencia. Un valor Ra más bajo significa menos valles microscópicos en los que se alojen los contaminantes, razón por la cual un acabado 2B (0,1–0,8 µm) es más fácil de desinfectar que un acabado No.1, aunque ambos técnicamente están "sin pulir". Las industrias sanitarias especifican acabados con bajo contenido de Ra para cumplir con los requisitos de facilidad de limpieza, no por su apariencia.
| Nombre de acabado (ASTM & EN) | Método de producción | Apariencia | Ra típico (µm) | Ventajas principales | Aplicaciones comunes |
|---|---|---|---|---|---|
| No. 1 (1D) | Laminado en caliente, recocido, decapado | Opaco, no reflectante, áspero | 3.0-7.5 | Durable, de bajo costo, uso a alta temperatura | Industrial, piezas de hornos, intercambiadores de calor |
| No. 2D (2D) | Laminado en frío, recocido, decapado | Suave, no reflectante, opaco | 0.2-0.8 | Ideal para embutición profunda, retiene lubricantes | Equipos químicos, escapes de automóviles |
| No. 2B (2B) | Laminado en frío, recocido, decapado, templado aprobado | Suave, moderadamente reflectante, ligeramente brillante | 0.1-0.8 | Versátil, rentable y buena higiene | Procesamiento de alimentos, utensilios de cocina, maquinaria farmacéutica |
| BA (2R) | Laminado en frío, recocido brillante | Suave, brillante, como un espejo | 0.05-0.1 | Alta reflectividad sin pulir, buena higiene | Instrumentos quirúrgicos, aparatos de ajuste, espejos de tráfico |
| No. 3 (1G-2G) | Pulido direccional en húmedo (grano 100-120) | Satinado, mate, con veta lineal | >1.0 | Buena estética, limpiable | Procesamiento de alimentos, equipos de cervecería, arquitectura |
| No. 4 (1J-2J) | Pulido direccional en húmedo (grano 120-180) | Más suave, más brillante, con líneas finas | 0.2-1.0 | Más popular, limpiable y estético | Fregaderos de cocina, ascensores, equipamiento para restaurantes, electrodomésticos |
| No. 5 (2K) | Pulido direccional en húmedo (serie de abrasivos) | Mate, no reflectante, líneas paralelas | 0.5-0.8 | Resistente a rayones, duradero | Revestimiento arquitectónico, pasamanos |
| No. 6 (1K-2K) | Tampico cepillado en acabado No. 4 | Suave, opaco, satinado, no direccional | <0,5 | Estética única, menos común hoy en día | Estatuas, acentos arquitectónicos |
| No. 7 | Pulido sobre una superficie finamente esmerilada | Alto brillo, casi como un espejo | No estandarizado | Altamente reflectante, ornamental | Cubiertas de columnas, adornos ornamentales |
| No. 8 | Pulido con abrasivos progresivamente más finos y luego pulido | Altamente reflectante, acabado de espejo | No estandarizado | Estética definitiva, reflejo prístino | Señales, reflectores, paneles de pared, escultura |
Recubrimientos para hardware no inoxidable en un conjunto
Los conjuntos de acero inoxidable no siempre son completamente de acero inoxidable. Las bolas de tirantes, los cuerpos de los ejes y otros puntos de contacto de alto desgaste a veces se especifican en acero al carbono chapado en lugar de acero inoxidable, generalmente por costo o por un requisito específico de dureza/desgaste que los grados de acero inoxidable no son tan económicos. Cuando ese es el caso, el revestimiento de esos componentes es una cuestión de acabado separada del grado de pulido o pulido del cuerpo de acero inoxidable.
La galvanoplastia es la ruta estándar para estos componentes: cromo, níquel o zinc depositados electroquímicamente para aumentar dureza, resistencia al desgaste y protección contra la corrosión en la superficie de la pieza.
- Cromadoaumenta la dureza de la superficie y la resistencia a la corrosión. El cromo decorativo tiene un espesor de 0,5 a 1 µm; El cromo duro para superficies de desgaste mide entre 5 y 80 µm. Común entirantebolas, cuerpos de eje y cabezas de bola.
- Niqueladotiene como objetivo la resistencia al desgaste y la protección contra la corrosión, generalmente de 10 a 30 µm de espesor, común en los componentes de la serie SA con tirantes.
- Galvanizadoes la opción económica para la protección contra la corrosión con un acabado decorativo, normalmente de 5 a 15 µm de espesor, que se utiliza en manguitos de rodamientos de bolas, tubos metálicos, cuerpos de tirantes, tuercas roscadas y soportes de rótulas.
El costo oscila entre el cromo, el níquel y el zinc, que suele ser el factor decisivo una vez que se cumple el requisito funcional (dureza, desgaste o protección básica contra la corrosión). Para los sujetadores de acero al carbono combinados con un conjunto de acero inoxidable, el óxido negro (azulado) o el fosfatado son otros tratamientos previos comunes, ambos más baratos que el enchapado pero que ofrecen menos protección contra la corrosión, apropiados para herrajes de interior o de baja exposición en lugar de cualquier cosa que exponga humedad o sal.
Mantenimiento y cuidado a largo plazo
Las necesidades de mantenimiento varían con el acabado. Los acabados direccionales como el número 4 deben limpiarse a lo largo de la fibra para evitar rayones visibles; Los acabados suaves y no direccionales como el número 8 son más indulgentes. Seguir la dirección y el método de limpieza correctos para el acabado específico es más importante durante la vida útil de la pieza que la elección del acabado inicial.
Acabados personalizados
Los acabados estándar no cubren todos los casos. A veces, los ingenieros especifican objetivos Ra o Rz personalizados para aplicaciones sensibles, como componentes superconductores o implantes médicos, donde la confiabilidad y la precisión no dejan espacio para un grado genérico de fresado o pulido.
La economía de los acabados de acero inoxidable
Los acabados de fábrica como 2B son los más baratos por adelantado, pero el precio de compra más bajo no siempre es el costo de ciclo de vida más bajo. Un acabado más barato y menos higiénico puede corroerse más rápido o necesitar una limpieza y mantenimiento más frecuentes, lo que se acumula a lo largo de la vida útil de la pieza. Un acabado que sea más fácil de limpiar y más resistente a la contaminación puede costar menos en general al reducir el mantenimiento y el tiempo de inactividad, incluso a un precio inicial más alto. Especifique el costo total del ciclo de vida, no solo la línea de pedido de compra.
Conclusión
Desde el acabado resistente No.1 en entornos industriales hasta el brillo de espejo de un acabado No.8, cada superficie de acero inoxidable tiene un equilibrio diferente en costo, higiene y apariencia. La elección correcta depende del entorno, la función y el mantenimiento que realmente verá la pieza.Profab Machinetrabaja a través de la selección de acabados, incluido el hardware chapado para ensamblajes de materiales mixtos, en comparación con la aplicación real. Póngase en contacto con Profab Machine para trabajar en la especificación adecuada para su proyecto.
Preguntas frecuentes
¿Cuál es el mejor acabado de acero inoxidable para uso en exteriores?
Los acabados Mill como el n.° 1 se mantienen bien en exteriores, ya que su mayor rugosidad no compromete la resistencia y su especificación es económica para piezas exteriores estructurales o no decorativas. Para aplicaciones en exteriores donde la apariencia también importa, la especificación más común es un acabado 2B o No.4 combinado con el grado correcto (316 sobre 304 en ambientes costeros o expuestos a la sal).
¿Qué acabado de acero inoxidable oculta mejor las huellas dactilares?
Los acabados cepillados y satinados, como el n.º 4 o el n.º 5, ocultan las huellas dactilares y las manchas mejor que un acabado de espejo. La superficie texturizada rompe los reflejos, razón por la cual estos acabados son comunes en áreas de alto contacto como cocinas e interiores de ascensores.
¿Se pueden mezclar diferentes acabados de acero inoxidable en un solo proyecto?
Sí, y es una práctica común. Los acabados tipo espejo o No.7/No.8 generalmente se reservan para acentuar o resaltar superficies, mientras que los acabados cepillados como el No.4 cubren las áreas de mayor tránsito y mayor contacto donde un acabado tipo espejo mostraría desgaste y huellas dactilares rápidamente.
