
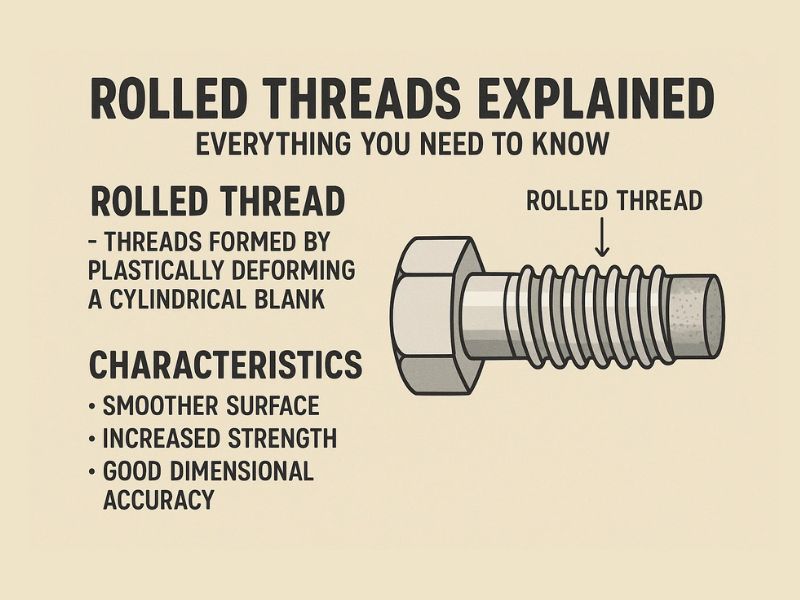
Las roscas laminadas se forman presionando un troquel endurecido en una varilla de metal en lugar de cortar la forma de la rosca. Los granos de metal fluyen a lo largo de la forma del hilo en lugar de cortarse, lo cual es una fuente de la ventaja de resistencia y fatiga que los hilos laminados tienen sobre los hilos cortados, junto con la tensión de compresión de las hojas rodantes en la superficie. Así es como funciona el proceso, lo que realmente le compra y cuándo cortar sigue siendo la mejor decisión.
Descripción general de roscas enrolladas
¿Qué son los hilos enrollados?
Un troquel endurecido presiona una varilla de metal y rueda a lo largo de ella, dando forma a la rosca mediante deformación plástica en lugar de eliminación de material. Debido a que no se corta ningún metal, la estructura de grano que recorría la longitud de la varilla original continúa fluyendo a lo largo del perfil de la rosca en lugar de interrumpirse en cada corte.
Laminación de roscases una forma de producir roscas según varios estándares de forma de rosca UK/ISO, entre ellos:
- BS 3643: ISO roscas métricas
- BS 4827: ISO roscas miniatura
- BS 21: roscas para tubos y accesorios
¿Por qué elegir hilos laminados?
El laminado comprime la capa superficial, y esa tensión de compresión residual es lo que le da a los hilos laminados su ventaja de fatiga sobre los hilos cortados; las grietas tienen que superar la tensión de compresión antes de que puedan propagarse. Las roscas laminadas aparecen en todos los componentes de acero inoxidable: cabezas de articulación, rótulas de articulación, varillas roscadas y en cualquier lugar donde los ciclos de carga repetidos hagan que la vida útil ante la fatiga sea el factor limitante.
Proceso de laminado de roscas
Cómo funciona el laminado de hilos
El proceso comienza con la selección del material correcto y su formación en barra recta. Luego, una máquina laminadora de hilos da forma a los hilos en cada varilla, seguido del enderezamiento y acabado de la superficie, y luego corta hasta la longitud final. Cada varilla se inspecciona antes de enviarse. El resultado son hilos exactos y repetibles de una ejecución a otra, lo cual es importante para trabajos automotrices y aeroespaciales donde la consistencia dimensional no es opcional.
Herramientas y Máquinas
Diferentes equipos de laminación se adaptan a diferentes necesidades de producción:
- Máquinas laminadoras de roscas planetarias:los rollos en blanco entre un troquel circular giratorio y un troquel de segmento curvo fijo, que se adapta a la producción de gran volumen
- Máquinas laminadoras de hilo rotativas:función similar a las máquinas planetarias, utilizada para trabajos comparables
- Máquinas laminadoras de alimentación:matrices redondas para roscas cortas, eficientes para tiradas de gran volumen
- Máquinas laminadoras de alimentación pasante:forma hilos largos en una sola pasada continua, más adecuado para perfiles simples
Idoneidad del material
Las aleaciones de acero, el acero inoxidable, el titanio, el latón, el bronce, el aluminio y las aleaciones de alta temperatura ruedan bien, ya que el proceso necesita un material que se deforme plásticamente sin agrietarse.Acero inoxidablees especialmente adecuado para piezas alimentarias, médicas y marinas, donde la resistencia a la corrosión es tan importante como la resistencia de la rosca.
Hilos enrollados: el caso de resistencia
Resistencia y durabilidad
Investigación sobre el laminado de roscas con alimentación axialinformó mejoras máximas de aproximadamente el 41 % en el límite elástico estimado y el 39 % en la dureza en la raíz de la rosca en comparación con el material sin formar, relacionadas con el refinamiento del grano que crea el proceso de laminación. El trabajo en frío que produce esta ganancia de resistencia también endurece la superficie, lo que explica en parte por qué los hilos laminados resisten mejor el uso repetido que los hilos cortados del mismo tamaño nominal.
Resistencia a la fatiga
El rendimiento ante la fatiga es donde la diferencia entre roscas laminadas y cortadas se muestra más claramente en las pruebas:
- Las roscas laminadas fallan con menos frecuencia en pruebas de fatiga destructiva que las roscas cortadas de la misma especificación
- El trabajo en frío y la tensión residual de compresión del laminado aumentan la resistencia del hilo y la resistencia a la fatiga
- Los sujetadores aeroespaciales comúnmente usan roscas laminadas para esta ventaja contra la fatiga
Para aplicaciones donde una falla de rosca es un problema de seguridad, es por eso que las roscas laminadas son la opción habitual.
Velocidad y costo
El laminado de roscas forma la rosca en una sola pasada; El corte normalmente requiere varias pasadas para alcanzar el mismo perfil terminado. Esto se traduce directamente en rendimiento: el laminado puede funcionar hasta diez veces más rápido que el corte, con menos desperdicio de material por pieza. La economía favorece más claramente la laminación en volumen; las tiradas de producción de miles de piezas son donde la ventaja del costo por pieza es mayor.
Acabado superficial
El laminado pule la superficie a medida que se forma la rosca, produciendo un acabado más suave que el que deja el corte:
| Tipo de rosca | Rugosidad de la superficie (micropulgadas Ra) |
|---|---|
| Laminado | 32 o menos |
| Cortar | Rara vez menos de 63 |
Una superficie de rosca más suave significa menos fricción en servicio y menos desgaste durante la vida útil del sujetador.
Aplicaciones de Roscas Laminadas
Materiales de matriz
La selección del material del troquel depende del volumen de producción y los requisitos de precisión:
| Material | Ventajas | Aplicaciones |
|---|---|---|
| Carburo (tungsteno) | Muy resistente, se desgasta lentamente, alta precisión | Sujetadores de alta resistencia, piezas aeroespaciales, roscas especiales |
| DC53 Acero | Duro, resistente al desgaste, fácil de moldear | Sujetadores estándar de gran volumen |
| Acero de alta velocidad (HSS) | Económico, tolerante al calor, ampliamente disponible | Troqueles de uso general para lotes pequeños y medianos |
Usos industriales
Las roscas laminadas son comunes allí donde la confiabilidad de los sujetadores bajo estrés repetido es importante: los equipos automotrices, marinos, médicos e industriales se apoyan en la ventaja de fatiga y vida útil que brinda la laminación sobre las roscas cortadas.
Cuándo no utilizar roscas enrolladas
Rodar no es universalmente la decisión correcta. El costo de configuración de las herramientas y el tiempo de entrega son más altos que los del corte, lo cual es importante en tiradas cortas donde el volumen nunca llega a ser lo suficientemente alto como para recuperar ese costo. Las máquinas laminadoras también tienen límites prácticos en cuanto a la longitud y el diámetro de la rosca, y no todos los materiales se deforman lo suficientemente limpiamente como para rodar sin agrietarse; algunos dañarán las herramientas o producirán roscas inconsistentes si se las fuerza a través del proceso.
Roscas laminadas frente a roscas cortadas
Diferencias de proceso
| Característica | Hilos Laminados | Cortar Hilos |
|---|---|---|
| Método de formación | Conformado en frío con matriz endurecida | Remoción de material con herramienta de corte |
| Impacto estructural | El flujo de grano continúa a través de la rosca | El flujo de grano se corta en cada raíz de rosca |
| Precisión | Sin marcas de herramientas; consistente de una parte a otra | Puede mecanizar cualquier diámetro o paso bajo demanda |
| Suavidad de instalación | Más suave debido al proceso de conformado | Puede ser más áspero debido a las marcas de la herramienta |
| Resistencia a daños | Más resistente a la fatiga y al daño | Menos resistente debido a flujo de grano interrumpido |
Comparación de rendimiento
El mecanismo detrás de la brecha de rendimiento es sencillo: el laminado mantiene la estructura del grano continua y comprime la superficie, los cuales resisten la iniciación de grietas. El corte interrumpe el flujo de grano en la raíz de la rosca, creando un punto de partida natural para las grietas por fatiga bajo carga repetida. En aplicaciones con tensión cíclica real, las roscas cortadas fallan con más frecuencia que las roscas laminadas de la misma especificación nominal.
Conclusión
Los hilos laminados ganan en resistencia, vida útil a la fatiga, acabado superficial y costo por pieza en volumen, todo porque el proceso forma el hilo en lugar de cortarlo. El corte todavía tiene su lugar para tiradas cortas, piezas de gran tamaño fuera del alcance de los equipos de laminación y materiales que no se deforman limpiamente. Para sujetadores de acero inoxidable en servicios automotrices, marítimos o médicos, las roscas laminadas son una opción común por una buena razón.
Profab Machinefabrica componentes roscados de acero inoxidable mediante procesos de laminación adecuados a la aplicación, con la inspección que lo respalda.
Preguntas frecuentes
¿Qué hace que los hilos enrollados sean más fuertes que los hilos cortados?
El laminado mantiene la estructura del grano del metal fluyendo continuamente a lo largo de la forma del hilo en lugar de cortarlo, lo que mejora tanto la fuerza como la resistencia a la fatiga.
¿Se pueden utilizar roscas laminadas para todo tipo de metales?
La mayoría de los metales dúctiles ruedan bien, incluidos el acero inoxidable, el titanio y el aluminio. Los materiales frágiles que no pueden deformarse plásticamente sin agrietarse no son adecuados para el proceso.
¿Cómo se comprueba la calidad de los hilos laminados?
Los calibres de anillo roscado y los calibres de tapón verifican el tamaño y el ajuste. La inspección visual comprueba si hay grietas y uniones antes de que se envíe la pieza.
¿Son los hilos laminados más rentables para pedidos grandes?
Sí. El proceso de una sola pasada y el menor desperdicio de material reducen significativamente el costo por pieza en volumen, que es donde la economía del laminado funciona mejor.
¿Qué industrias se benefician más de los hilos laminados?
Automotriz, marino, médico y aeroespacial, todos los campos donde se requiere confiabilidad de sujetadores bajo estrés repetido y resistencia a la corrosión.
